


Machine spécifique pour vilebrequin HG40/50QZ

Configuration du produit
Présentation du produit
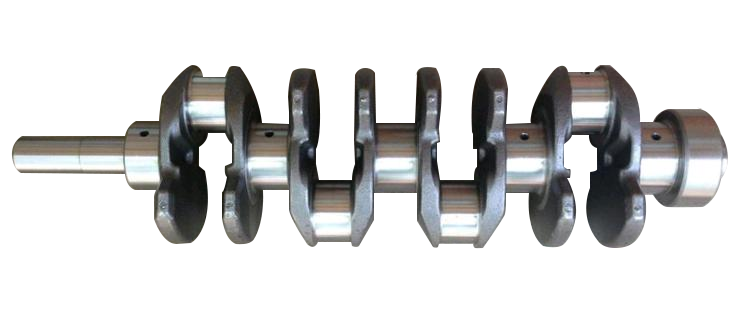
La machine spécifique pour vilebrequins est un tour CNC conçu pour l'usinage haute précision et à haut rendement des vilebrequins, et développé spécifiquement pour répondre aux besoins de production des industries automobile, navale et des machines lourdes. Grâce à l'intégration d'une commande collaborative de la contre-broche, d'un système de fixation par indexage dédié et d'une technologie de rotation synchrone, cet équipement permet l'usinage excentrique complexe de vilebrequins à une ou plusieurs manetons, améliorant considérablement l'efficacité d'usinage et la stabilité dynamique afin de répondre aux exigences de la production en grande série de vilebrequins de haute précision.
Caractéristiques
Système de collaboration multi-axes et de fixation dédiée:
Doté d'une sous-broche et de dispositifs d'indexage spécifiques au vilebrequin, il permet un positionnement rapide et un serrage précis des vilebrequins à plusieurs bras tout en minimisant les réglages manuels.
Le mécanisme d'indexation permet des réglages angulaires flexibles pour répondre aux diverses exigences d'usinage des vilebrequins à une ou plusieurs manetons.
Capacité d'usinage excentrique complexe:
La commande de rotation synchrone entre la broche principale et la sous-broche assure un tournage précis des sections excentrées du vilebrequin, améliorant considérablement la rigidité dynamique pendant la coupe afin d'éviter les défauts de surface causés par les vibrations.
Permet l'usinage intégré des tourillons de bielle, des tourillons principaux et des faces d'extrémité de la bride du vilebrequin, offrant une excellente finition de surface répondant aux normes de haute précision.
Structure à haute rigidité et contrôle intelligent:
Elle est dotée d'un bâti en fonte haute rigidité associé à des systèmes de guidage de précision, assurant stabilité et durabilité même dans des conditions de coupe difficiles.
Le système CNC intelligent intégré prend en charge la programmation multiprocessus et la surveillance en temps réel, simplifiant les opérations et améliorant l'automatisation.
Haute efficacité et adaptabilité flexible:
La conception modulaire permet des modifications de configuration rapides pour s'adapter aux vilebrequins aux spécifications variées, réduisant ainsi le temps de réglage.
Les fonctions auxiliaires automatisées standard (par exemple, la gestion des puces) minimisent l'intervention manuelle et optimisent l'utilisation des équipements.
Conclusion:
Elle est équipée de dispositifs de fixation spéciaux et de mécanismes d'indexage pour la broche auxiliaire et les vilebrequins concernés. L'usinage excentrique de vilebrequins simples et multiples est possible. L'arbre principal et l'arbre principal auxiliaire peuvent tourner de manière synchrone afin d'accroître la rigidité dynamique du vilebrequin pendant la coupe.
Applications
Industries :Moteurs automobiles, systèmes de propulsion marine, machines de construction mécanique lourde, fabrication de moteurs diesel.
Scénarios typiques :
Automobile : Usinage de précision complet des vilebrequins de moteurs de véhicules de tourisme/utilitaires.
Marine : Tournage excentrique à plusieurs passes et formage de contours complexes de grands vilebrequins marins.
Machines de génie civil : Production en grande série de vilebrequins robustes pour excavatrices et grues.
Équipements énergétiques : Réparation et remise à neuf de haute précision des vilebrequins de groupes électrogènes.
Spécifications techniques
| Paramètre | Nom | unité | HG40/50QZ |
| Lit | Configuration du lit | / | Le sommier est un bloc unique avec une inclinaison standard de 45°. |
| Formulaire de guidage X/Z | / | Guidages linéaires à rouleaux de précision | |
| Zone de travail | Diamètre de tournage maximal sur le banc | mm | Φ500 |
| Diamètre de coupe maximal | mm | Arbre : φ250, Disque : φ400 | |
| Longueur de traitement maximale | mm | 500 | |
| Distance maximale de pointe | mm | 590 | |
| Alimentation | Course maximale des axes X/Z | mm | 220/650 |
| Vitesse de déplacement rapide des axes X/Z | m/min | 20/20 | |
| Broche | Tête de broche | HSK | A2-8 |
| Cône de broche |
| Cône métrique 100# | |
| Diamètre du trou traversant de la broche | mm | Φ90 | |
| Vitesse de broche maximale | r/min | 3000 | |
| Sous-broche | Tête de sous-broche | HSK | A2-5 |
| Diamètre du trou traversant | mm | Φ46 | |
| Vitesse maximale de la sous-broche | r/min | 1000 | |
| Mandrin | Axe de broche | Pouce | 8″ (creux) |
| Sous-broche | Pouce | 6″ (creux) | |
| Tourelle | Type de tourelle | / | 100-8T |
| Spécifications du porte-outil | mm | □25*25, Porte-outil à trou rond Φ40 | |
| Élimination des copeaux | Méthode d'élimination des copeaux |
| Arrière automatique |
| Puissance du moteur principal | Puissance du servomoteur de broche | KW | 11-15 |
| Dimensions extérieures | Longueur*Largeur*Hauteur | mm | 2550*1730*1840 |
| Poids | kg | 4300/4700 | |
| Précision d'usinage | Précision de positionnement répétitif X/Y | mm | 0,003/0,005 |
| Rondeur | mm | 0,005 | |
| Constance du diamètre | mm | 0,015/300 | |
| Platitude | mm | 0,015/300 (concave uniquement) | |
| Rugosité de surface (aluminium/acier) | Ra | 0,8~1,6 | |
| Formes de protection | Linceul entièrement fermé | ensemble | 1 |
Système de collaboration multi-axes et de fixation dédiée:
Doté d'une sous-broche et de dispositifs d'indexage spécifiques au vilebrequin, il permet un positionnement rapide et un serrage précis des vilebrequins à plusieurs bras tout en minimisant les réglages manuels.
Le mécanisme d'indexation permet des réglages angulaires flexibles pour répondre aux diverses exigences d'usinage des vilebrequins à une ou plusieurs manetons.
Capacité d'usinage excentrique complexe:
La commande de rotation synchrone entre la broche principale et la sous-broche assure un tournage précis des sections excentrées du vilebrequin, améliorant considérablement la rigidité dynamique pendant la coupe afin d'éviter les défauts de surface causés par les vibrations.
Permet l'usinage intégré des tourillons de bielle, des tourillons principaux et des faces d'extrémité de la bride du vilebrequin, offrant une excellente finition de surface répondant aux normes de haute précision.
Structure à haute rigidité et contrôle intelligent:
Elle est dotée d'un bâti en fonte haute rigidité associé à des systèmes de guidage de précision, assurant stabilité et durabilité même dans des conditions de coupe difficiles.
Le système CNC intelligent intégré prend en charge la programmation multiprocessus et la surveillance en temps réel, simplifiant les opérations et améliorant l'automatisation.
Haute efficacité et adaptabilité flexible:
La conception modulaire permet des modifications de configuration rapides pour s'adapter aux vilebrequins aux spécifications variées, réduisant ainsi le temps de réglage.
Les fonctions auxiliaires automatisées standard (par exemple, la gestion des puces) minimisent l'intervention manuelle et optimisent l'utilisation des équipements.
Conclusion:
Elle est équipée de dispositifs de fixation spéciaux et de mécanismes d'indexage pour la broche auxiliaire et les vilebrequins concernés. L'usinage excentrique de vilebrequins simples et multiples est possible. L'arbre principal et l'arbre principal auxiliaire peuvent tourner de manière synchrone afin d'accroître la rigidité dynamique du vilebrequin pendant la coupe.
| Paramètre | Nom | unité | HG40/50QZ |
| Lit | Configuration du lit | / | Le sommier est un bloc unique avec une inclinaison standard de 45°. |
| Formulaire de guidage X/Z | / | Guidages linéaires à rouleaux de précision | |
| Zone de travail | Diamètre de tournage maximal sur le banc | mm | Φ500 |
| Diamètre de coupe maximal | mm | Arbre : φ250, Disque : φ400 | |
| Longueur de traitement maximale | mm | 500 | |
| Distance maximale de pointe | mm | 590 | |
| Alimentation | Course maximale des axes X/Z | mm | 220/650 |
| Vitesse de déplacement rapide des axes X/Z | m/min | 20/20 | |
| Broche | Tête de broche | HSK | A2-8 |
| Cône de broche | Cône métrique 100# | ||
| Diamètre du trou traversant de la broche | mm | Φ90 | |
| Vitesse de broche maximale | r/min | 3000 | |
| Sous-broche | Tête de sous-broche | HSK | A2-5 |
| Diamètre du trou traversant | mm | Φ46 | |
| Vitesse maximale de la sous-broche | r/min | 1000 | |
| Mandrin | Axe de broche | Pouce | 8″ (creux) |
| Sous-broche | Pouce | 6″ (creux) | |
| Tourelle | Type de tourelle | / | 100-8T |
| Spécifications du porte-outil | mm | □25*25, Porte-outil à trou rond Φ40 | |
| Élimination des copeaux | Méthode d'élimination des copeaux | Arrière automatique | |
| Puissance du moteur principal | Puissance du servomoteur de broche | KW | 11-15 |
| Dimensions extérieures | Longueur*Largeur*Hauteur | mm | 2550*1730*1840 |
| Poids | kg | 4300/4700 | |
| Précision d'usinage | Précision de positionnement répétitif X/Y | mm | 0,003/0,005 |
| Rondeur | mm | 0,005 | |
| Constance du diamètre | mm | 0,015/300 | |
| Platitude | mm | 0,015/300 (concave uniquement) | |
| Rugosité de surface (aluminium/acier) | Ra | 0,8~1,6 | |
| Formes de protection | Linceul entièrement fermé | ensemble | 1 |
Catégories de produits
-

Centre d'usinage CNC haute rigidité série VC avec...
-

Guide linéaire à colonne mobile horizontale série HP...
-

Guide linéaire à colonne mobile horizontale série HT...
-

Machine d'usinage CNC robuste à quatre pistes série VS...
-

Centre d'usinage CNC série V à haute rigidité
-

Centre d'usinage CNC à double colonne série X
-

Centre d'usinage CNC horizontal 5 axes TKG1600
-

Tournage et fraisage vertical CNC pour composites...
-

Centre d'usinage CNC haute vitesse série GM
-

Fraiseuse CNC haute vitesse série GT
-

Tour CNC à double broche SK32
-

Centre d'usinage vertical CNC RFTV510 pour roues...