


Centre d'usinage CNC horizontal 5 axes TKG1600


Caractéristiques
I. Structure à haute rigidité
La machine adopte un centre de gravité bas et une conception monocoque, garantissant une stabilité structurelle optimale. Associée à des guidages linéaires de grande taille et à des supports multi-glissières, elle améliore considérablement la rigidité de coupe et la stabilité dynamique.
Les axes X/Y/Z utilisent des vis à billes à haute pas, permettant un positionnement à grande vitesse et une précision constante.
II. Performances de mouvement à haute vitesse et à haute efficacité
La vitesse de déplacement rapide des axes XYZ atteint jusqu'à 60 m/min, les changements d'outils ne prenant que 5 secondes.
Le système de magasin d'outils servo-commandé peut présélectionner l'outil suivant pendant l'usinage, permettant un engagement direct sans attente et réduisant ainsi le temps d'arrêt.
Lors des changements d'outils de broche, les quatrième et cinquième axes sont prépositionnés de manière synchrone, permettant ainsi la poursuite de l'usinage immédiatement après le changement d'outil, ce qui permet un positionnement plus rapide et des cycles d'usinage plus courts.
L'avance à grande vitesse et le changement d'outils intelligent fonctionnent de concert pour améliorer considérablement l'efficacité globale du cycle machine.
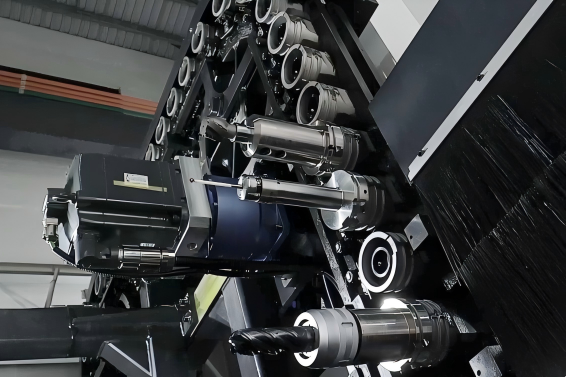
III. Système de broche à double support
La machine-outil est équipée d'une structure de broche à double contact HSK-A100, avec une vitesse maximale de 10 000 tr/min et un couple maximal de 320 N·m.
La structure de broche intégrée supprime efficacement la déformation thermique et les vibrations, assurant une précision stable et une excellente finition de surface à haute vitesse.
La conception à double contact offre une excellente rigidité lors des opérations de coupe intensives, réduisant ainsi le temps d'usinage et prolongeant la durée de vie de la broche et de l'outil.
Un système de régulation thermostatique à circulation intégré sur la bague extérieure de la broche dissipe en permanence la chaleur, empêchant la dérive thermique et maintenant une haute précision.
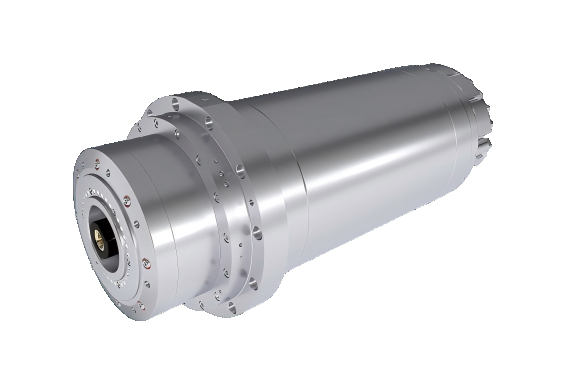
IV. Système de refroidissement intelligent
Un liquide de refroidissement haute pression est pulvérisé avec précision depuis l'orifice central de la broche jusqu'au tranchant de l'outil, assurant un refroidissement efficace et une évacuation rapide des copeaux.
Le système est doté d'un réglage par détection de pression, ajustant automatiquement la pression (plage programmable 30–70 kg/cm²) en fonction des changements d'outil et de trajectoire, maintenant une pression constante au point de coupe.
Associé au système de circulation thermostatique de la broche, l'ensemble de la machine reste précis et stable même en cas de fonctionnement prolongé à grande vitesse, ce qui prolonge considérablement la durée de vie des outils et de la broche.
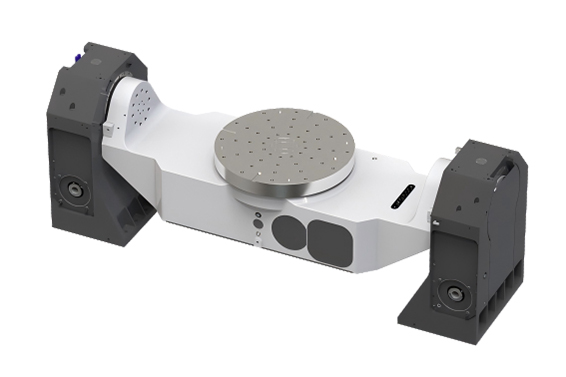
V. Cinq axes à grande courseSimultanéStructure
Utilisant une table basse et une conception à double tête pivotante, elle offre un espace d'usinage généreux : diamètre de rotation maximal de la pièce de 1600 mm, hauteur d'usinage de 550 mm, plage d'inclinaison de -140° à +20° et une capacité de charge maximale de la table de 1000 kg.
L'axe A utilise un système à double moteur et double frein, offrant un couple de freinage puissant, un positionnement précis et contrant efficacement le couple de réaction dû à une découpe importante.
L'axe C est équipé d'une structure d'entraînement par engrenage à vis sans fin à rouleaux de haute précision, permettant un jeu nul et une capacité de charge élevée, garantissant ainsi la précision de l'usinage synchrone à cinq axes.
VI. Automatisation et fiabilité
La table de travail intègre un joint rotatif à 12 canaux avec des canaux pneumatiques-hydrauliques, permettant des fonctions automatisées telles que le serrage automatique, la commande automatique des portes, la détection automatique de la casse des outils, le refroidissement par pulvérisation automatique et l'évacuation des copeaux.
La broche est dotée d'un système de joint rotatif à 8/12 canaux pour assurer une pression hydraulique stable dans le dispositif de fixation pendant l'usinage.
La machine-outil dispose également d'interfaces réservées aux tests d'étanchéité et à la personnalisation, facilitant ainsi les futures mises à niveau vers une fabrication intelligente et sans pilote.
Cette série de configurations automatisées permet à la machine-outil de fonctionner en continu 24h/24 et 7j/7, assurant ainsi une production stable et efficace.
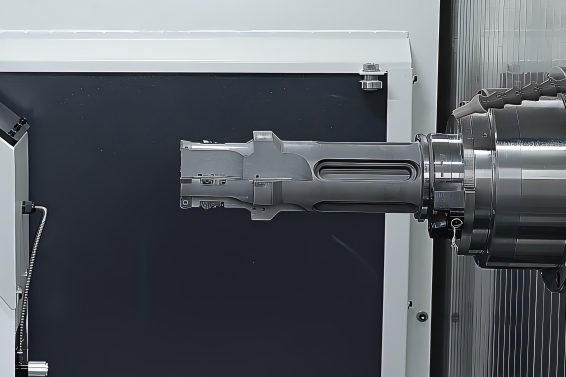
VII. Système de transmission à grande vitesse
L'axe complet utilise une combinaison de vis à billes de grand diamètre et de guides linéaires à rouleaux, permettant un mouvement à grande vitesse et une rigidité supérieure.
La structure à entraînement direct du servomoteur élimine le jeu de transmission, ce qui se traduit par une réponse plus rapide et un positionnement plus précis.
D'excellentes performances d'accélération et de décélération réduisent considérablement les temps morts, ce qui permet d'accroître la vitesse de production et l'efficacité du traitement.
Spécifications techniques
| Paramètres de l'axe linéaire | ||
| 1 | Course des axes X/Y/Z (mm) | 1600/1100/850 |
| Paramètres de l'axe de rotation | ||
| 1 | Course de l'axe A | -140°~+20° |
| 2 | Course de l'axe C | 360° |
| Alimentation | ||
| 1 | Déplacement rapide : m/min | 60 |
| 2 | Vitesse d'avance de coupe : m/min | 20 |
| 3 | Accélération de déplacement rapide : g | 1G |
| Paramètres de la machine | ||
| 1 | Hauteur totale (mm) | 4560 |
| 2 | Empreinte au sol (mm) | 3 757 × 3 371 |
| 3 | Poids net de la machine :t | 22 |
| Paramètres de la table de travail | ||
| 1 | TravailTaille disponible : mm | φ800 |
| 2 | Plage de hauteur de la pièce : mm | 550 |
| 3 | Diamètre maximal de l'oscillation : mm | 1600 |
| 4 | Capacité de charge maximale de la table : kg | 1000 |
| Paramètres du magazine d'outils | ||
| 1 | Capacité du magasin d'outils : outils | 60 |
| 2 | Temps de changement d'outil TT : | 5 |
| 3 | Longueur maximale de l'outil : mm | 550 |
| 4 | Poids maximal de l'outil : kg | 25 |
| Configuration de base | ||
| 1 | Contournage 5 axes, 4 simultanés · Contrôle du point central de l'outil | √ |
| 2 | Liquide de refroidissement par la broche | (50 kg/cm) |
| 3 | Frein hydraulique de l'axe A/C | √ |
| 4 | Broche | 10 000 tr/min, cône HSK-A100 |
| 5 | Système d'entraînement d'axe A/C | Entraînement à vis sans fin à rouleaux de précision |
| 6 | Système de freinage de l'axe A/C | Système de freinage hydraulique |
| 7 | Système de refroidissement de broche | √ |
| 8 | Système de convoyeur à copeaux | √ |
| 9 | Groupe hydraulique | √ |
| 10 | Fonction de gestion des outils | √ |
| 11 | Générateur d'impulsions manuel | √ |
| Système | ||
| 1 | SINUMERIK 828D | √ |
Exemple de traitement
I. Structure à haute rigidité
La machine adopte un centre de gravité bas et une conception monocoque, garantissant une stabilité structurelle optimale. Associée à des guidages linéaires de grande taille et à des supports multi-glissières, elle améliore considérablement la rigidité de coupe et la stabilité dynamique.
Les axes X/Y/Z utilisent des vis à billes à haute pas, permettant un positionnement à grande vitesse et une précision constante.
II. Performances de mouvement à haute vitesse et à haute efficacité
La vitesse de déplacement rapide des axes XYZ atteint jusqu'à 60 m/min, les changements d'outils ne prenant que 5 secondes.
Le système de magasin d'outils servo-commandé peut présélectionner l'outil suivant pendant l'usinage, permettant un engagement direct sans attente et réduisant ainsi le temps d'arrêt.
Lors des changements d'outils de broche, les quatrième et cinquième axes sont prépositionnés de manière synchrone, permettant ainsi la poursuite de l'usinage immédiatement après le changement d'outil, ce qui permet un positionnement plus rapide et des cycles d'usinage plus courts.
L'avance à grande vitesse et le changement d'outils intelligent fonctionnent de concert pour améliorer considérablement l'efficacité globale du cycle machine.
III. Système de broche à double support
La machine-outil est équipée d'une structure de broche à double contact HSK-A100, avec une vitesse maximale de 10 000 tr/min et un couple maximal de 320 N·m.
La structure de broche intégrée supprime efficacement la déformation thermique et les vibrations, assurant une précision stable et une excellente finition de surface à haute vitesse.
La conception à double contact offre une excellente rigidité lors des opérations de coupe intensives, réduisant ainsi le temps d'usinage et prolongeant la durée de vie de la broche et de l'outil.
Un système de régulation thermostatique à circulation intégré sur la bague extérieure de la broche dissipe en permanence la chaleur, empêchant la dérive thermique et maintenant une haute précision.
IV. Système de refroidissement intelligent
Un liquide de refroidissement haute pression est pulvérisé avec précision depuis l'orifice central de la broche jusqu'au tranchant de l'outil, assurant un refroidissement efficace et une évacuation rapide des copeaux.
Le système est doté d'un réglage par détection de pression, ajustant automatiquement la pression (plage programmable 30–70 kg/cm²) en fonction des changements d'outil et de trajectoire, maintenant une pression constante au point de coupe.
Associé au système de circulation thermostatique de la broche, l'ensemble de la machine reste précis et stable même en cas de fonctionnement prolongé à grande vitesse, ce qui prolonge considérablement la durée de vie des outils et de la broche.
V. Cinq axes à grande courseSimultanéStructure
Utilisant une table basse et une conception à double tête pivotante, elle offre un espace d'usinage généreux : diamètre de rotation maximal de la pièce de 1600 mm, hauteur d'usinage de 550 mm, plage d'inclinaison de -140° à +20° et une capacité de charge maximale de la table de 1000 kg.
L'axe A utilise un système à double moteur et double frein, offrant un couple de freinage puissant, un positionnement précis et contrant efficacement le couple de réaction dû à une découpe importante.
L'axe C est équipé d'une structure d'entraînement par engrenage à vis sans fin à rouleaux de haute précision, permettant un jeu nul et une capacité de charge élevée, garantissant ainsi la précision de l'usinage synchrone à cinq axes.
VI. Automatisation et fiabilité
La table de travail intègre un joint rotatif à 12 canaux avec des canaux pneumatiques-hydrauliques, permettant des fonctions automatisées telles que le serrage automatique, la commande automatique des portes, la détection automatique de la casse des outils, le refroidissement par pulvérisation automatique et l'évacuation des copeaux.
La broche est dotée d'un système de joint rotatif à 8/12 canaux pour assurer une pression hydraulique stable dans le dispositif de fixation pendant l'usinage.
La machine-outil dispose également d'interfaces réservées aux tests d'étanchéité et à la personnalisation, facilitant ainsi les futures mises à niveau vers une fabrication intelligente et sans pilote.
Cette série de configurations automatisées permet à la machine-outil de fonctionner en continu 24h/24 et 7j/7, assurant ainsi une production stable et efficace.
VII. Système de transmission à grande vitesse
L'axe complet utilise une combinaison de vis à billes de grand diamètre et de guides linéaires à rouleaux, permettant un mouvement à grande vitesse et une rigidité supérieure.
La structure à entraînement direct du servomoteur élimine le jeu de transmission, ce qui se traduit par une réponse plus rapide et un positionnement plus précis.
D'excellentes performances d'accélération et de décélération réduisent considérablement les temps morts, ce qui permet d'accroître la vitesse de production et l'efficacité du traitement.
| Paramètres de l'axe linéaire | ||
| 1 | Course des axes X/Y/Z (mm) | 1600/1100/850 |
| Paramètres de l'axe de rotation | ||
| 1 | Course de l'axe A | -140°~+20° |
| 2 | Course de l'axe C | 360° |
| Alimentation | ||
| 1 | Déplacement rapide : m/min | 60 |
| 2 | Vitesse d'avance de coupe : m/min | 20 |
| 3 | Accélération de déplacement rapide : g | 1G |
| Paramètres de la machine | ||
| 1 | Hauteur totale (mm) | 4560 |
| 2 | Empreinte au sol (mm) | 3 757 × 3 371 |
| 3 | Poids net de la machine :t | 22 |
| Paramètres de la table de travail | ||
| 1 | Dimensions de la table de travail : mm | φ800 |
| 2 | Plage de hauteur de la pièce : mm | 550 |
| 3 | Diamètre maximal de l'oscillation : mm | 1600 |
| 4 | Capacité de charge maximale de la table : kg | 1000 |
| Paramètres du magazine d'outils | ||
| 1 | Capacité du magasin d'outils : outils | 60 |
| 2 | Temps de changement d'outil TT : | 5 |
| 3 | Longueur maximale de l'outil : mm | 550 |
| 4 | Poids maximal de l'outil : kg | 25 |
| Configuration de base | ||
| 1 | Contournage 5 axes, 4 simultanés · Contrôle du point central de l'outil | √ |
| 2 | Liquide de refroidissement par la broche | (50 kg/cm) |
| 3 | Frein hydraulique de l'axe A/C | √ |
| 4 | Broche | 10 000 tr/min, cône HSK-A100 |
| 5 | Système d'entraînement d'axe A/C | Entraînement à vis sans fin à rouleaux de précision |
| 6 | Système de freinage de l'axe A/C | Système de freinage hydraulique |
| 7 | Système de refroidissement de broche | √ |
| 8 | Système de convoyeur à copeaux | √ |
| 9 | Groupe hydraulique | √ |
| 10 | Fonction de gestion des outils | √ |
| 11 | Générateur d'impulsions manuel | √ |
| Système | ||
| 1 | SINUMERIK 828D | √ |
Catégories de produits
-

Centre d'usinage CNC haute rigidité série VC avec...
-

Guide linéaire à colonne mobile horizontale série HP...
-

Guide linéaire à colonne mobile horizontale série HT...
-

Machine d'usinage CNC robuste à quatre pistes série VS...
-

Centre d'usinage CNC série V à haute rigidité
-

Centre d'usinage CNC à double colonne série X
-

Centre d'usinage CNC horizontal 5 axes TKG1600
-

Tournage et fraisage vertical CNC pour composites...
-

Centre d'usinage CNC haute vitesse série GM
-

Fraiseuse CNC haute vitesse série GT
-

Tour CNC à double broche SK32
-

Centre d'usinage vertical CNC RFTV510 pour roues...