


Perceuse-fraiseuse CNC légère
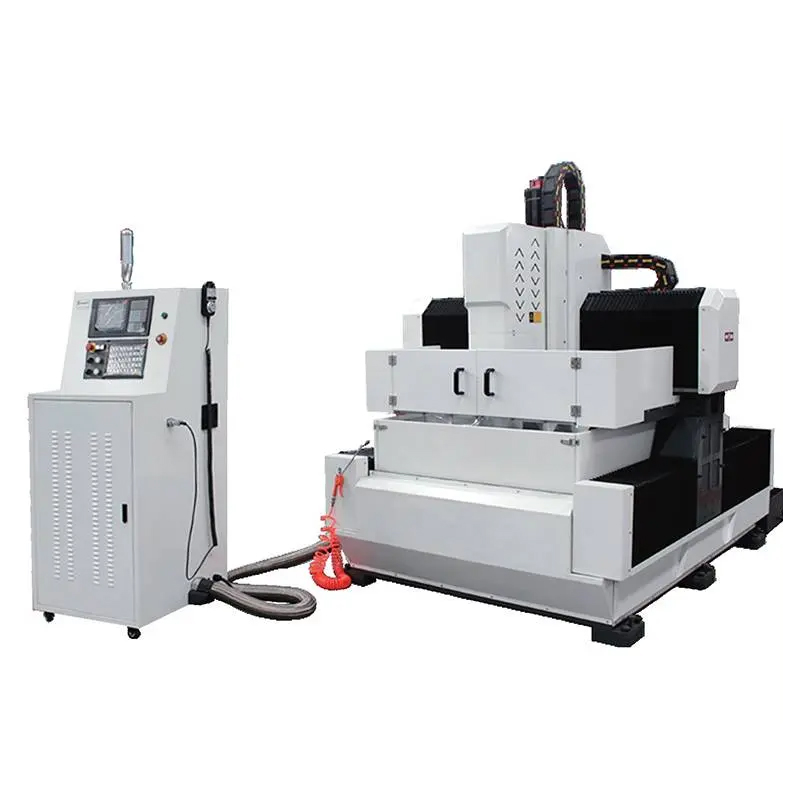
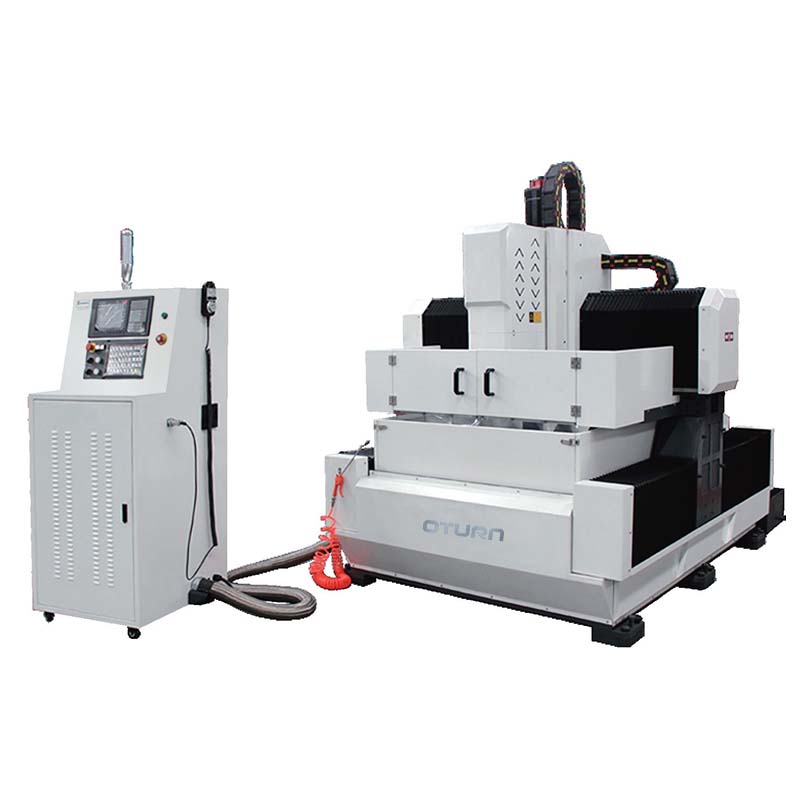
Centre d'usinage à double colonne à grande vitesse
Fonctionnalités de la machine
Cette machine est principalement utilisée pour le perçage et le taraudage de pièces métalliques en tôle d'acier destinées à la construction de bâtiments, de ponts, de tours et autres structures métalliques. Elle permet également l'usinage de plaques de déflecteur et de brides circulaires pour les industries des chaudières et de la pétrochimie. Elle réalise le perçage de trous débouchants, de trous borgnes, de trous en forme d'échelle, le chanfreinage et le fraisage des extrémités de trous, le taraudage, etc.
Structure de la machine
1) La machine-outil est principalement composée d'un bâti, d'une table de travail, d'un portique, d'une tête motrice, d'un système CNC, d'un système de refroidissement, etc.
(2) La perceuse CNC à portique adopte la forme d'une table de travail fixe et d'un portique mobile.
(3) Le bâti, la colonne, la table de travail et le portique sont des éléments de structure en fonte HT250, tandis que le support est constitué de tubes rectangulaires soudés. Avant usinage, ils subissent un recuit à haute température, puis un second recuit après l'ébauche afin d'éliminer les contraintes, avant l'usinage de finition, garantissant ainsi la stabilité de la précision de la machine-outil. La table de travail, entièrement en fonte, est utilisée pour le fraisage de rainures en T sur la surface du bâti, et la rectification de précision CNC de cette surface est assurée.
(4) La perceuse à portique CNC possède trois axes CNC. Le bâti est équipé d'un rail de guidage linéaire robuste. Le portique se déplace longitudinalement le long de ce rail (axe X). La traverse du portique est également équipée d'un rail de guidage linéaire. Le plateau coulissant se déplace horizontalement le long du rail (axe Y). Ce plateau est équipé d'un coulisseau. La tête motrice se déplace verticalement sur le plateau coulissant (axe Z). Les axes X, Y et Z sont tous entraînés par servomoteurs CNC et vis à billes.
(5) La broche de la tête motrice est une broche de précision entraînée par un servomoteur, dont la vitesse est réglable en continu. Elle peut être équipée d'un mandrin BT40 pour le serrage d'un taraud ou d'une fraise. Un vérin pneumatique permet un changement d'outil rapide et précis, pour une coupe à grande vitesse.
(6) La machine-outil adopte un refroidissement à eau, équipée d'un système d'alimentation, de récupération et de circulation de liquide de refroidissement, ainsi que d'un système de lubrification automatique à l'huile pour assurer le fonctionnement efficace et durable du guide linéaire et de la vis à billes.
(7) Le système de contrôle KND CNC, l'entraînement électrique adopte un entraînement servo-moteur série à valeur absolue de haute précision, équipé d'une interface RS232 et d'un écran couleur, d'une interface d'exploitation chinoise, d'une entrée USB sur site/externe pour la pièce à usiner, d'une utilisation facile, équipé d'une manivelle numérique haute vitesse, rendant votre opération plus pratique et rapide.
Caractéristiques
| Modèle | BOSM-DT1010 | BOSM-DT1020 | BOSM-DT1525 | |
| Taille de travail | Longueur*Largeur (mm) | 1000x1000 | 1000x2000 | 1500x2500 |
| Tête de forage verticale | Cône de broche | BT40 | BT40 | BT40 |
| Diamètre de perçage (mm) | Φ1~Φ30 | φ1~φ30 | φ1~φ30 | |
| Diamètre de taraudage (mm) | M16 | M16 | M16 | |
| Vitesse de broche (tr/min) | 30~3000 | 30-3000 | 30-3000 | |
| Puissance de la broche (kW) | 15 | 15 | 15 | |
| Distance entre l'extrémité inférieure de la broche et la surface de travail (mm) | 200-600 | 200-600 | 170-520 | |
| Précision de positionnement répétée (X/Y/Z) | X/Y/Z | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm |
Inspection de la qualité
Chaque machine Bosman est calibrée à l'aide d'un interféromètre laser de la société britannique RENISHAW. Cet appareil contrôle et corrige avec précision les erreurs de pas, le jeu, la précision de positionnement et la précision de positionnement répétitif afin de garantir la stabilité dynamique et statique ainsi que la précision d'usinage de la machine. Chaque machine est également testée avec un testeur à billes de la société britannique RENISHAW afin de corriger la précision du cercle et la précision géométrique de la machine, et de réaliser simultanément des essais de découpe circulaire pour garantir la précision d'usinage 3D et la précision du cercle.

environnement d'utilisation des machines-outils
1.1 Exigences environnementales relatives aux équipements
Le maintien d'une température ambiante constante est un facteur essentiel pour l'usinage de précision.
(1) La température ambiante disponible est de -10 ℃ ~ 35 ℃. Lorsque la température ambiante est de 20 ℃, l'humidité doit être de 40 ~ 75 %.
(2) Afin de maintenir la précision statique de la machine-outil dans la plage spécifiée, la température ambiante optimale doit être comprise entre 15 °C et 25 °C, avec un écart de température
Elle ne doit pas dépasser ± 2 ℃ / 24h.
1.2 Tension d'alimentation : triphasée, 380 V, fluctuation de tension de ± 10 %, fréquence d'alimentation : 50 Hz.
1.3 Si la tension dans la zone d'utilisation est instable, la machine-outil doit être équipée d'une alimentation électrique régulée pour assurer le fonctionnement normal de la machine-outil.
1.4. La machine-outil doit avoir une mise à la terre fiable : le fil de mise à la terre est un fil de cuivre, le diamètre du fil ne doit pas être inférieur à 10 mm² et la résistance de mise à la terre est inférieure à 4 ohms.
1.5 Afin d'assurer le fonctionnement normal de l'équipement, si l'air comprimé de la source d'air ne répond pas aux exigences de la source d'air, un ensemble de dispositifs de purification de la source d'air (déshumidification, dégraissage, filtration) doit être ajouté avant l'entrée d'air de la machine.
1.6. L'équipement doit être tenu à l'écart de la lumière directe du soleil, des vibrations et des sources de chaleur, ainsi que des générateurs à haute fréquence, des machines à souder électriques, etc., afin d'éviter une panne de production ou une perte de précision de la machine.
Service avant et après
1) Avant le service
En étudiant la demande et les informations nécessaires des clients, puis en les transmettant à nos ingénieurs, l'équipe technique de Bossman est responsable de la communication technique avec les clients et de la formulation de solutions, en aidant le client à sélectionner la solution d'usinage appropriée et les machines adéquates.
2) Service après-vente
A. La machine est garantie un an et la maintenance à vie est prise en charge.
B. Pendant la période de garantie d'un an suivant l'arrivée de la machine au port de destination, BOSSMAN assurera gratuitement et rapidement la maintenance de la machine pour tout dysfonctionnement non imputable à l'utilisateur et remplacera gratuitement et dans les meilleurs délais toutes les pièces endommagées de cette manière. Les pannes survenant après la période de garantie seront réparées moyennant des frais.
C. Assistance technique en ligne 24h/24, 7j/7 (TM, Skype, e-mail) pour répondre rapidement à vos questions. Si le problème persiste, BOSSMAN dépêchera immédiatement un technicien sur site pour effectuer la réparation. Les frais de visa, de billet d'avion et d'hébergement sont à la charge de l'acheteur.
Site du client

Catégories de produits
-

Centre d'usinage CNC haute rigidité série VC avec...
-

Guide linéaire à colonne mobile horizontale série HP...
-

Guide linéaire à colonne mobile horizontale série HT...
-

Machine d'usinage CNC robuste à quatre pistes série VS...
-

Centre d'usinage CNC série V à haute rigidité
-

Centre d'usinage CNC à double colonne série X
-

Centre d'usinage CNC horizontal 5 axes TKG1600
-

Tournage et fraisage vertical CNC pour composites...
-

Centre d'usinage CNC haute vitesse série GM
-

Fraiseuse CNC haute vitesse série GT
-

Tour CNC à double broche SK32
-

Centre d'usinage vertical CNC RFTV510 pour roues...