


Machine d'alésage et de fraisage à têtes opposées BOSM-4014
1. Utilisation de la machine:
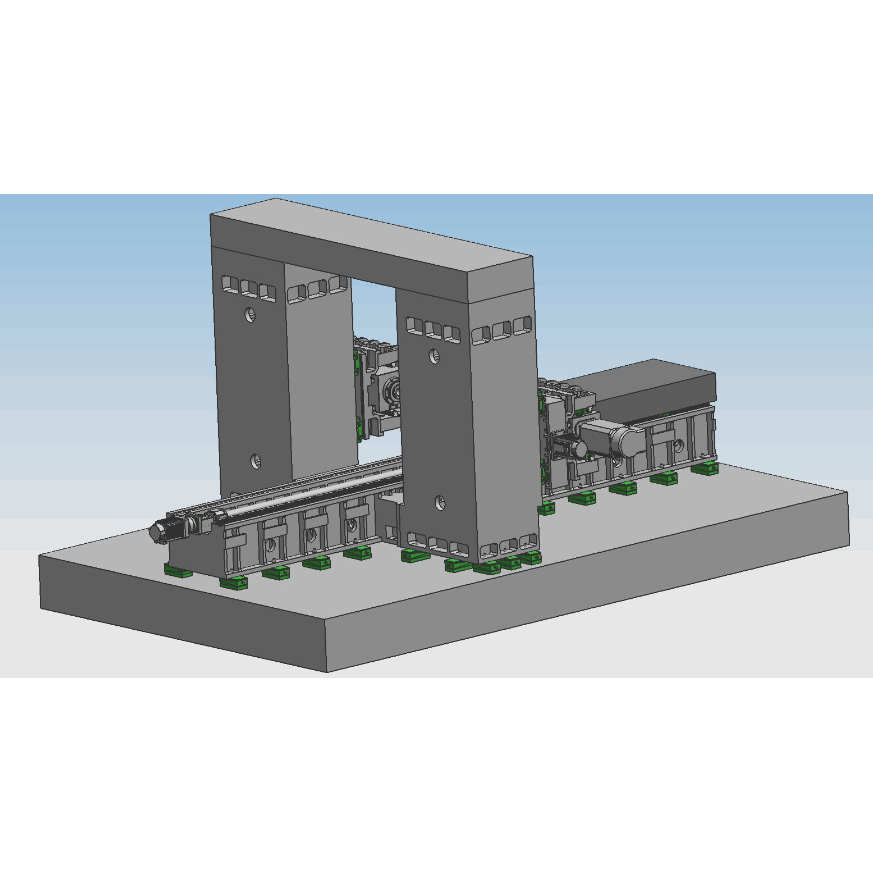
La machine d'alésage et de fraisage à portique CNC à double colonne fixe BOSM-6000*1000 est un outil spécialisé pour l'usinage des bras/tiges d'excavatrices. Elle permet un usinage rapide des pièces, notamment le perçage, le fraisage et l'alésage dans la plage de course utile. L'usinage se fait en une seule opération (sans bridage secondaire). Les vitesses de chargement et de déchargement sont élevées, le positionnement est rapide et la précision d'usinage est importante, garantissant une productivité élevée.
2.Machine structurecaractéristiques:
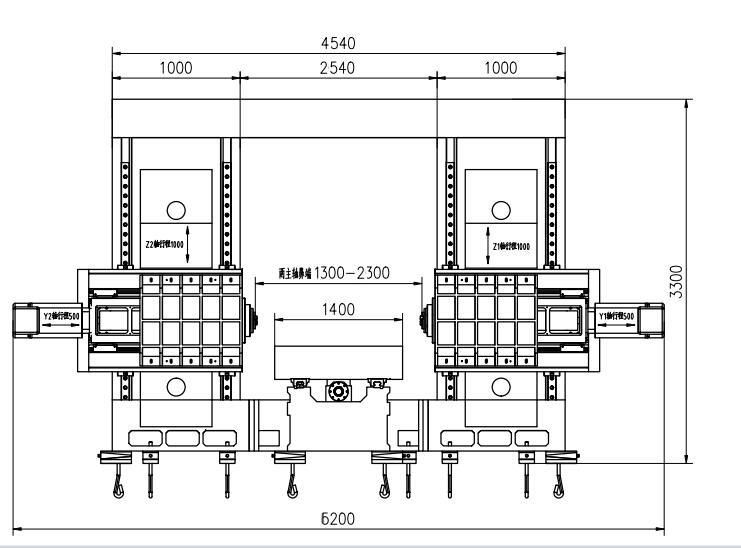
Les principaux composants de la machine-outil sont le bâti, la table de travail, les colonnes latérales, les poutres, les poutres de liaison du portique, les chariots, les coulisseaux, etc. Les pièces principales sont réalisées en fonte grise 250 de haute qualité, moulée en sable résineux, puis soumises à un traitement thermique (recuit en four à sable chaud → vieillissement par vibration → ébauche → vieillissement par vibration → recuit à four à haute température → vieillissement par vibration → finition). Ce procédé élimine complètement les contraintes résiduelles et garantit la stabilité des performances des pièces. Le bâti fixe, les colonnes latérales, le portique et la table de travail sont mobiles. La machine permet d'effectuer des opérations de fraisage, d'alésage, de perçage, de chanfreinage, de taraudage, etc. Le refroidissement des outils est externe. La machine-outil possède 5 axes d'avance, permettant une action combinée sur 4 axes et une action unique sur 5 axes. Elle est équipée de 2 têtes motrices. L'axe de la machine-outil et la tête motrice sont représentés sur la figure ci-dessous.X


2.1.La structure principale de la partie d'alimentation de la transmission axiale
2.1.1.Axe X :La table de travail effectue un mouvement de va-et-vient latéral le long du rail de guidage du plateau fixe.
Entraînement de l'axe X : un servomoteur à courant alternatif et un réducteur planétaire de haute précision sont entraînés par une vis à billes pour actionner le mouvement de la table de travail et réaliser un mouvement linéaire de l'axe X.
Configuration des rails de guidage : poser deux rails de guidage linéaires de haute précision et à haute résistance.
2.1.2 Axe Z1 :La tête motrice et une selle sont installées verticalement sur la face avant de la colonne et effectuent un mouvement de va-et-vient le long du rail de guidage de la colonne.
Transmission de l'axe Z1 : un servomoteur à courant alternatif et une roue synchrone entraînent la vis à billes qui actionne le chariot pour réaliser le mouvement linéaire de l'axe Z.
2.1.3 Axe Z2 :La tête motrice et une selle sont installées verticalement sur la face avant de la colonne et effectuent un mouvement de va-et-vient le long du rail de guidage de la colonne.
Transmission de l'axe Z2 : un servomoteur AC et une roue synchrone sont utilisés pour entraîner la vis à billes afin d'entraîner la selle et réaliser un mouvement linéaire sur l'axe Z.
2.1.4 Axe Y1 :Le support de la tête motrice est installé verticalement sur la face avant de la colonne droite et se déplace de gauche à droite le long du rail de guidage de la colonne.
Transmission de l'axe Y1 : un servomoteur à courant alternatif et un réducteur planétaire de haute précision entraînent le déplacement du vérin par l'intermédiaire de la vis à billes afin de réaliser le mouvement linéaire de l'axe Y1.
2.1.5 Axe Y2 :Le support de la tête motrice est installé verticalement sur la face avant de la colonne droite et se déplace de gauche à droite le long du rail de guidage de la colonne.
Transmission de l'axe Y2 : un servomoteur AC et un réducteur planétaire de haute précision sont utilisés pour entraîner le piston à travers la vis à billes afin de réaliser le mouvement linéaire de l'axe Y2.
2.2.Le système de déplacement de la tête de perçage et de fraisage (têtes 1 et 2) est composé d'un piston carré et d'un rail de guidage combiné renforcé par un fil métallique. Ce rail est entouré d'un support robuste et guidé par quatre paires de rouleaux linéaires. L'entraînement est assuré par un servomoteur à courant alternatif, une courroie synchrone (i=2) et une vis à billes de précision. La tête de perçage est ralentie par le servomoteur via la courroie et la roue synchrone, puis guidée par les rails de guidage de précision haute résistance. Ce servomoteur entraîne la rotation de la vis à billes verticale, permettant ainsi le mouvement vertical de la tête de perçage. Un contrepoids à l'azote réduit la charge supportée par la tête de perçage sur la vis et le servomoteur. Le moteur de l'axe Z est équipé d'un frein automatique. En cas de coupure de courant, ce frein bloque l'arbre moteur, empêchant sa rotation. En fonctionnement, la fraise avance rapidement lorsqu'elle n'est pas en contact avec la pièce ; dès qu'elle entre en contact avec la pièce, l'avance ralentit automatiquement. Lorsque le foret pénètre dans la pièce, il passe automatiquement en mode de rembobinage rapide. Dès que l'extrémité du foret sort de la pièce et atteint la position définie, la table de travail se déplace vers le trou suivant pour assurer une rotation automatique. La tête d'entraînement combine un câble et un rail rigide, ce qui garantit non seulement la vitesse de fonctionnement de la machine, mais renforce également sa rigidité. Elle permet d'effectuer des opérations de perçage de trous borgnes, de fraisage, de chanfreinage, de concassage et d'évacuation automatique des copeaux, améliorant ainsi la productivité.

(tête motrice gauche)
2.3. Retrait et refroidissement de la puce
Des convoyeurs à copeaux à spirale et à chaîne plate sont installés de part et d'autre de l'établi. Les copeaux sont automatiquement évacués vers le convoyeur d'extrémité grâce à un système à deux étages (spirale et chaîne), optimisant ainsi la production. Une pompe de refroidissement, intégrée au réservoir de liquide de refroidissement du convoyeur à copeaux, assure le refroidissement externe de l'outil, garantissant ainsi les performances de perçage et la durée de vie du foret. Le liquide de refroidissement est recyclable.
3.Système de commande numérique entièrement numérique :
3.1.Grâce à la fonction de broyage des copeaux, la durée et le cycle de broyage peuvent être réglés sur l'interface homme-machine.
3.2.Grâce à la fonction de levage de l'outil, la hauteur de levage peut être réglée via l'interface homme-machine. Lorsque le perçage atteint cette hauteur, le foret est rapidement remonté au-dessus de la pièce, les copeaux sont évacués, puis l'outil est ramené rapidement sur la surface de perçage et la pièce est automatiquement remise en marche.
3.3.Le boîtier de commande centralisé et l'unité portable utilisent un système de commande numérique et sont équipés d'une interface USB et d'un écran LCD. Afin de faciliter la programmation, le stockage, l'affichage et la communication, l'interface utilisateur propose des fonctions telles que le dialogue homme-machine, la compensation d'erreurs et l'alarme automatique.
3.4.Cet équipement permet de prévisualiser et de réinspecter la position du trou avant usinage, et son utilisation est très pratique.
4Lubrification automatique
Les systèmes de lubrification automatique des machines-outils comprennent des rails de guidage linéaires de précision, des vis à billes de précision et d'autres systèmes de mouvement de haute précision. La pompe de lubrification automatique injecte l'huile sous pression dans le réservoir du graisseur doseur. Une fois le réservoir rempli, lorsque la pression du système atteint 1,4 à 1,75 MPa, le pressostat se ferme, la pompe s'arrête et la vanne de vidange s'ouvre simultanément. Lorsque la pression d'huile descend en dessous de 0,2 MPa, le graisseur doseur commence à lubrifier les points de graissage et effectue un remplissage complet. Grâce à l'injection d'huile précise et à la détection de la pression du système, la lubrification est fiable et assure la formation d'un film d'huile sur chaque paire cinématique. Ce film réduit le frottement et l'usure, et prévient la surchauffe des composants internes, garantissant ainsi la précision et la durée de vie de la machine-outil. Comparée à la paire de rails de guidage coulissants, la paire de rails de guidage linéaires à roulement utilisée dans cette machine-outil présente une série d'avantages :
① La sensibilité au mouvement est élevée, le coefficient de frottement du rail de guidage à roulement est faible, seulement 0,0025~0,01, et la puissance d'entraînement est considérablement réduite, ce qui équivaut seulement à 1/10 des machines ordinaires.
② La différence entre le frottement dynamique et le frottement statique est très faible, et les performances de suivi sont excellentes, c'est-à-dire que l'intervalle de temps entre le signal de commande et l'action mécanique est extrêmement court, ce qui contribue à améliorer la vitesse de réponse et la sensibilité du système de commande numérique.
③Il convient aux mouvements linéaires à grande vitesse, et sa vitesse instantanée est environ 10 fois supérieure à celle des rails de guidage coulissants.
④ Il permet de réaliser un mouvement sans espace et d'améliorer la rigidité du mouvement du système mécanique.
⑤ Fabriqué par des fabricants professionnels, il offre une grande précision, une bonne polyvalence et un entretien facile.

5Environnement d'utilisation de la machine :
Alimentation électrique : triphasée AC380V ± 10 %, 50 Hz ± 1 V ; température ambiante : 0 °C à 45 °C
Cinq, les principaux paramètres techniques :


| modèle | BOSM4014 | |
| Taille maximale de la pièce à usiner | Longueur × largeur × hauteur (mm) 4000 × 1600 × 1000 | |
| Alimentation maximale du portique | Largeur (mm) | 2300 |
| dimensions de la table de travail | Longueur x Largeur (mm) | 4000*1400 |
|
Tête de forage à piston horizontal tête motrice une deux
| Quantité (2) | 2 |
| Cône de broche | BT50 | |
| Diamètre de perçage (mm) | Φ2-Φ60 | |
| Diamètre de taraudage (mm) | M3-M30 | |
| Diamètre du disque de fraisage (mm) | 300 | |
| Vitesse de broche (tr/min) | 30~6000 | |
| Puissance du moteur de broche servo (kW) | 37 | |
| Distance entre le nez de la broche et le centre de la table (mm) | 650-1150 | |
| Course gauche et droite d'un seul piston (mm) | 500 | |
| La distance entre le centre du piston et le plan de la table (mm) | 200-1400 | |
| Course du piston (mm) | 1200 | |
| Répétabilité | 300 mm x 300 mm | ±0,02 |
| Dimensions de la machine-outil | Longueur × largeur × hauteur (mm) | d'après les dessins |
| Poids brut (t) | (environ) 36 | |

Les paramètres ci-dessus sont des paramètres de conception préliminaires. Lors de la conception finale, des modifications pourront être apportées en fonction des exigences d'usinage de la pièce et des spécifications de la machine-outil, afin de répondre aux besoins de production de votre entreprise.

Catégories de produits
-

Centre d'usinage CNC haute rigidité série VC avec...
-

Guide linéaire à colonne mobile horizontale série HP...
-

Guide linéaire à colonne mobile horizontale série HT...
-

Machine d'usinage CNC robuste à quatre pistes série VS...
-

Centre d'usinage CNC série V à haute rigidité
-

Centre d'usinage CNC à double colonne série X
-

Centre d'usinage CNC horizontal 5 axes TKG1600
-

Tournage et fraisage vertical CNC pour composites...
-

Centre d'usinage CNC haute vitesse série GM
-

Fraiseuse CNC haute vitesse série GT
-

Tour CNC à double broche SK32
-

Centre d'usinage vertical CNC RFTV510 pour roues...