


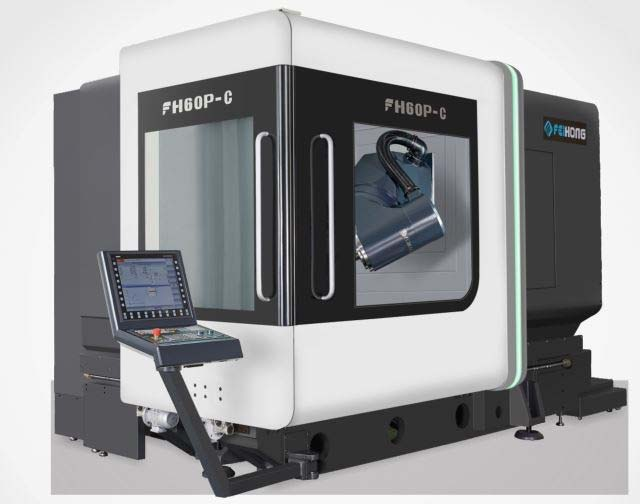
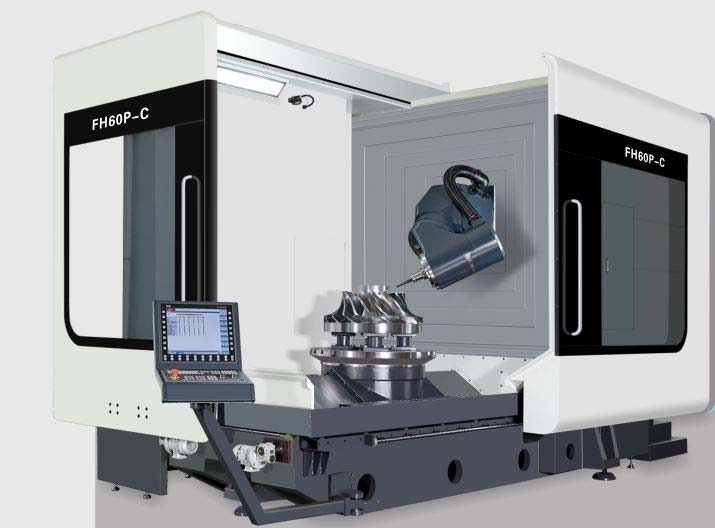
Tournage-fraisage simultané 5 axes 60P-C
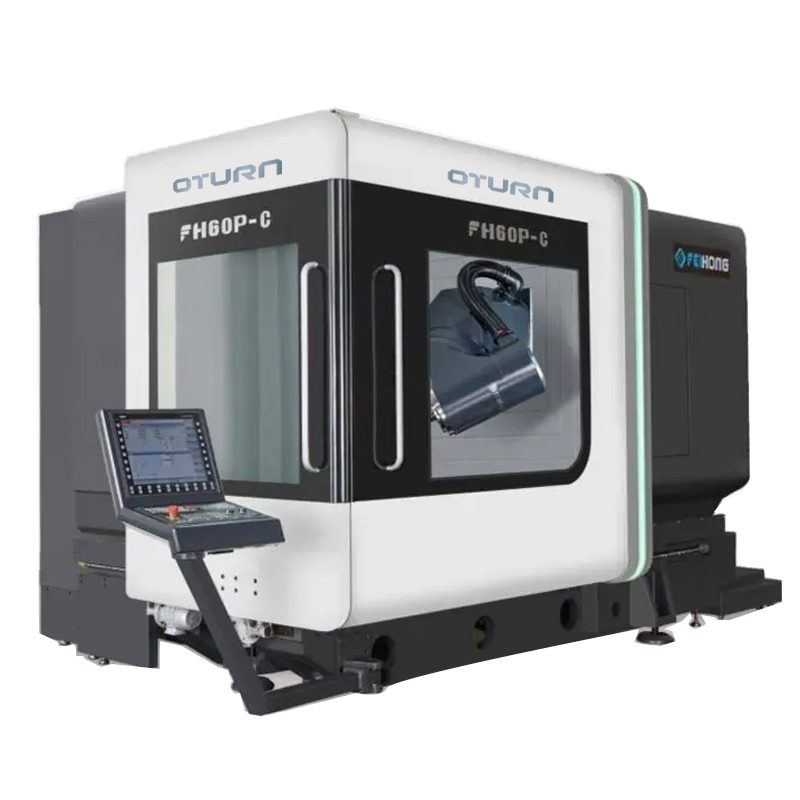
Étendue de la fourniture
Tableau des fonctions des accessoires standard (veuillez vous référer à la fonction du contrôleur pour la partie commande électrique)
1. Contrôleur Siemens 840DSL
2. Tête pivotante multifonction à cinq axes de marque propre
3. Broche électrique DGZX-24012/34B2-KFHWVJS
4. Système de changement d'outils automatique HSK-A63 40
Entraînement à vis à billes creuse de refroidissement 5.X/Y/Z
6. Glissières linéaires à rouleaux (2 pour chaque axe X/Y/Z) — BOSCH REXROTH
7. Règle optique à trois axes X/Y/Z à boucle fermée complète
8. Dispositif de contrôle de la température du boîtier électrique
9. Refroidisseur de broche
10. Dispositif de laminage en spirale et convoyeur arrière à copeaux de fer
11. Arrosage par jet d'eau annulaire depuis le centre de la broche
12. Soufflez de l'air au centre de la broche et soufflez de l'air dans l'anneau.
13. La lune en croissant à cinq axes souffle de l'eau, et la lune en croissant souffle de l'air.
14. 1 type de verrouillage de sécurité pour portes avant et latérales fonctionnelles
15. Dispositif de refroidissement par circulation de la broche.
16. Lampe fluorescente étanche
17. Dispositif de station hydraulique
18. Sonde infrarouge Renishaw OMP60
19. Régleur d'outils laser Renishaw
20. Dispositif de lubrification à alimentation automatique centralisée
21. Interface de nettoyage côté opération avec pistolet à eau et air
22. Système de refroidissement du fluide de coupe
23. Tôle de protection entièrement fermée
24. Boîte de commande
25. Le boîtier électrique est équipé d'un climatiseur.
26. Volant électronique Siemens
27. Interrupteur de déverrouillage de broche à pédale
28. Cales de nivellement et boulons de fondation
29. Outils de réglage et boîtes à outils
30. Manuel technique
Paramètre
| Modèle | Unité | FH60P-C |
| Voyage | ||
| Déplacement sur l'axe X | mm | 600 |
| Déplacement sur l'axe Y | mm | 800 |
| Course de l'axe Z | mm | 600 |
| Distance entre le nez de la broche et la surface de la table de travail | mm | 150-750 |
| Tête de fraisage horizontale | mm | 30-630 |
| Vitesse d'alimentation/déplacement rapide | m/min | 40 |
| Force d'alimentation | KN | 10 |
| Table rotative (axe C) | ||
| dimensions de la table de travail | mm | Ø630 |
| Charge maximale de la table (moulin) | kg | 2000 |
| Charge maximale de la table (tournante) | kg | 1000 |
| Table Rotray | tr/min | 60 |
| table de travail de fraisage/tournage (fraisage et tournage combinés) | tr/min | 600 |
| angle de séparation minimal | ° | 0,001 |
| Modèle | Unité | FH80P-C |
| Couple nominal | Nm | 807 |
| couple maximal | Nm | 1430 |
| Tête de fraisage oscillante CNC (axe B) | ||
| Amplitude de balancement (0=Vertical/180=Horizontal) | ° | -15~180 |
| Vitesse de déplacement et d'alimentation rapide | tr/min | 80 |
| angle de séparation minimal | ° | 0,001 |
| Couple nominal | Nm | 743 |
| couple maximal | Nm | 1320 |
| Broche (fraisage et tournage) | ||
| Vitesse de broche | tr/min | 12000 |
| Puissance de broche | Kw | 34/42 |
| Couple de broche | Nm | 132/185 |
| Conicité de la broche |
| HSKA63 |
| Distance du centre de la broche à surface de guidage de la poutre | mm | 1064,5 |
| Modèle | Unité | FH60P-C |
| Magazine d'outils | ||
| Interface d'outil |
| HSKA63 |
| capacité du magasin d'outils | PCS | 40 |
| Diamètre/longueur/poids max. de l'outil |
| Ø85/300/8 |
| Commutateur d'outil (Outil vers) | S | 1.8 |
| appareil de mesure | ||
| sonde infrarouge | Rensishaw OMP60 | |
| Instrument de détection d'outils dans la zone de traitement en cours de fabrication |
| Rensishaw NC4F230 |
| Capacité de traitement |
|
|
| Diamètre de perçage maximal (acier moyen) |
| Ø40 |
| Diamètre de taraudage max. (acier moyen) |
| M24 |
| Diamètre de fraisage max. (acier moyen) |
| 250 |
| Précision de position (ISO230-2 et VDI3441) | ||
| Précision de positionnement X/Y/Z | mm | 0,005 |
| Précision de positionnement répétée X/Y/Z | mm | 0,004 |
| précision de positionnement B/C |
| 8" |
| Précision de positionnement répétée B/C |
| 4" |
| Modèle | Unité | FH80P-C |
| Contrôleur CNC |
|
|
| Système de contrôle |
| Siemens 840D |
| Autres |
|
|
| Hauteur de la machine (machine générale) | mm | 2985 |
| Surface occupée par la machine principale (L*l) | mm | 4300x2600 |
| Surface occupée par le magasin d'outils (L*l) | mm | 2100x1250 |
| Surface occupée par le convoyeur à copeaux (L*l) | mm | 3070x1065 |
| Surface occupée par le réservoir d'eau (L*l) | mm | 1785x1355 |
| Surface totale occupée pour achever la machine (L*l) | mm | 5200x3550 |
| Poids de la machine | Kg | 15000 |
Machine CNCcontrôleur
| Système de contrôle | Siemens 840DSL (moteur et variateur) | ||
| Nombre d'axes de commande | Tournage-fraisage simultané 5 axes (axe CN + broche, axe BC) | ||
| Commande simultanée de 5 axes fraisage et tournage simultanés | axe de positionnement | Normes X, Y, Z, B, C | |
| interpolation | ligne droite | Axes X, Y, Z, B, C (les axes X, Y, Z, B et C peuvent être compensés) | |
| arc | Axes X, Y, Z, B, C (les axes X, Y, Z, B et C peuvent être compensés) | ||
| Unité d'instruction minimale | 0,001 µm | ||
| unité de contrôle minimale | 0,1 nm | ||
| montrer | 19LCD | ||
| moteur | Capacité de surcharge triple avec encodeur absolu (la position de l'encodeur n'est jamais perdue) | ||
| fonction de communication externe | Interface Ethernet et RS232C | ||
| Mode de fonctionnement | MDI, Auto, Manuel, Volant, Origine (absolue), REPOS | ||
| programmatiquement | Éditeur de langue ISO en ligne | ||
| Capacité de stockage maximale de la programmation PLC | 2048 Ko | ||
| Fonction d'interpolation | Lignes droites, cercles passant par des points centraux, spirales, surfaces fines, réglages de vitesse élevés, etc. | ||
| Nombre de décalages d'outils | 512 groupes | ||
| Grossissement du volant | 0,1/0,01/0,001 mm | ||
| unités de réglage et de déplacement minimales | 1 µm/X,Y,Z | ||
| sauvegarde des données | Les données en mémoire ne seront jamais perdues en cas de coupure de courant. | ||
| débit d'alimentation | 0%-150% | ||
| Grossissement rapide | 0%-100% | ||
| interface d'entrée et de sortie | Interface Ethernet et RS232C, carte CF, sauvegarde sur périphérique USB | ||
| langue d'affichage | Chinois et anglais | ||
quantité de configuration standard
| No | Nom de l'accessoire | unité | Qté |
| 1 | interrupteur de commande au pied | ensemble | 1 |
| 2 | mécanisme de serrage hydraulique | ensemble | 1 |
| 3 | Dispositif de lubrification centralisé | ensemble | 1 |
| 4 | circuit de refroidissement | ensemble | 1 |
| 5 | lampe de travail | ensemble | 1 |
| 6 | Lumière tricolore | ensemble | 1 |
| 7 | pont horizontal | pièces | 1 |
| 8 | fixations de machines-outils | ensemble | 1 |
| 9 | Ensemble d'outils standard | ensemble | 1 |
| 10 | serrure de sécurité | ensemble | 1 |
| 11 | kit de base | ensemble | 1 |
| 12 | Installez l'outil de réglage | ensemble | 1 |
| 13 | Taraudage rigide et positionnement multipoint de la broche | ensemble | 1 |
| 14 | Convoyeur à vis et machine d'évacuation automatique des copeaux | ensemble | 1 |
| 15 | Système hydraulique standard | ensemble | 1 |
Configuration des pièces externalisées
| Nom des principaux accessoires | Origine | Marque | Remarque |
| Système CNC | Allemagne | Siemens | Siemens 840DSL |
| Moteur de broche | Chine | Hao Zhi |
|
| servomoteur des axes X, Y et Z | Allemagne | Siemens |
|
| Broche | coentreprise | Marque propre | Adoptez les roulements FAG allemands |
| palier de broche | Allemagne | PÉDÉ |
|
| palier à vis | Allemagne | PÉDÉ |
|
| Guides linéaires | Allemagne | Rexroth | Précision de niveau supérieur |
| tige de vis à billes | Taïwan | HIWIN | qualité de broyage C3 |
| Composants hydrauliques | Chine | Marque propre |
|
| système de lubrification automatique | Chine | Proton |
|
| circuit de refroidissement | Chine | Marque propre |
|
| Système d'éclairage | Chine | Owen |
|
| voyant d'avertissement | Chine | Owen |
|
| électrique | France Allemagne | Schneider/Siemens |
|
| Protection de la chaîne énergétique | Chine | Junhong |
|
| câble de commande | Allemagne | Lepurnani |
|
Caractéristiques principales de la machine | Configuration structurelle rigide optimale
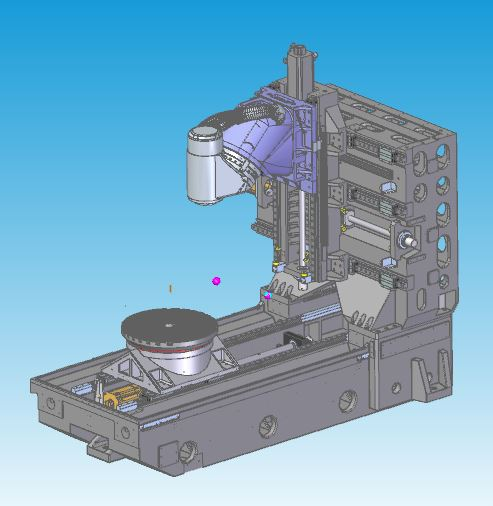
Caractéristiques de conception | Meilleure analyse de conception de coulée de fil mécanique
Structure de coulée thermosymétrique de type caisson complet, utilisant de la fonte de haute qualité Meehanna
Traitement de tempérage et de vieillissement naturel pour éliminer le stress interne
Les vibrations à fréquence naturelle structurelle éliminent les contraintes liées à la transformation des matériaux
Conception de colonne à grande surface et haute rigidité avec paroi pleine, améliorant efficacement la rigidité et la précision statique et dynamique
Entraînement à vis creuse à trois axes
Tête de fraisage oscillante CNC (axe B)
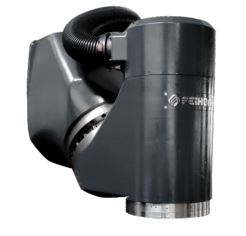
Caractéristiques de conception
Moteur DD intégré, chaîne de transmission sans jeu
Caractéristiques d'accélération élevées
La distance minimale entre le nez de l'outil de la broche et le point de support structurel assure une rigidité de coupe maximale.
Des roulements YRT plus grands augmentent la rigidité
Doté d'un système de mesure à codeur rotatif haute précision HEIDENHAIN et d'une commande en boucle fermée pour une précision optimale.
Conception du système de refroidissement de la broche et de l'axe B pour réduire le transfert de chaleur
Table rotative (axe C)
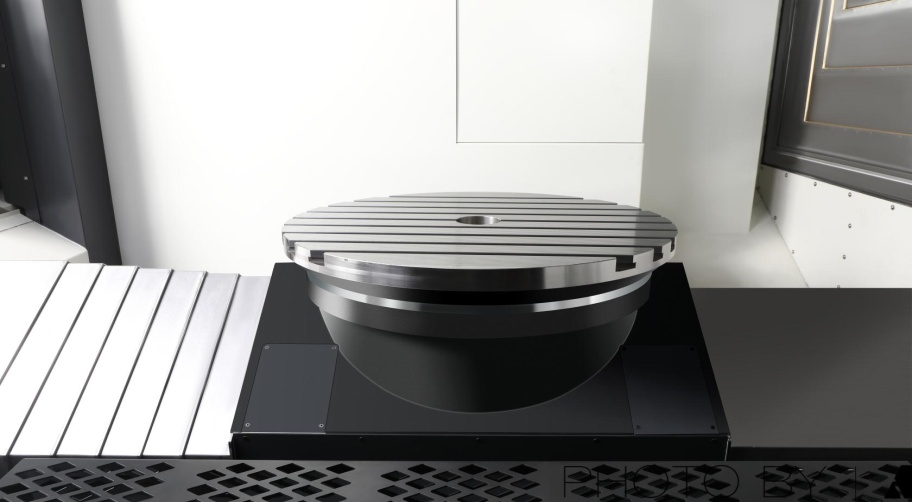
Caractéristiques de conception
Moteur DD intégré, chaîne de transmission sans jeu
Caractéristiques de réponse à l'accélération et à la décélération élevées
Des roulements YRT plus grands augmentent la rigidité
Couple moteur nominal élevé, positionnement et traitement avec dispositif de positionnement et de serrage de table
Répondre aux deux besoins d'usinage que sont le fraisage et le fraisage-tournage, réduire la manutention des pièces et améliorer la précision des produits
Doté d'un système de mesure à codeur rotatif haute précision HEIDENHAIN et d'une commande en boucle fermée pour une précision optimale.
Conception du système de refroidissement pour réduire le transfert de chaleur
Régulateur d'outils relevable
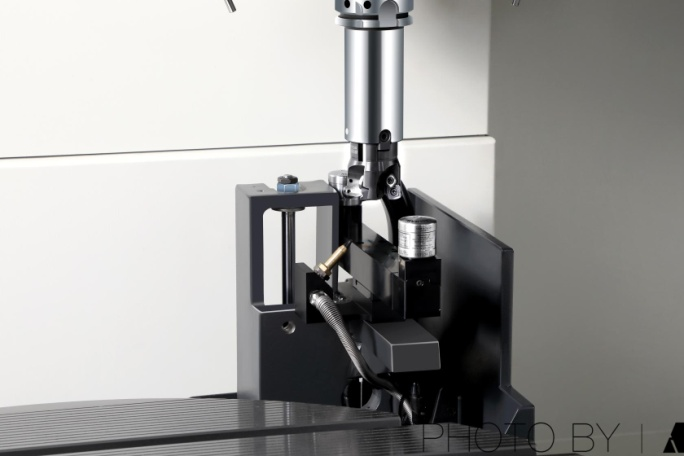
Caractéristiques de conception
Équipé d'un système de réglage laser sans contact Ransishaw NC4F230 pour une précision accrue
Réglage automatique des outils sur la machine, mise à jour automatique de la compensation d'outil
Le dispositif de réglage de l'outil peut être relevé et abaissé afin d'optimiser l'espace sur la surface de traitement.
La conception entièrement étanche en tôle protège le dispositif de réglage de l'eau et des limailles de fer pendant le traitement.
sonde infrarouge
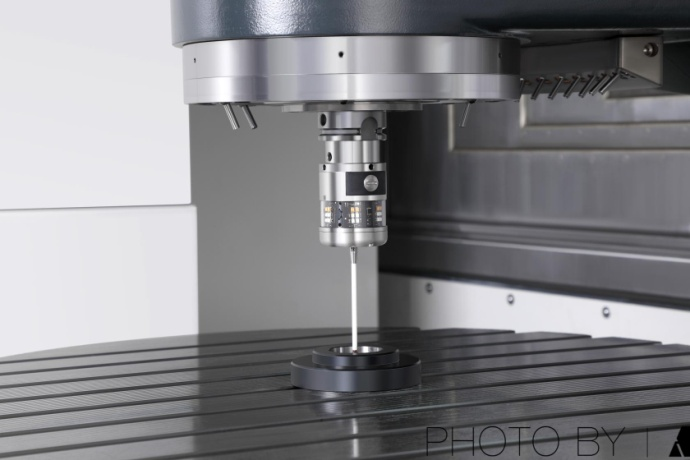
Caractéristiques de conception
Équipé d'une sonde tactile optique Ransishaw OMP60
L'alignement et le contrôle dimensionnel des pièces directement sur la machine réduisent les erreurs de contrôle manuel, améliorent la précision des produits et l'efficacité du traitement.
Réduction de 90 % du temps d'assistance sur machine
tôle de protection de sécurité
Catégories de produits
-

Centre d'usinage CNC haute rigidité série VC avec...
-

Guide linéaire à colonne mobile horizontale série HP...
-

Guide linéaire à colonne mobile horizontale série HT...
-

Machine d'usinage CNC robuste à quatre pistes série VS...
-

Centre d'usinage CNC série V à haute rigidité
-

Centre d'usinage CNC à double colonne série X
-

Centre d'usinage CNC horizontal 5 axes TKG1600
-

Tournage et fraisage vertical CNC pour composites...
-

Centre d'usinage CNC haute vitesse série GM
-

Fraiseuse CNC haute vitesse série GT
-

Tour CNC à double broche SK32
-

Centre d'usinage vertical CNC RFTV510 pour roues...