


Machine CNC 5 axes haute vitesse GMH-1016-Q
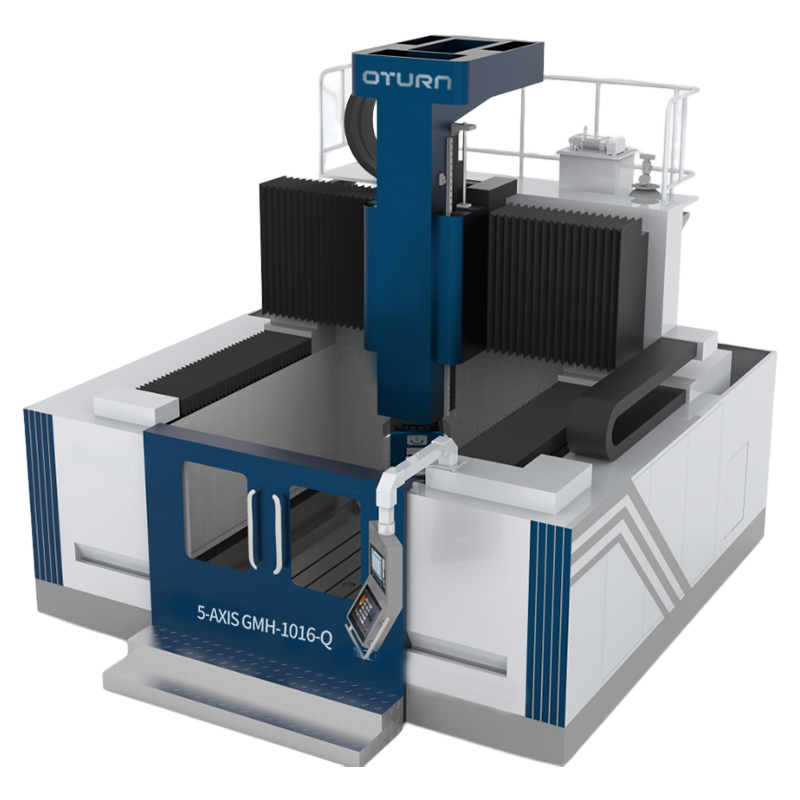
Introduction de la machine à 5 axes
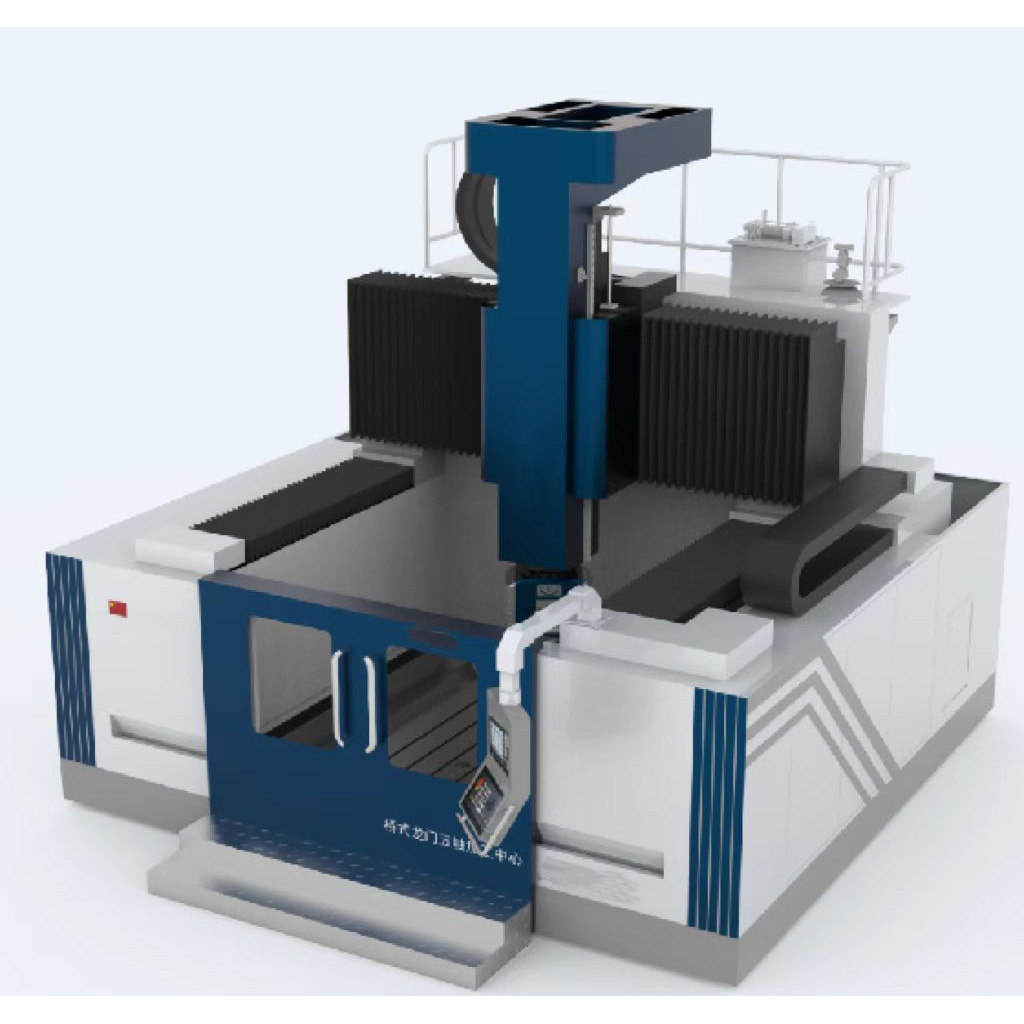
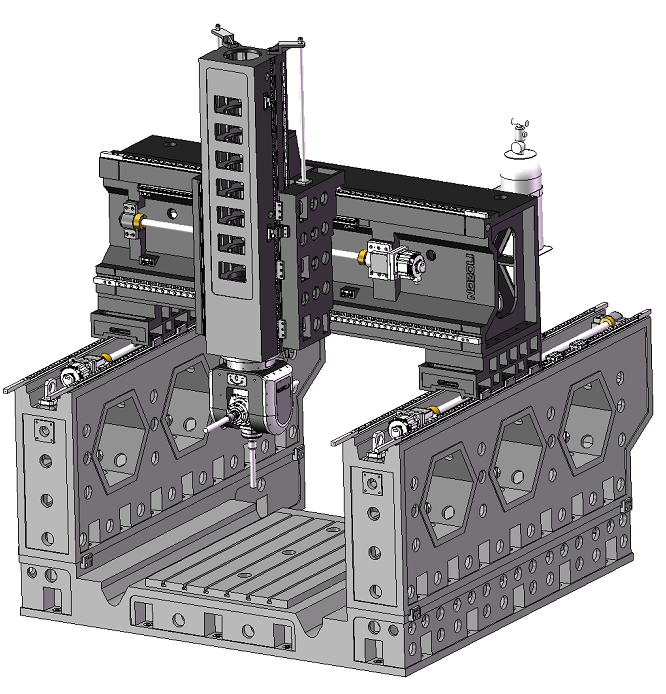
Ce centre d'usinage cinq axes à grande vitesse, de type portique surélevé, présente une conception globale optimisée. Cette structure permet de minimiser le poids des trois principaux éléments mobiles, réduisant ainsi l'effort moteur et assurant une réponse servo dynamique rapide. Le bâti et la table de travail, supportant la pièce à usiner, sont intégrés, ce qui confère à la machine une structure compacte, un taux d'utilisation de l'espace élevé, une rigidité et une précision accrues, et facilite son installation et son transport. Le guidage de la poutre de grande portée est assuré par des rails de guidage double face haute résistance à glissières multiples, évitant ainsi le surpositionnement des pièces de guidage à grande course et répondant aux exigences d'usinage de haute précision des grandes pièces. La tête de fraisage cinq axes de haute précision, montée sur un arbre principal à double rotation à grande vitesse, permet un fraisage performant et une finition rapide grâce à une liaison cinq axes. La machine offre une vitesse de broche élevée, une grande précision et une excellente rétention de précision, ainsi qu'une lubrification à l'huile et à la vapeur et un refroidissement par circulation forcée.
Le centre d'usinage cinq axes à pont à grande vitesse possède cinq axes principaux : quatre axes linéaires (X, Y et Z) et un axe rotatif (C et A). La liaison de ces cinq axes permet l'usinage de pièces aux formes complexes et aux surfaces délicates, le perçage profond, le fraisage de cavités et l'usinage conique, ainsi que l'usinage efficace et de haute qualité de pièces complexes de formes spéciales.
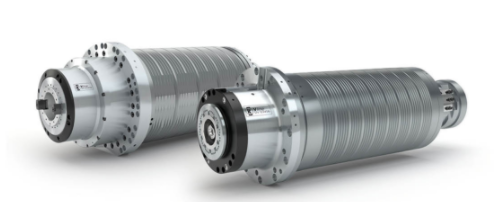
Broche
Le centre d'usinage à portique cinq axes peut être équipé de trois broches motorisées de vitesses différentes : haute, moyenne et basse. La vitesse maximale atteint 20 000 tr/min, la puissance de la broche est de 25 kW et le couple maximal de 30,8 Nm. Le porte-outil est de type HSK-A63 ; l'outil est à support hydraulique et le système de serrage offre une force de maintien élevée. Pour les outils longs, un orifice de sortie d'eau situé au centre de la broche assure le refroidissement du point d'usinage, améliorant ainsi la précision. La force de coupe est importante, le rendement élevé, le temps d'usinage court et l'efficacité énergétique optimale, répondant ainsi à la quasi-totalité des besoins du marché.
Tête à 5 axes
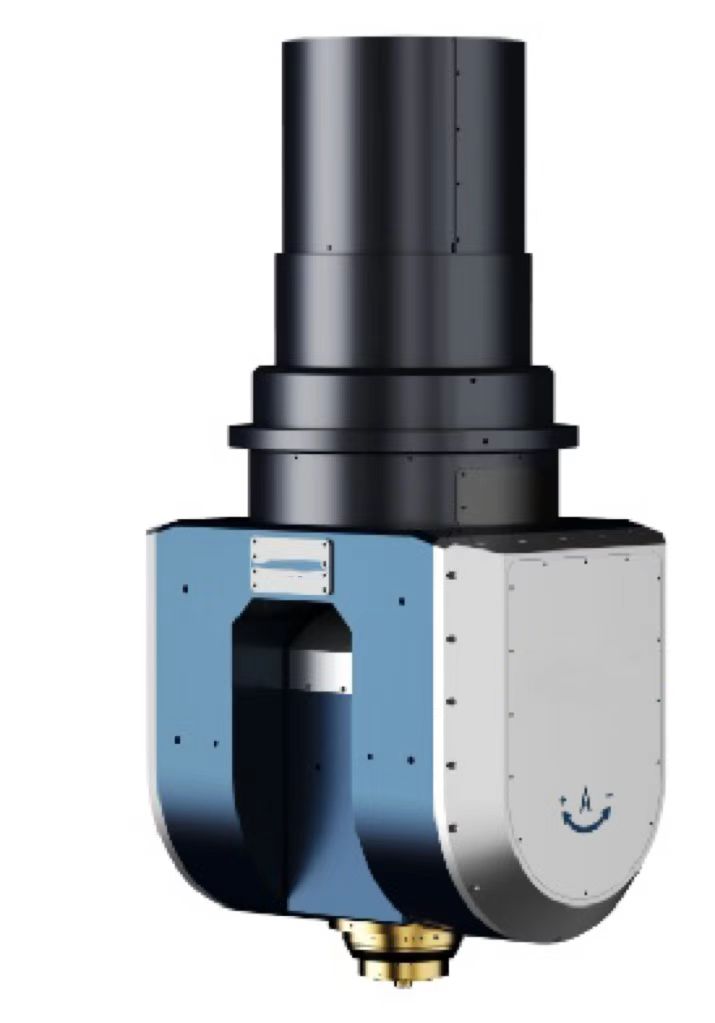
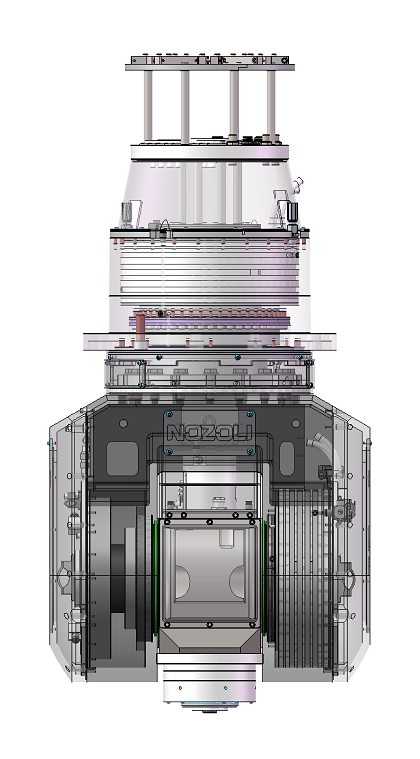
Tête à cinq axes à double bras fusionnée avec un mécanisme de moteur à couple élevé à aimant permanent ;
Avec un encodeur angulaire de haute précision ;
Et un mécanisme de serrage passif très sensible ;
La tête à cinq axes, dotée d'une structure de fourche globale solide et stable, présente une structure compacte, une bonne rigidité et une excellente flexibilité ;
Ce système résout parfaitement les multiples opérations de réglage et de serrage nécessaires au repositionnement de la pièce sous des angles complexes, et réduit les erreurs de positionnement. Il convient aux produits aux formes complexes et aux exigences de haute précision. Il permet l'usinage de surfaces courbes sous différents angles en une seule opération de serrage et améliore ainsi la productivité. Configuration personnalisée et conception modulaire de haute précision pour une grande évolutivité.
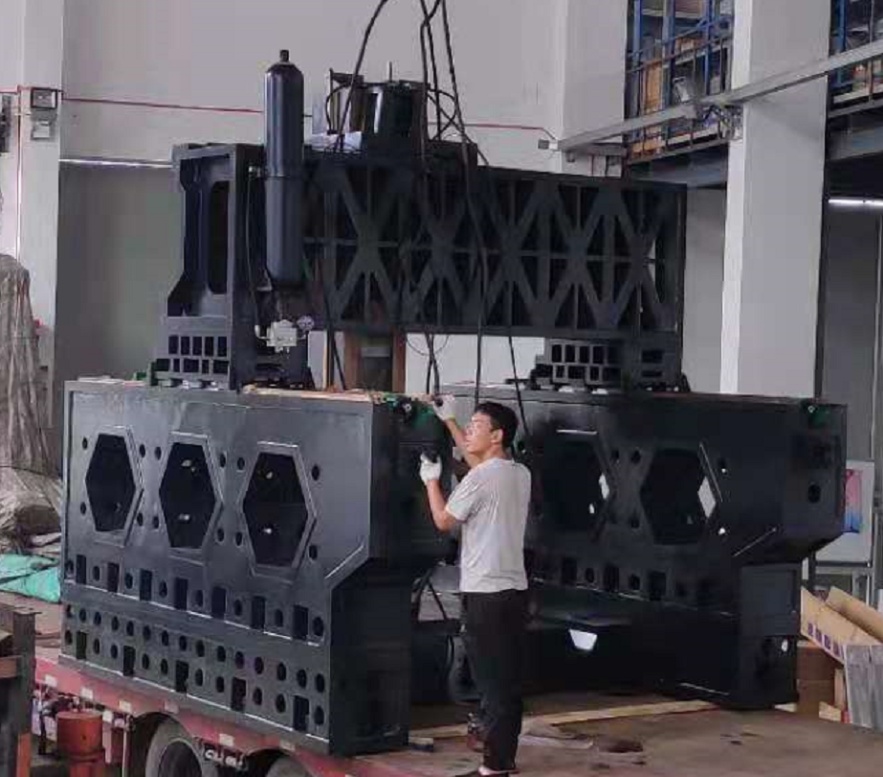
Le bâti, la colonne, la poutre, le chariot et le coulisseau du centre d'usinage cinq axes à portique haute vitesse sont des pièces moulées, garantissant une rigidité d'usinage optimale et adaptées aux caractéristiques des pièces à usiner. Ces pièces, à parois minces et soudées, permettent l'usinage de pièces longues. Les conditions de coupe sont excellentes, le taux d'enlèvement de matière élevé, les contraintes générées par l'usinage sont faibles et la qualité de surface des pièces est optimale. La vitesse d'usinage est élevée, réduisant ainsi les temps d'arrêt. Le centre d'usinage permet l'usinage d'angles, le traitement de surfaces et l'usinage de profils. Entièrement protégé, il est équipé d'un système d'évacuation automatique des copeaux et d'un système de refroidissement par eau. Son esthétique est soignée et son utilisation et sa maintenance sont aisées.
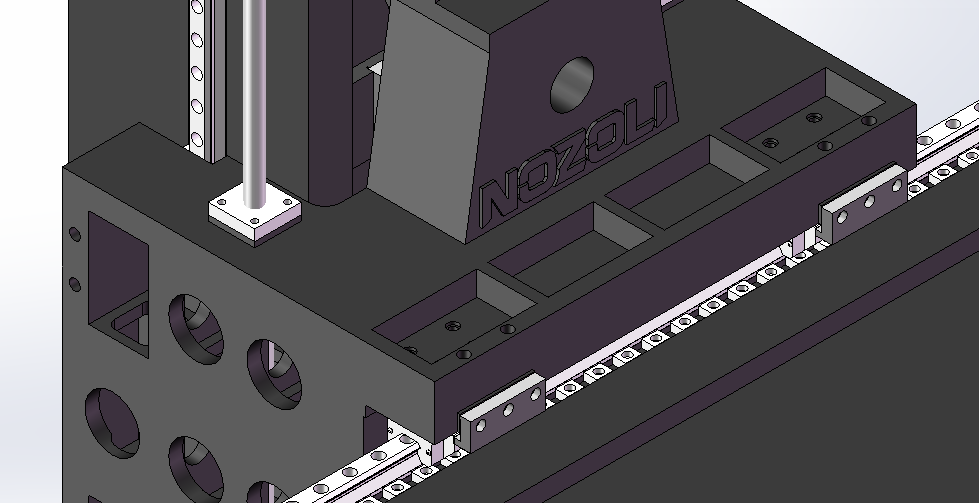
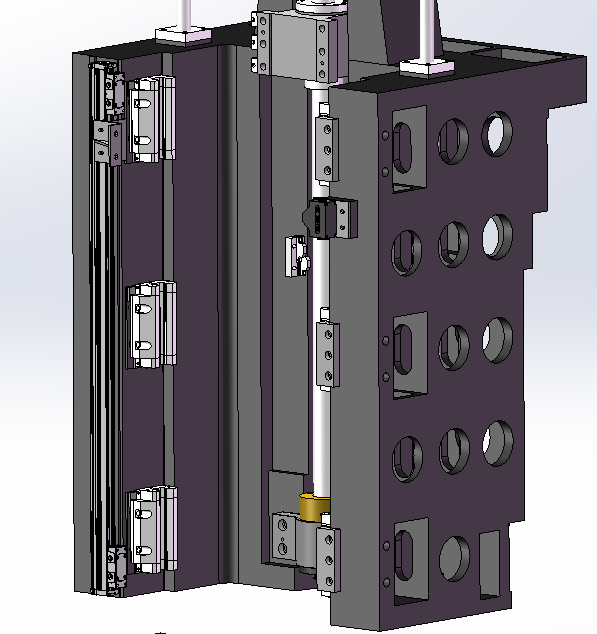
Profilé de guidage en X : la colonne est équipée de quatre rails de guidage linéaires à rouleaux robustes de 35 mm. Ce système répond aux exigences élevées de rigidité et de résistance du portique et offre les avantages techniques d’un faible coefficient de frottement, d’une vitesse de déplacement élevée et d’une longue durée de vie. Lubrification : à l’huile. Marque du câble : Shangyin (Taïwan) ou équivalent.
(2) Entraînement de l'axe X : Après que le servomoteur AC soit utilisé pour augmenter et diminuer la vitesse, il entraîne la rotation de la vis à billes de précision de 50 mm de diamètre pour réaliser l'avance gauche-droite du skateboard ; Méthode de lubrification : lubrification à l'huile ; Marque de vis : Taiwan Shangyin ou marque de même qualité ;
(3) Équipé d'une double échelle de râteau à boucle fermée de haute précision ; marque de l'échelle de râteau : Espagne FAGOR ou marque de même qualité ;
(4) Protection du rail de guidage : La protection en cuir empêche les corps étrangers de pénétrer dans le rail de guidage et de le contaminer. Ce revêtement présente une esthétique soignée et une conception ingénieuse.
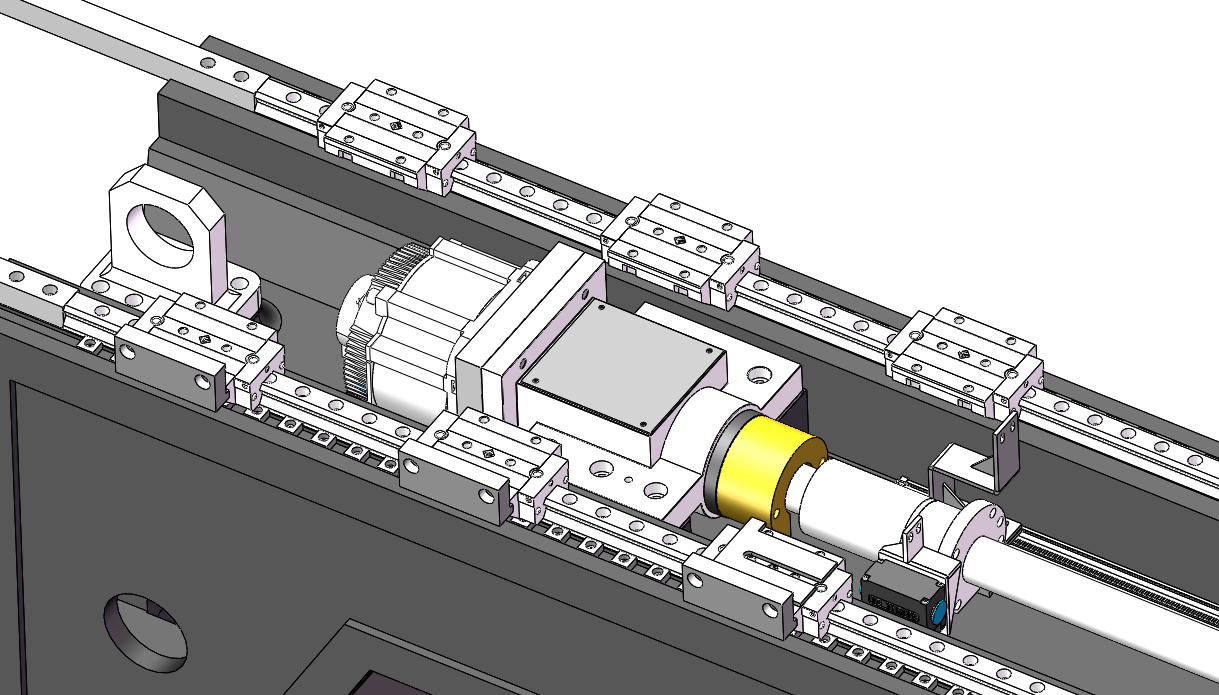
(1) Configuration des rails de guidage : L’axe Y utilise deux rails de guidage linéaires à rouleaux robustes de 55 mm comme rail de guidage et support de charge pour le mouvement latéral et horizontal du chariot. Il répond aux exigences techniques de la finition à grande vitesse et de la découpe lourde à basse vitesse. Méthode de lubrification : lubrification à l’huile. Marque du calibre du fil : Shangyin (Taïwan) ou marque équivalente.
(2) Entraînement de l'axe Y : après que le servomoteur à courant alternatif ait été utilisé pour augmenter et diminuer la vitesse, il entraîne la rotation de la vis à billes de précision de 50 mm de diamètre pour réaliser l'avance latérale du plateau coulissant. Méthode de lubrification : lubrification à l'huile. Marque de la vis : Shangyin (Taïwan) ou marque équivalente.
(3) Équipé d'une échelle de rabotage à boucle fermée de haute précision ; marque de l'échelle de rabotage : Espagne FAGOR ou marque de même qualité ;
(4) Protection du rail de guidage : La protection en cuir empêche les corps étrangers de pénétrer dans le rail de guidage et de le contaminer. Ce revêtement présente une esthétique soignée et une conception ingénieuse.
(1) Forme du rail de guidage : l'axe Z adopte deux rails de guidage linéaires à rouleaux robustes de 45° comme rail de guidage et de support de charge pour le mouvement de haut en bas du piston ; Méthode de lubrification : lubrification à l'huile ; Marque du calibre du fil : Taiwan Shangyin ou marque de même qualité ;
(2) Entraînement de l'axe Z : Après que le servomoteur AC soit utilisé pour monter et descendre la vitesse, il entraîne la vis à billes de précision de 50 mm de diamètre pour réaliser l'avance verticale de l'axe Z ; méthode de lubrification : lubrification à l'huile ; marque de vis : Taiwan Shangyin ou marque de niveau équivalent ;
(3) Équipé d'une double échelle de rabotage à boucle fermée de haute précision ; marque de l'échelle de rabotage : Espagne FAGOR ou marque de même qualité.
Commande numérique : Siemens 840Dsl
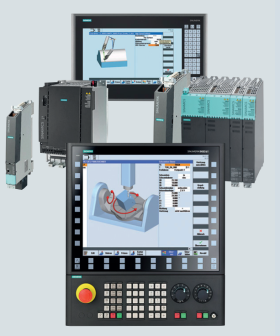
Le système CNC de la machine est un Sinumerik 840 sl de SIEMENS
Tout en respectant la configuration de base du système CNC, les exigences particulières suivantes sont garanties
Unité de commande minimale : axe linéaire ≤ 0,001 mm, axe de rotation ≤ 0,001°
Fonction de simulation graphique
Fonction de décélération en virage
Interpolation hélicoïdale
Fonction de fraisage
autorisation de contrôle maître-esclave
Avec un écran de 15 pouces
Avec panneau de commande MCP 398C
Carte d'E/S 72/48 incluse
Module d'axe d'extension NX10.3
Module de concentrateur DMC20
collecte de données
Fournir les informations pertinentes via OPCUA ou 485 ou un logiciel de niveau supérieur pour réaliser la co-connexion d'informatisation avec l'équipement utilisateur, y compris, mais sans s'y limiter :
Données de fonctionnement de l'équipement (vitesse, force d'avance, nom de l'outil, longueur du porte-outil, valeur de la force de broche, nom et version du programme, enregistrement des alarmes, enregistrement du panneau de commande, paramètres de processus du décalage zéro du système de coordonnées, etc.)
Nom du périphérique, version du logiciel, nom et version du programme en cours d'exécution
L'état de fonctionnement de l'équipement (y compris, mais sans s'y limiter, le démarrage non fonctionnel, le fonctionnement, l'arrêt et l'état de panne) peut fournir un avertissement de panne d'équipement, une détection de la consommation d'énergie, etc.
État de fonctionnement de l'automate programmable
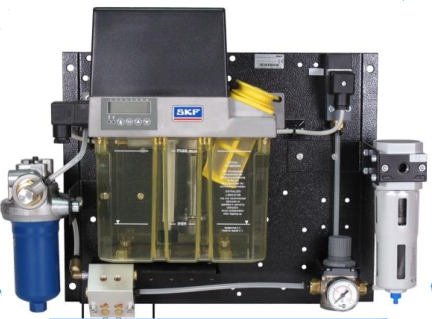
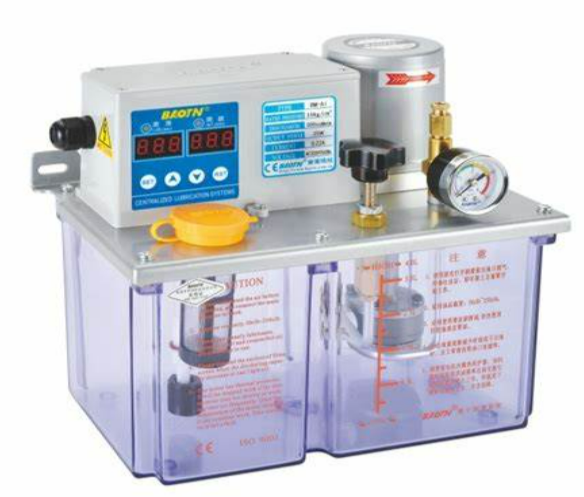
Système de lubrification ; cette machine adopte une technologie d'alimentation en huile indépendante du groupe
(1) Un système d'alimentation et de lubrification automatique indépendant est adopté pour le rail de guidage des axes X, Y et Z, la vis mère et la crémaillère. Le palier de la vis est lubrifié à la graisse.
(2) La lubrification de l'arbre principal par huile et gaz/lubrification automatique à huile mince est un mode automatique temporisé et quantitatif, contrôlé automatiquement par un système de commande numérique, avec détection et alarme. Les marques de pompes de lubrification sont au choix : SKF (lubrification huile-air), Proton ou équivalent.
Système hydraulique
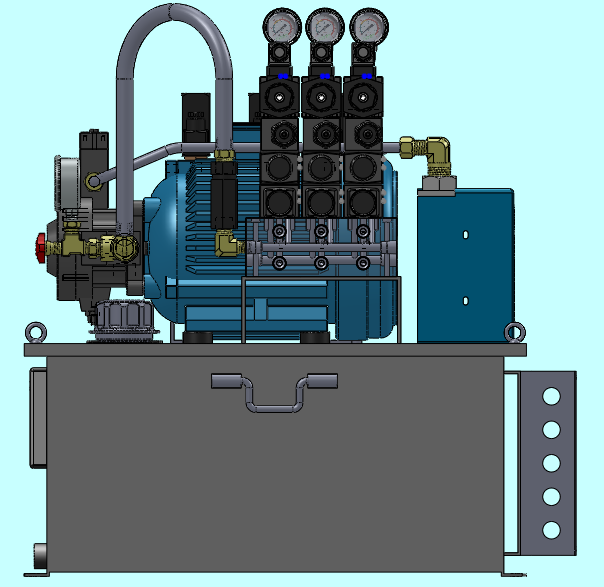
(1) Cette machine-outil est équipée d'un système hydraulique indépendant.
(2) La machine-outil est équipée d'une station de pompage hydraulique séparée, et le système hydraulique est doté de plusieurs dispositifs de surveillance de sécurité, tels que des alarmes de niveau d'huile, de température, de reflux et de pression de service minimale, afin de garantir le fonctionnement de la machine-outil dans diverses conditions de sécurité et d'améliorer la protection des opérateurs.
(3) Marque de la station hydraulique : bien connue au niveau national
(1) Système de refroidissement externe de coupe, au niveau du nez de la broche, plus près de l'outil, point de traitement de refroidissement plus parfait, contrôlant efficacement la température de coupe, afin que le traitement puisse répondre aux exigences d'une précision plus élevée.
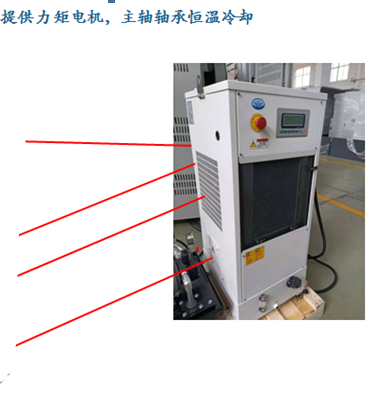
(2) Système de refroidissement séparé pour refroidir la tête à cinq axes et cinq articulations et l'arbre principal
Marque de fontaine à eau : marque chinoise haut de gamme Tongfei Refrigeration ou marque équivalente.
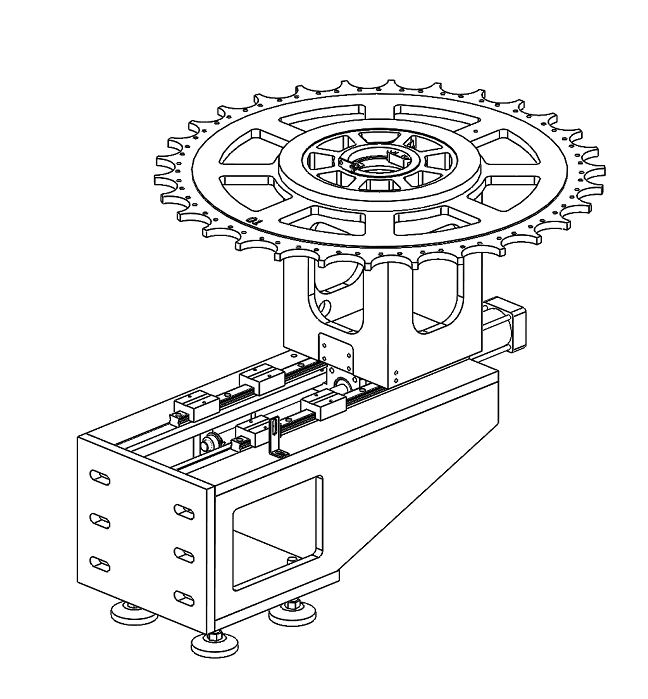
Magasin d'outils horizontal bidirectionnel (avant/arrière) - 24/32 dents - Marque : Desu/Okada (entreprise taïwanaise) ou marques similaires
Les rainures de drainage sur les deux côtés et la base sont moulées d'une seule pièce, et l'effet anti-fuite est bon ;
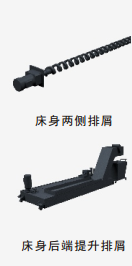
Les convoyeurs à copeaux en spirale situés de part et d'autre de la zone de traitement transportent rapidement les copeaux de fer générés par le traitement à grande vitesse vers le convoyeur à copeaux élévateur, réduisant ainsi la déformation thermique et la déformation de la machine-outil et assurant la précision et la stabilité de celle-ci ;
Informations techniques
| MODÈLE | GMH-1016-Q |
| Dimensions de la table de travail (mm) | 1000*1200 |
| Course de l'axe X (mm) | 1600 |
| Course de l'axe Y (mm) | 1400 |
| Course de l'axe Z (mm) | 1000 |
| Largeur du portique (mm) | 2100 |
| Distance entre la face d'extrémité de la broche et la table de travail (mm) | 50-1050 |
| Vitesse de broche (tr/min) | 20000 |
| Porte-broche | HSK-A63 |
| Plage de rotation de l'axe C (°) | ±300 |
| Plage de rotation de l'axe A (°) | ±110 |
| Charge admissible sur établi (t/m²) | 3 |
Configuration standard
| Système | Siemens |
| Magazine d'outils | Magasin d'outils horizontal HSK-A63-30T |
| système d'élimination des copeaux | Convoyeur à copeaux à chaîne + chariot*2 |
| Système de lubrification | système de lubrification automatique à la graisse |
| Circuit de refroidissement | Spray annulaire/climatiseur électrique/refroidisseur d'huile |
| Système hydraulique | Assurer l'équilibre d'azote du cylindre/broche avec un jeu excessif |
| Système de mesure | Régleur laser/sonde rubis |
| règle à griller | Règle à râper de haute précision |
| Appendice | Éclairage LED |
| Lumière tricolore | |
| pistolet à air comprimé | |
| pistolet à eau |
| Système CNC Siemens 840Dsl | Allemagne |
| Les servomoteurs d'alimentation X, Y, Z | Siemens Allemagne |
| Servomoteur XYZ | Siemens Allemagne |
| Moteur de broche servo AC | Siemens Allemagne |
| Tête à cinq axes et cinq bras | Shanghai |
| vis à billes | HIWIN ou une marque équivalente |
| Guide à rouleaux linéaires | HIWIN ou une marque équivalente |
| Chaque palier à vis d'arbre | Marque japonaise NSK ou équivalente |
| Couplage | Taïwan ou marque équivalente |
| Coupe-spirale | Shanghai |
| protection des rails de guidage des machines-outils | Shanghai |
| Pompe à huile et système de lubrification centralisé | Proton ou SKF ou équivalent |
| Détecteur de proximité, relais intermédiaire | Omron/Schneider ou équivalent |
| générateur d'impulsions manuelles | Fabricant désigné par le fournisseur du système/ou marque équivalente |
| Broche | INNA ou équivalent |
| Machine-outil grande fonderie | Shanghai |
| protection extérieure en tôle pour machines-outils | Shanghai |
| Boulons d'ancrage pour machines-outils, kit complet de cornes | Shanghai |
| Système hydraulique | célèbre en Chine |
| Feux de travail et feux de signalisation | célèbre en Chine |
| mécanisme d'équilibrage du piston de broche | célèbre en Chine |
| Système de refroidissement de la broche et système d'alimentation en eau | célèbre en Chine |
| outils d'entretien courants | célèbre en Chine |
| Manuel d'instructions mécaniques | |
| Manuel d'instructions électriques | |
| Certification | |
| Liste de colisage | |
| Schéma électrique | |
| Manuel d'utilisation du système | |
| Manuel de maintenance du système | |
| Manuel des paramètres système | |
| Tableau des paramètres d'usine du système | |
| Dessin de fondation | Fourni après la prise d'effet du contrat |
| Manuel du régulateur de température du boîtier de commande |
Merci de votre attention !
Catégories de produits
-

Centre d'usinage CNC haute rigidité série VC avec...
-

Guide linéaire à colonne mobile horizontale série HP...
-

Guide linéaire à colonne mobile horizontale série HT...
-

Machine d'usinage CNC robuste à quatre pistes série VS...
-

Centre d'usinage CNC série V à haute rigidité
-

Centre d'usinage CNC à double colonne série X
-

Centre d'usinage CNC horizontal 5 axes TKG1600
-

Tournage et fraisage vertical CNC pour composites...
-

Centre d'usinage CNC haute vitesse série GM
-

Fraiseuse CNC haute vitesse série GT
-

Tour CNC à double broche SK32
-

Centre d'usinage vertical CNC RFTV510 pour roues...