


CNC horizontale 5 axes NHM-50-P
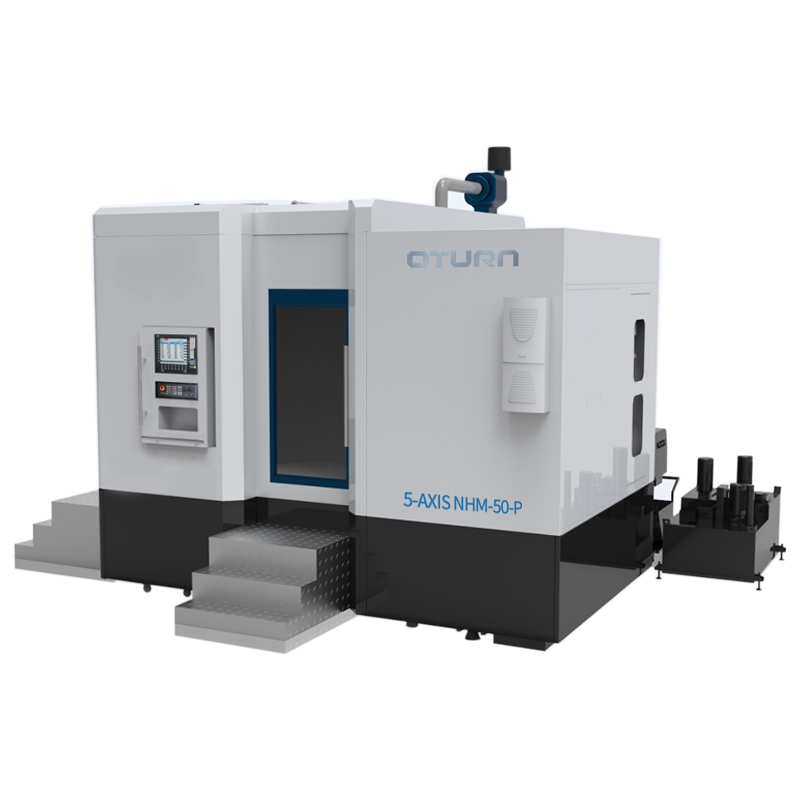
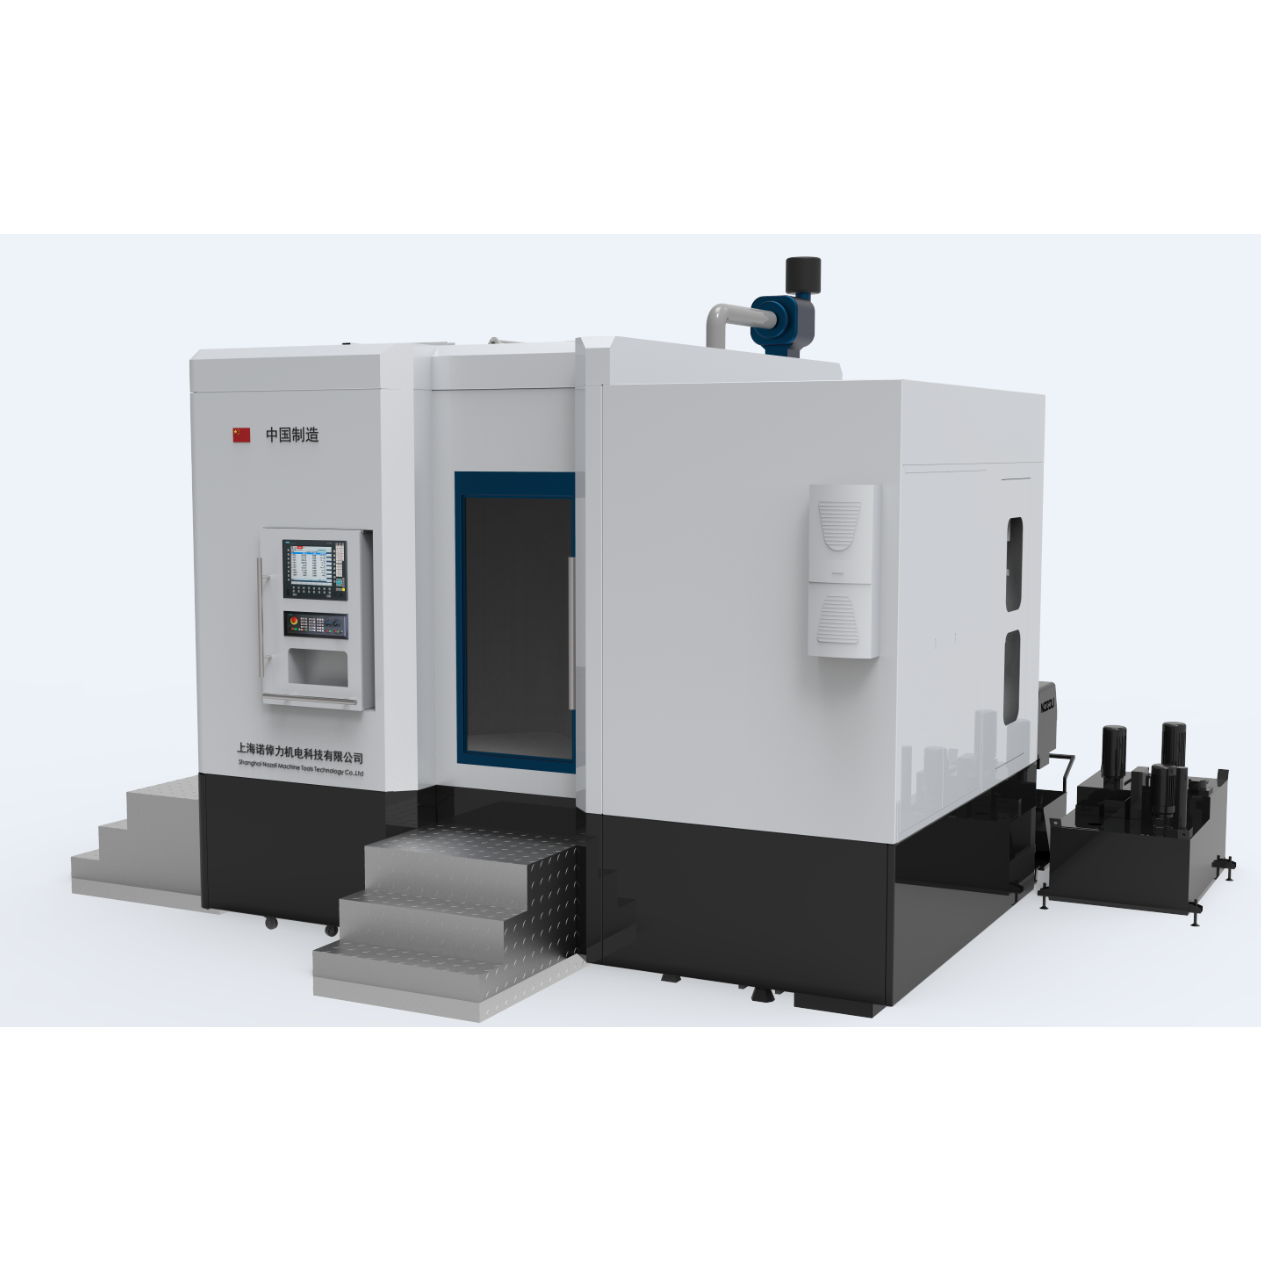
Introduction de la machine à 5 axes
Le modèle NHM est un centre d'usinage horizontal à cinq axes convertible verticalement en horizontalement. La configuration standard de la machine-outil comprend un système CNC SIEMENS 840D sl et, très probablement, un entraînement direct par servomoteur Siemens. Cette configuration confère à la machine une grande précision de positionnement, une rapidité d'exécution et une capacité d'usinage à cinq axes. De plus, elle est équipée d'un changeur d'outils automatique, garantissant un usinage efficace et automatisé.
La machine-outil se déplace latéralement grâce à la platine coulissante (axe X), la table de travail se déplace d'avant en arrière (axe Z), la poupée fixe se déplace verticalement (axe Y), la table pivote (axe C) et la tête de fraisage pivote (axe B), réalisant ainsi une articulation à cinq axes. La machine complète est composée d'un bâti, d'une colonne, d'une platine coulissante, d'une table rotative, d'une tête de fraisage, d'un système pneumatique, d'un système de lubrification automatique, d'un système d'évacuation des copeaux, d'un système électrique et d'un système de protection entièrement fermé.
La machine-outil est équipée de série d'une broche électrique dotée d'une sortie d'eau centralisée permettant le desserrage et le brochage automatiques de la broche. Les trois axes d'avance linéaire (X, Y et Z) sont entraînés par des servomoteurs qui actionnent directement la vis à billes via un accouplement. Le système de transmission offre une grande précision de mouvement et une rigidité optimale.
Les principaux composants achetés pour la machine-outil proviennent tous de marques de premier plan, et les refroidisseurs d'eau, les convoyeurs à copeaux et les chariots à copeaux sont fournis de série.
Les têtes verticale et horizontale peuvent pivoter dans deux plans de rotation mutuellement perpendiculaires.
Il permet la conversion verticale-horizontale et l'usinage multifaces, et résout le fraisage multifacettes, multiarêtes et multi-rainures de différents angles en un seul serrage de la pièce.
Broche électrique haute performance, temps d'usinage court, rendement de coupe élevé, outil long, précision d'usinage élevée
Conception compacte, système de serrage passif haute sensibilité, frein haute stabilité et usinage de haute précision
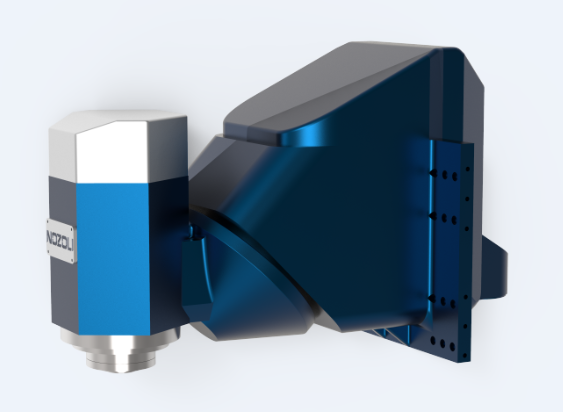
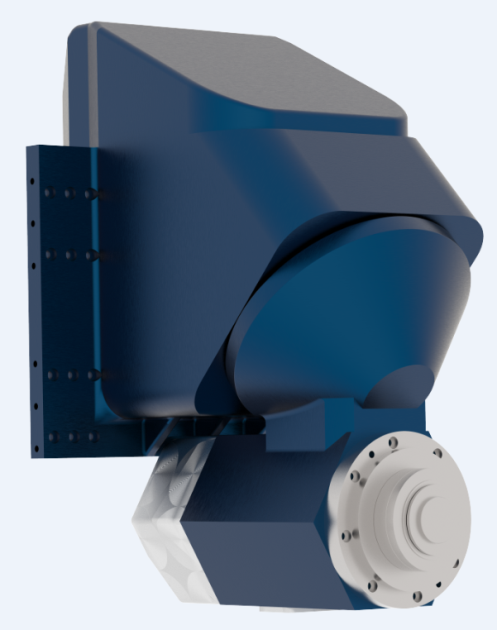
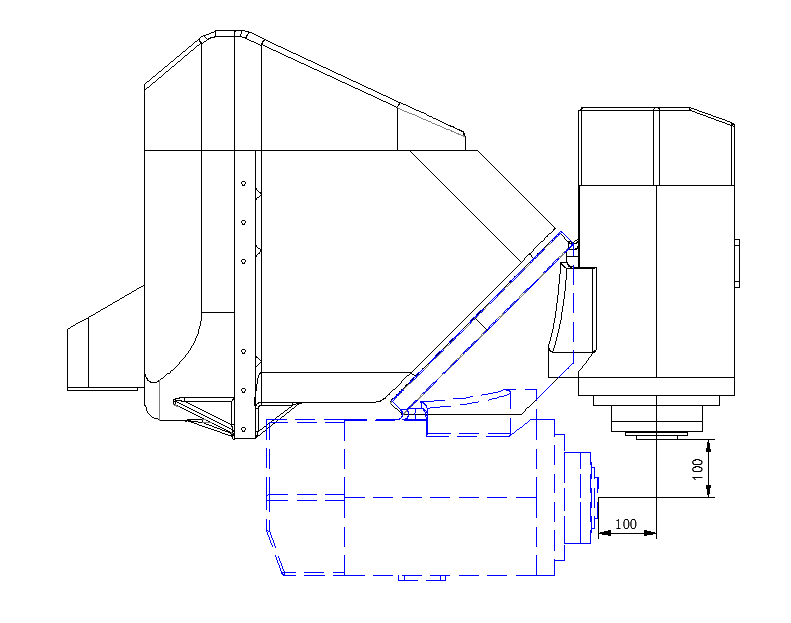
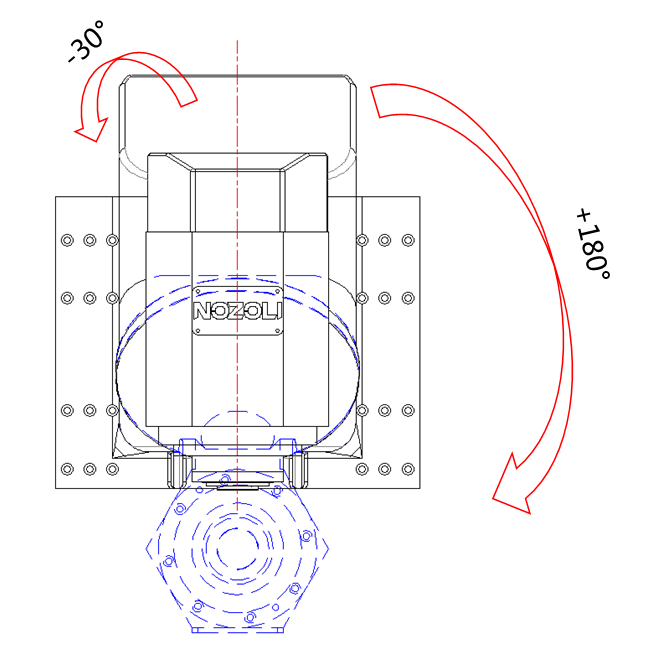
Le modèle NHM est un centre d'usinage à cinq axes à conversion verticale-horizontale. Ses trois axes sont équipés de guides linéaires à rouleaux de haute précision, haute capacité de charge et de vitesse, haute rigidité et faible niveau sonore, assurant un déplacement fluide et sans à-coups et une avance parfaite.
Mécanisme de positionnement et de serrage de haute précision : l’utilisation d’un mécanisme de positionnement et de serrage haute performance permet d’assurer un serrage rigide et un positionnement précis du plateau, et la précision de positionnement répétitive du plateau peut atteindre 0,003 mm.
Le lit adopte une structure monobloc en forme de T, ce qui améliore la résistance aux chocs de 15 %. Sa conception compacte repose sur une structure en T inversé pour les parties verticales et horizontales.
Possède une plus grande plage d'usinage et une capacité de charge de pièces plus élevée
Conception modulaire, grande extensibilité, utilisable comme système de production flexible avec lignes automatisées
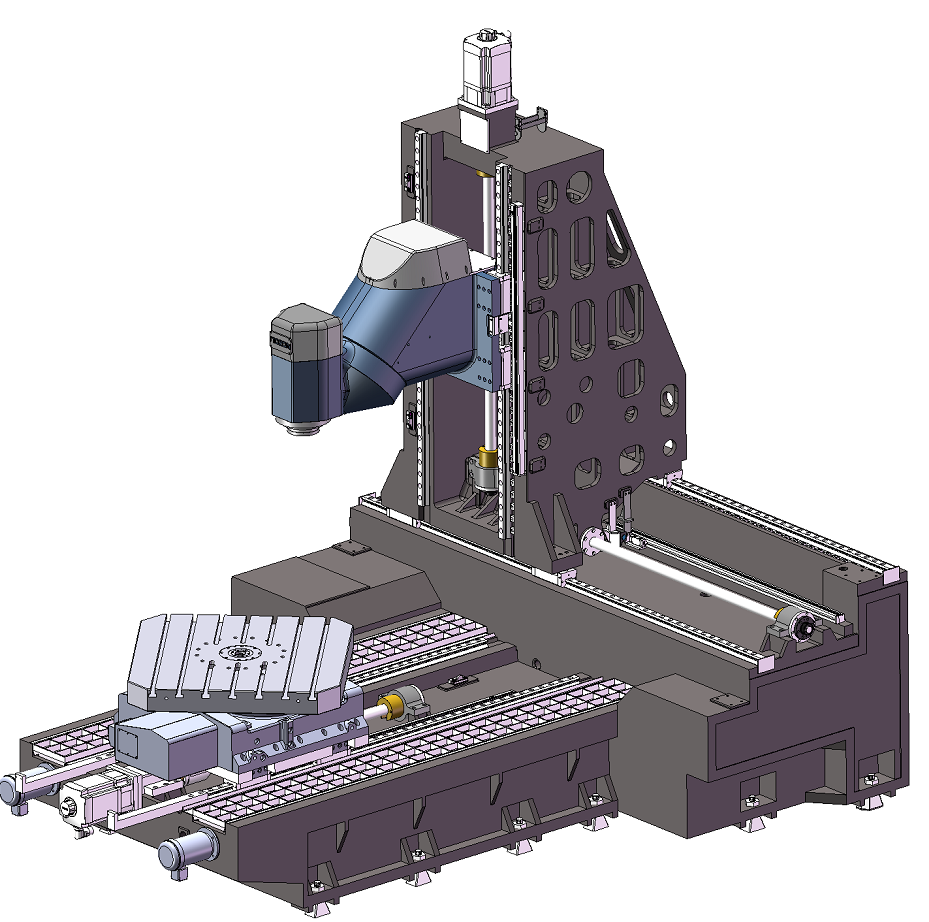
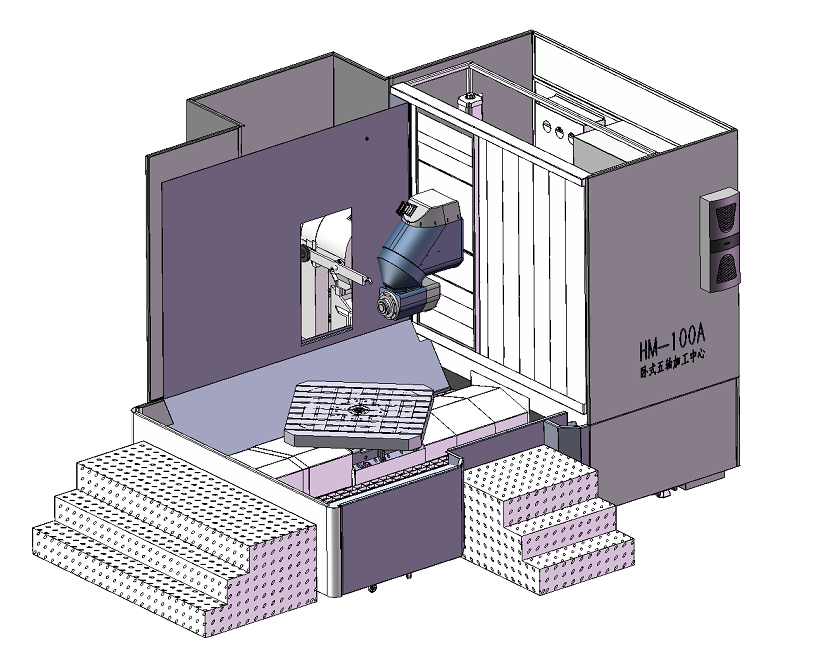
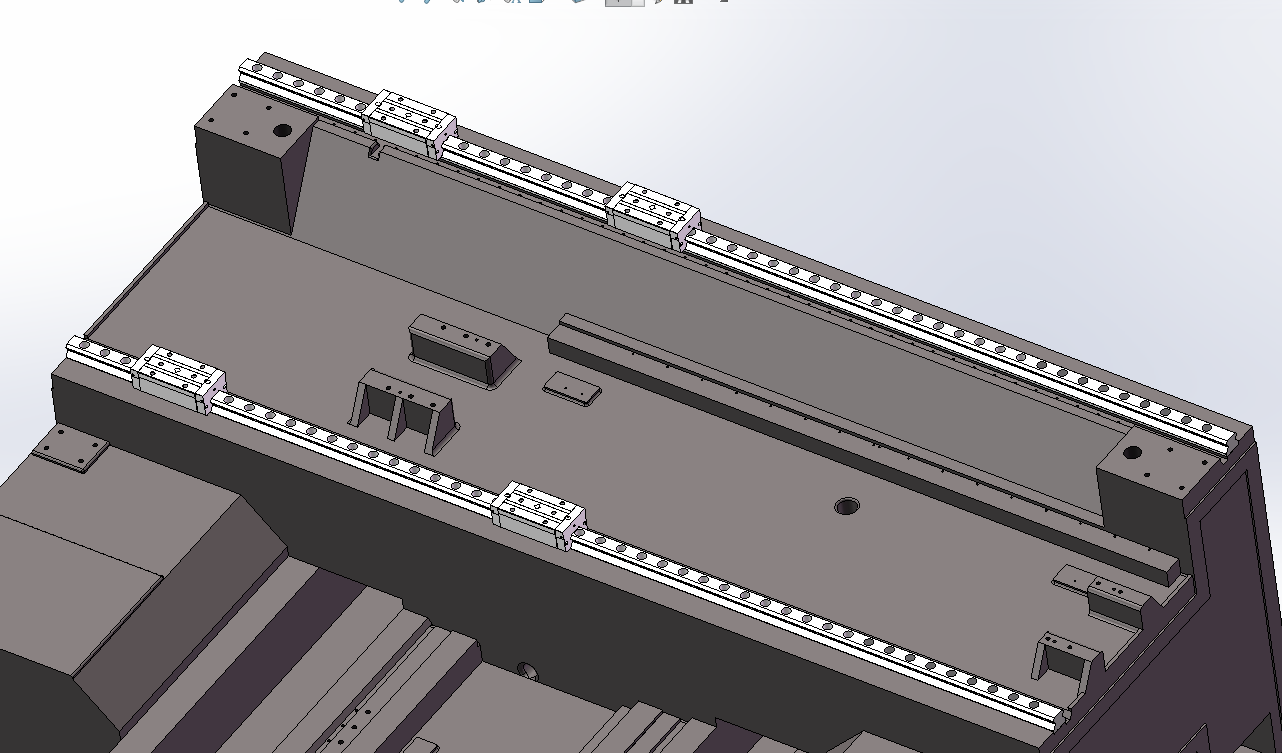
(1) Configuration des rails de guidage en X : la colonne est équipée de deux rails de guidage linéaires à rouleaux robustes de 55 mm. Elle répond aux exigences de rigidité et de résistance élevées et présente les avantages techniques d’un faible coefficient de frottement, d’une vitesse de déplacement rapide et d’une longue durée de vie ; méthode de lubrification : lubrification à l’huile ; marque du calibre du fil : Shangyin (Taïwan) ou marque équivalente.
(2) Entraînement de l'axe X : Après que le servomoteur AC soit utilisé pour augmenter et diminuer la vitesse, il entraîne la rotation de la vis à billes de précision de 50 mm de diamètre pour réaliser l'avance gauche-droite ; Méthode de lubrification : lubrification à l'huile ; Marque de la vis : Taiwan Shangyin ou marque de même qualité ;
(3) Équipé d'une double échelle de râteau à boucle fermée de haute précision ; marque de l'échelle de râteau : Espagne FAGOR ou marque de même qualité ;
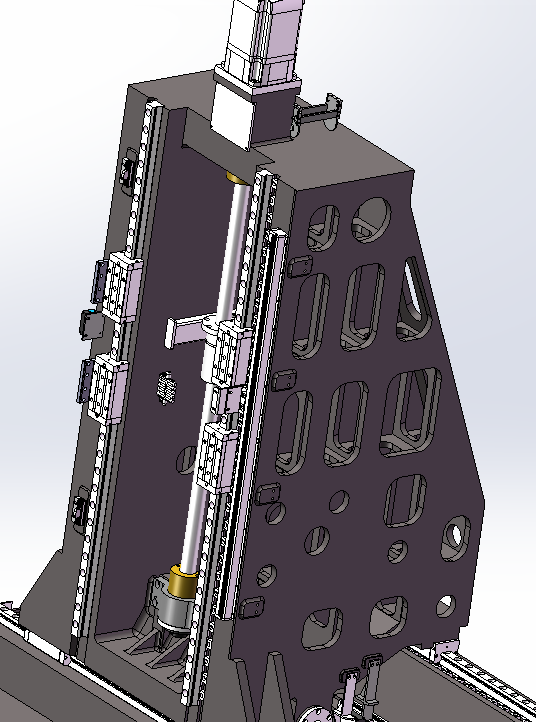
(1) Configuration des rails de guidage : L’axe Y utilise deux rails de guidage linéaires à rouleaux robustes de 55 mm comme rail de guidage et support de charge pour le déplacement vertical et horizontal de la tête de fraisage universelle. Il répond aux exigences techniques de la finition à grande vitesse et de l’usinage intensif à basse vitesse. Lubrification : à l’huile. Marque du calibre du fil : Shangyin (Taïwan) ou équivalent.
(2) Transmission de l'axe Y : après que le servomoteur à courant alternatif soit utilisé pour augmenter et diminuer la vitesse, il entraîne la rotation de la vis à billes de précision de 50 mm de diamètre pour réaliser l'avance verticale. Méthode de lubrification : lubrification à l'huile. Marque de la vis : Shangyin (Taïwan) ou marque équivalente.
(3) Équipé d'une échelle de rabotage à boucle fermée de haute précision ; marque de l'échelle de rabotage : Espagne FAGOR ou marque de même qualité ;
(4) Protection du rail de guidage XY : Le blindage intégral protège le rail de guidage contre toute infiltration de corps étrangers et toute contamination. Ce blindage présente une esthétique soignée et une structure bien pensée.
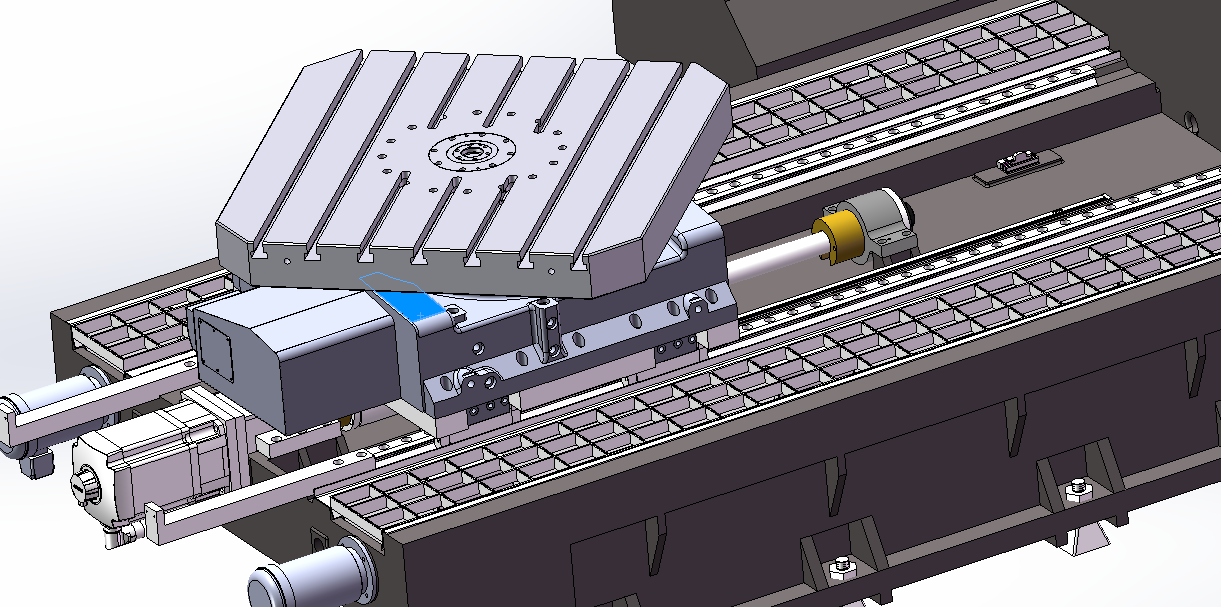
(1) Forme du rail de guidage : l'axe Z adopte deux rails de guidage linéaires à rouleaux robustes de 55 comme rail de guidage et de support de charge pour le déplacement de la table ; Méthode de lubrification : lubrification à l'huile ; Marque du calibre du fil : Taiwan Shangyin ou marque de même qualité ;
(2) Transmission de l'axe Z : Après que le servomoteur AC soit utilisé pour monter et descendre la vitesse, il entraîne la rotation de la vis à billes de précision de 50 mm de diamètre pour réaliser l'avance et l'arrière de l'axe Z ; Méthode de lubrification : lubrification à l'huile ; Marque de la vis : Taiwan Shangyin ou marques similaires ;
(3) Équipé d'une double échelle de rabotage à boucle fermée de haute précision ; marque de l'échelle de rabotage : Espagne FAGOR ou marque de même qualité.
Commande numérique : Siemens 840Dsl
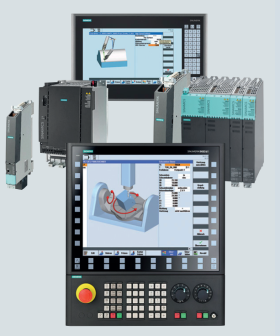
Le système CNC de la machine est un Sinumerik 840 sl de SIEMENS
Tout en respectant la configuration de base du système CNC, les exigences particulières suivantes sont garanties
Unité de commande minimale : axe linéaire ≤ 0,001 mm, axe de rotation ≤ 0,001°
Fonction de simulation graphique
Fonction de décélération en virage
Interpolation hélicoïdale
Fonction de fraisage
autorisation de contrôle maître-esclave
Avec un écran de 15 pouces
Avec panneau de commande MCP 398C
Carte d'E/S 72/48 incluse
Module d'axe d'extension NX10.3
Module de concentrateur DMC20
collecte de données
Fournir les informations pertinentes via OPCUA ou 485 ou un logiciel de niveau supérieur pour réaliser la co-connexion d'informatisation avec l'équipement utilisateur, y compris, mais sans s'y limiter :
Données de fonctionnement de l'équipement (vitesse, force d'avance, nom de l'outil, longueur du porte-outil, valeur de la force de broche, nom et version du programme, enregistrement des alarmes, enregistrement du panneau de commande, paramètres de processus du décalage zéro du système de coordonnées, etc.)
Nom du périphérique, version du logiciel, nom et version du programme en cours d'exécution
L'état de fonctionnement de l'équipement (y compris, mais sans s'y limiter, le démarrage non fonctionnel, le fonctionnement, l'arrêt et l'état de panne) peut fournir un avertissement de panne d'équipement, une détection de la consommation d'énergie, etc.
État de fonctionnement de l'automate programmable
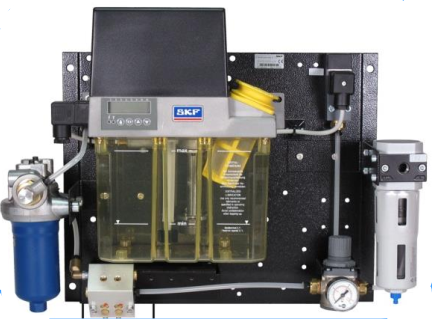
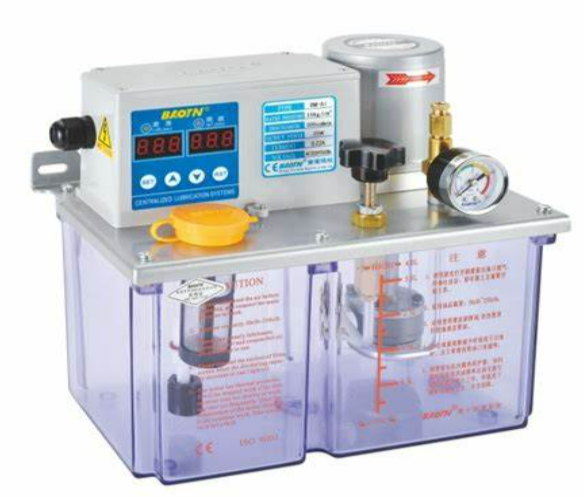
Système de lubrification ; cette machine adopte une technologie d'alimentation en huile indépendante du groupe
(1) Un système d'alimentation et de lubrification automatique indépendant est adopté pour le rail de guidage des axes X, Y et Z, la vis mère et la crémaillère. Le palier de la vis est lubrifié à la graisse.
(2) La lubrification de l'arbre principal par huile et gaz/lubrification automatique à huile mince est un mode automatique temporisé et quantitatif, contrôlé automatiquement par un système de commande numérique, avec détection et alarme. Les marques de pompes de lubrification sont au choix : SKF (lubrification huile-air), Proton ou équivalent.
Système hydraulique
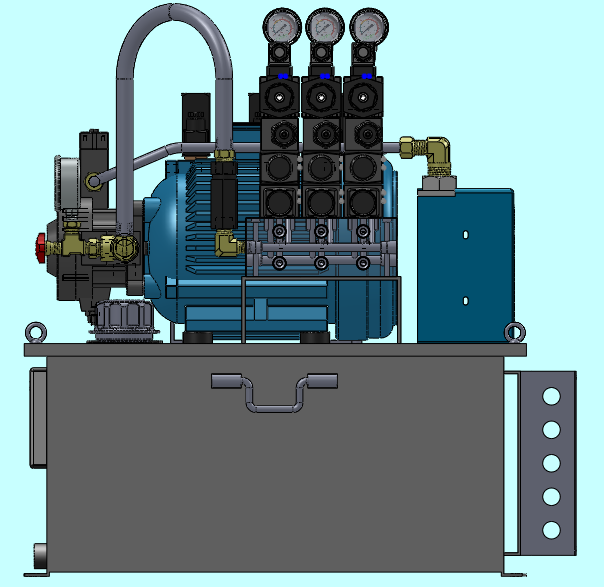
(1) Cette machine-outil est équipée d'un système hydraulique indépendant.
(2) La machine-outil est équipée d'une station de pompage hydraulique séparée, et le système hydraulique est doté de plusieurs dispositifs de surveillance de sécurité, tels que des alarmes de niveau d'huile, de température, de reflux et de pression de service minimale, afin de garantir le fonctionnement de la machine-outil dans diverses conditions de sécurité et d'améliorer la protection des opérateurs.
(3) Marque de la station hydraulique : bien connue au niveau national
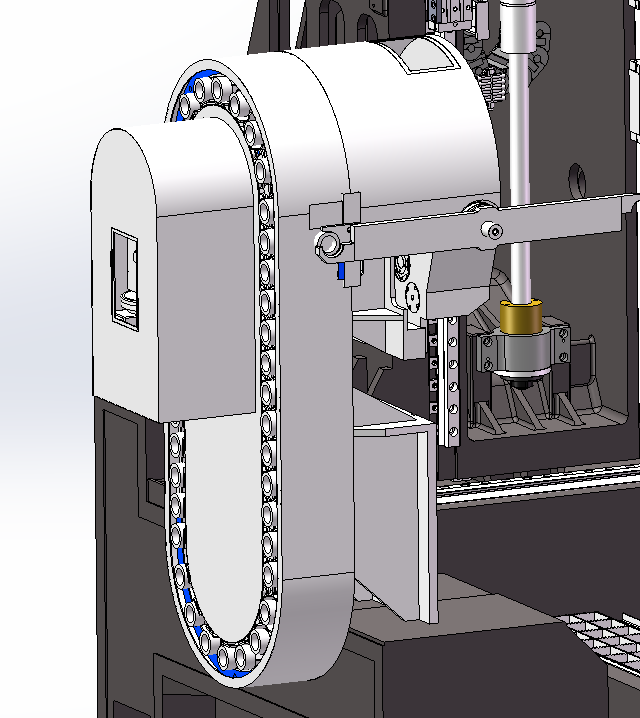
Magasin d'outils à chaîne 40T HSK-A63
Marque du magazine Tool : Desu/Okada, une entreprise taïwanaise, ou marques similaires
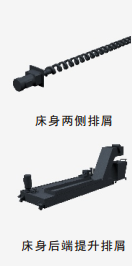
Les rainures de drainage sur les deux côtés et la base sont moulées d'une seule pièce, et l'effet anti-fuite est bon ;
Les convoyeurs à copeaux en spirale situés de part et d'autre de la zone de traitement transportent rapidement les copeaux de fer générés par le traitement à grande vitesse vers le convoyeur à copeaux élévateur, réduisant ainsi la déformation thermique et la déformation de la machine-outil et assurant la précision et la stabilité de celle-ci ;
Informations techniques
| MODÈLE | NHM-50-P |
| Déplacement sur l'axe X (la table se déplace d'avant en arrière) | 700 |
| Déplacement sur l'axe Y (le chariot se déplace de gauche à droite) | 900 |
| Déplacement de l'axe Z (le vérin se déplace de haut en bas) | 780 |
| Distance entre la face d'extrémité de la broche et la table de travail | 100-1350 |
| taille du bureau | 500X500 |
| capacité de charge | 1 |
| vitesse maximale de la broche | 15000 |
| Puissance du moteur principal (nominale) | 15 |
| Couple maximal (nominal) | 72 |
| Cône de broche | HSK-A63 |
| couple maximal | 2040 |
| couple de serrage maximal | 1320 |
| angle de balancement | ±180°--30° |
| précision de positionnement | ±5” |
| Répétabilité | ±3,5” |
| précision de positionnement | ±10” |
| Répétabilité | ±6” |
| vitesse de déplacement rapide X, Y, Z | 24/24/24 |
| Précision de positionnement X, Y, Z | ≤0,008 |
| Précision de positionnement répétitif X, Y, Z | ≤0,005 |
Configuration standard
| Système CNC Siemens 840Dsl | Allemagne |
| Les servomoteurs d'alimentation X, Y, Z | Siemens Allemagne |
| Servomoteur XYZ | Siemens Allemagne |
| Moteur de broche servo AC | Siemens Allemagne |
| Tête à cinq axes et cinq bras | Shanghai |
| vis à billes | HIWIN ou une marque équivalente |
| Guide à rouleaux linéaires | HIWIN ou une marque équivalente |
| Chaque palier à vis d'arbre | Marque japonaise NSK ou équivalente |
| Couplage | Taïwan ou marque équivalente |
| Coupe-spirale | Shanghai |
| protection des rails de guidage des machines-outils | Shanghai |
| Pompe à huile et système de lubrification centralisé | Proton ou SKF ou équivalent |
| Détecteur de proximité, relais intermédiaire | Omron/Schneider ou équivalent |
| générateur d'impulsions manuelles | Fabricant désigné par le fournisseur du système/ou marque équivalente |
| Broche | INNA ou équivalent |
| Machine-outil grande fonderie | Shanghai |
| protection extérieure en tôle pour machines-outils | Shanghai |
| Boulons d'ancrage pour machines-outils, kit complet de cornes | Shanghai |
| Système hydraulique | célèbre en Chine |
| Feux de travail et feux de signalisation | célèbre en Chine |
| mécanisme d'équilibrage du piston de broche | célèbre en Chine |
| Système de refroidissement de la broche et système d'alimentation en eau | célèbre en Chine |
| outils d'entretien courants | célèbre en Chine |
| Manuel d'instructions mécaniques |
|
| Manuel d'instructions électriques |
|
| Certification |
|
| Liste de colisage |
|
| Schéma électrique |
|
| Manuel d'utilisation du système |
|
| Manuel de maintenance du système |
|
| Manuel des paramètres système |
|
| Tableau des paramètres d'usine du système |
|
| Dessin de fondation | Fourni après la prise d'effet du contrat |
| Manuel du régulateur de température du boîtier de commande |
|
Merci de votre attention !
Catégories de produits
-

Centre d'usinage CNC haute rigidité série VC avec...
-

Guide linéaire à colonne mobile horizontale série HP...
-

Guide linéaire à colonne mobile horizontale série HT...
-

Machine d'usinage CNC robuste à quatre pistes série VS...
-

Centre d'usinage CNC série V à haute rigidité
-

Centre d'usinage CNC à double colonne série X
-

Centre d'usinage CNC horizontal 5 axes TKG1600
-

Tournage et fraisage vertical CNC pour composites...
-

Centre d'usinage CNC haute vitesse série GM
-

Fraiseuse CNC haute vitesse série GT
-

Tour CNC à double broche SK32
-

Centre d'usinage vertical CNC RFTV510 pour roues...