


Tour à entraînement central pour tubes à paroi mince
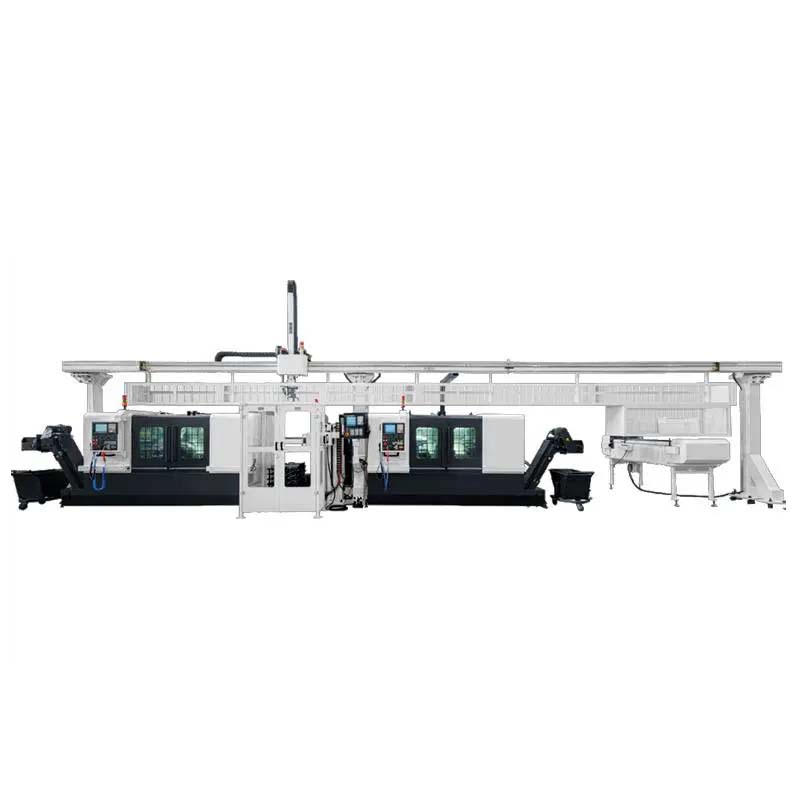
Tubes à paroi mince et pièces de tubes
Solution technologique
1. Analyse du processus de fabrication de pièces cylindriques à parois minces
L'usinage des tubes et pièces tubulaires à parois minces a toujours représenté un défi. Citons par exemple : le corps du perforateur des équipements de perforation utilisés dans le forage pétrolier, les enveloppes intérieure et extérieure des amortisseurs de fond de puits, les enveloppes intérieure et extérieure des protections de pompes à huile, les tambours d'impression des machines d'imprimerie, les tambours de filature des machines textiles, les rouleaux de convoyeurs des machines de transmission et les équipements de forage et de dynamitage de fond de puits.
L'enveloppe extérieure, etc., comprend bien sûr également les douilles des balles militaires ou civiles.
1.1 Pièces typiques
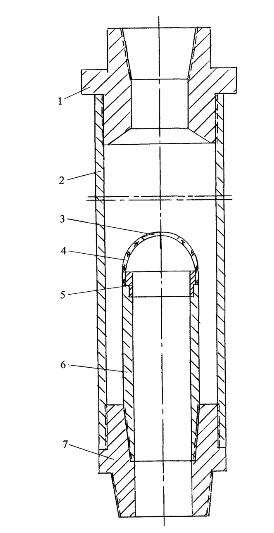
Structure du perforateur : ses principaux composants sont le corps, la tête, la queue, le joint central, le dispositif de détonation, la bague d'étanchéité et le porte-cartouche. Performances requises : élément essentiel du perforateur à énergie profilée, le perforateur doit impérativement présenter une résistance mécanique suffisante. Seules des propriétés mécaniques adéquates garantissent la faisabilité et la sécurité du perçage en fond de puits.
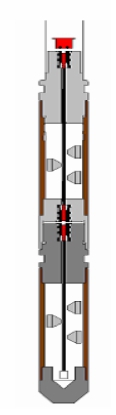
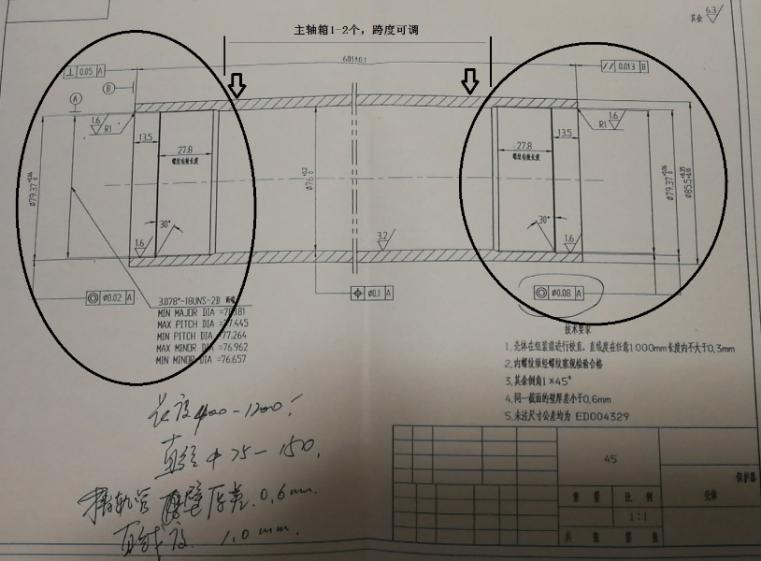
protecteur de pompe à huile
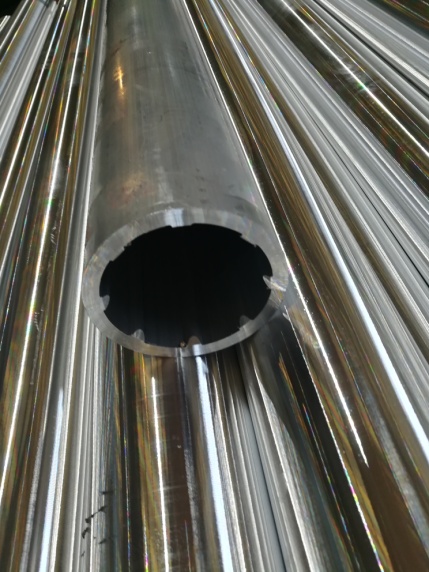
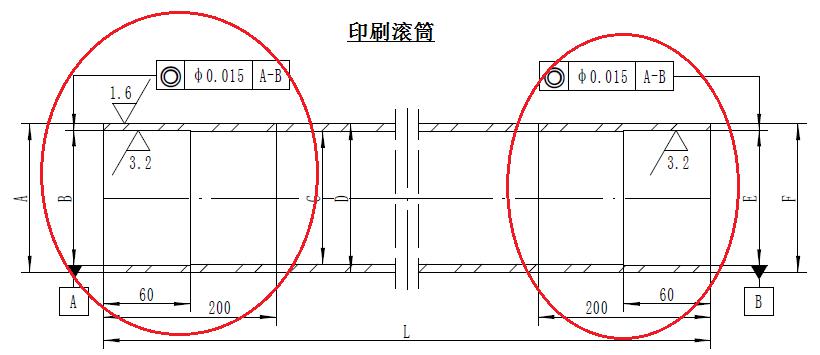
cylindre d'impression
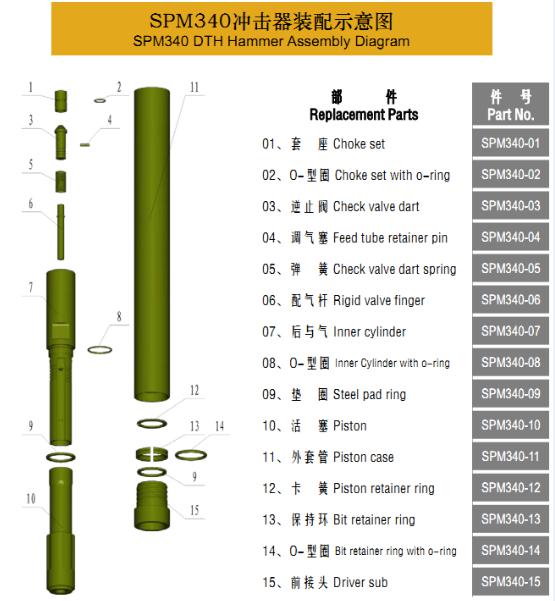
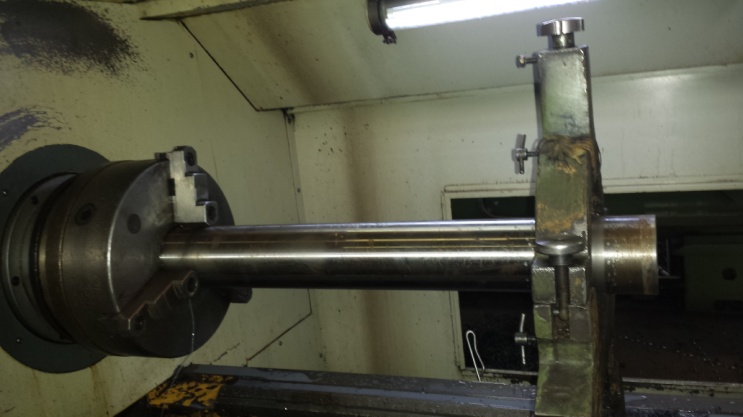
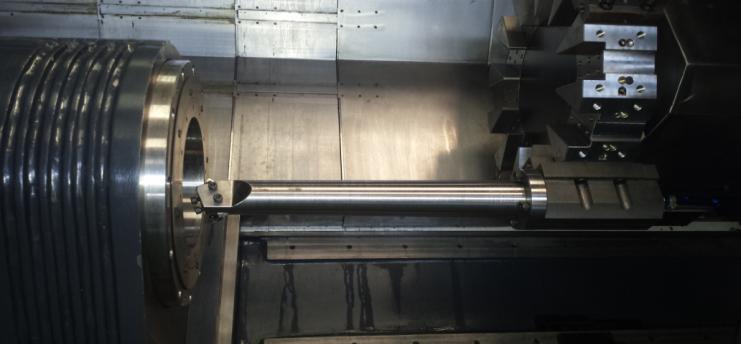
Comparaison des technologies de traitement des coquilles d'impacteurs nouvelles et anciennes
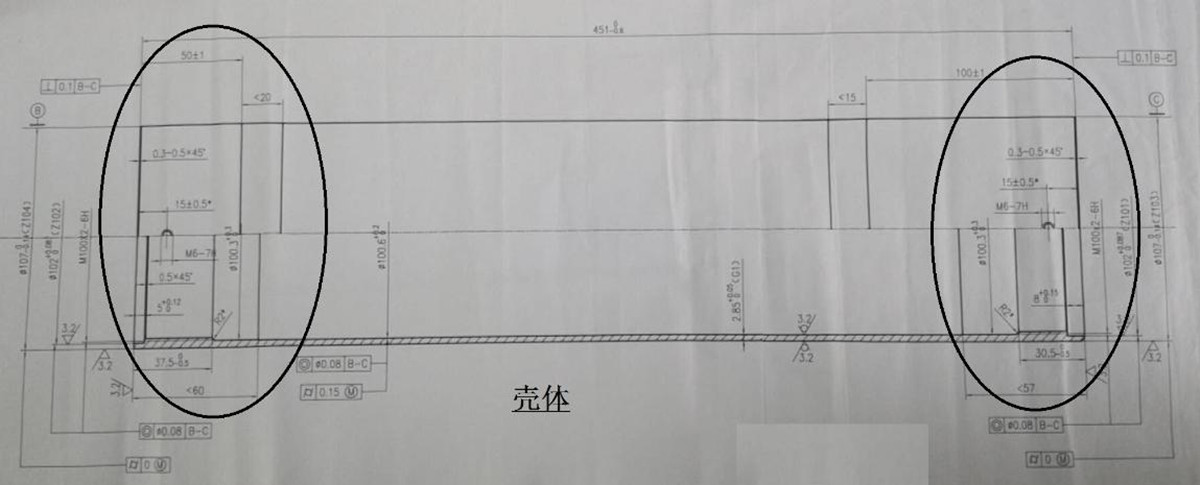
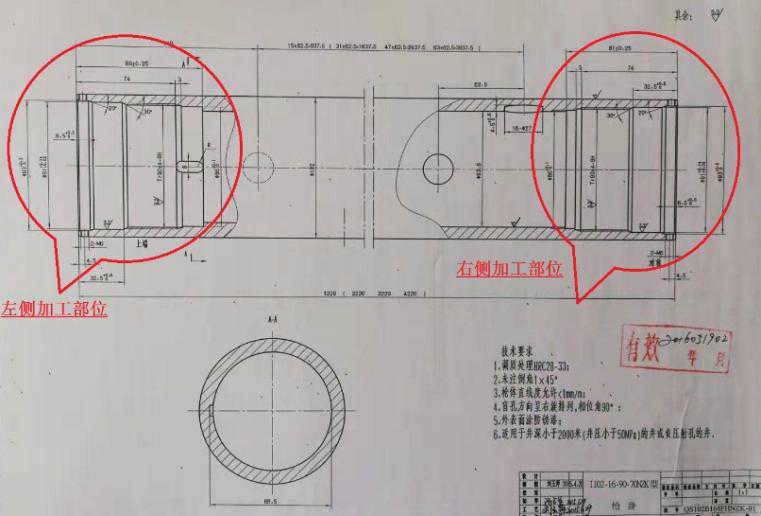
Ce type de pièces a un point commun : les tubes à paroi mince formés par laminage ou filage sont principalement usinés aux deux extrémités : butée intérieure (pour l’assemblage), filetage intérieur (pour le raccordement), petit cercle extérieur, filetage extérieur (si nécessaire), rainures intérieures et extérieures évidées et chanfrein.
1.2. Analyse du processus.
1) Technologie de traitement traditionnelle :
Généralement, une extrémité du tour est utilisée pour le serrage, et l'autre extrémité utilise la contre-pointe pour usiner l'alésage intérieur et le bâti central de la pièce, puis utilise le bâti central comme support, et enfin effectue l'alésage de précision de l'alésage intérieur de cette extrémité, de la face d'extrémité de la pièce, et l'usinage nécessaire au tournage des pièces du cercle extérieur, ou des pièces de serrage nécessaires au tournage.
Retournement de la pièce : corps du cylindre de support intérieur ou de serrage extérieur, serrage de la pièce par la contre-pointe, douille du bâti central, support du bâti central, réalésage du trou intérieur, face d'extrémité du bâti, cercle extérieur.
Si la coaxialité des trous intérieurs aux deux extrémités du cylindre est légèrement supérieure, le traitement peut être répété plusieurs fois.
2) Utilisation de la technologie d'usinage par tour CNC à double extrémité :
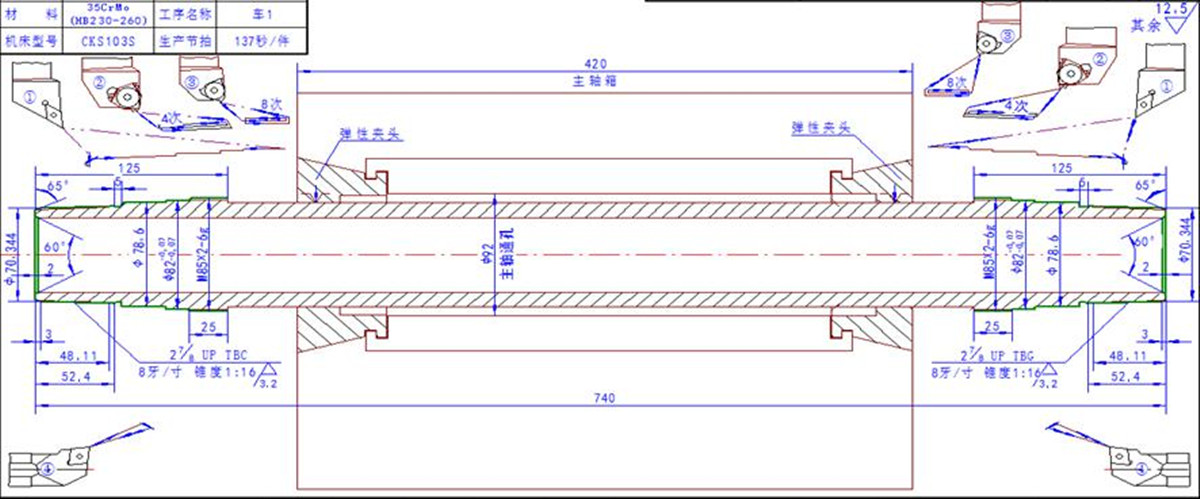
L'usinage de la pièce décrite ci-dessus peut être réalisé en une seule opération de serrage, les deux extrémités étant traitées simultanément. Ceci permet non seulement de réduire le nombre de machines-outils nécessaires, mais aussi de raccourcir le flux de production et la manutention des matériaux, et d'améliorer considérablement la productivité. De plus, le traitement simultané des deux extrémités garantit la coaxialité de la pièce.
Plus précisément : selon la longueur de la pièce, une ou deux poupées peuvent être utilisées pour le bridage du cercle extérieur. Le diamètre et la largeur de bridage de la poupée sont déterminés en fonction du diamètre et de la longueur de la pièce. Deux tourelles rotatives à 8 ou 12 stations usinent simultanément la face d’extrémité, l’alésage et le cercle extérieur aux deux extrémités. Le nombre d’outils pouvant être installés étant suffisant, cette machine permet de répondre aux besoins d’usinage en une seule opération de pièces complexes.
Si la partie de serrage externe de la machine-outil de cette séquence doit être usinée, utilisez une machine-outil pour doubler les trous intérieurs aux deux extrémités de la pièce afin de tourner ou de rectifier le cercle extérieur.
Il existe également des clients qui utilisent une rectifieuse sans centre pour rectifier au préalable le cercle extérieur, puis qui utilisent un tour CNC à double extrémité pour usiner les trous intérieurs et les faces d'extrémité aux deux extrémités selon les exigences du processus.
3) Cas de pièces cylindriques usinées par des tours CNC à double extrémité :
① Cylindre de machine d'impression de traitement, sélectionnez le modèle SCK208S (utilisant une boîte à double broche).
②Le modèle SCK309S (poupée simple) est utilisé pour le traitement de l'essieu central de la voiture.
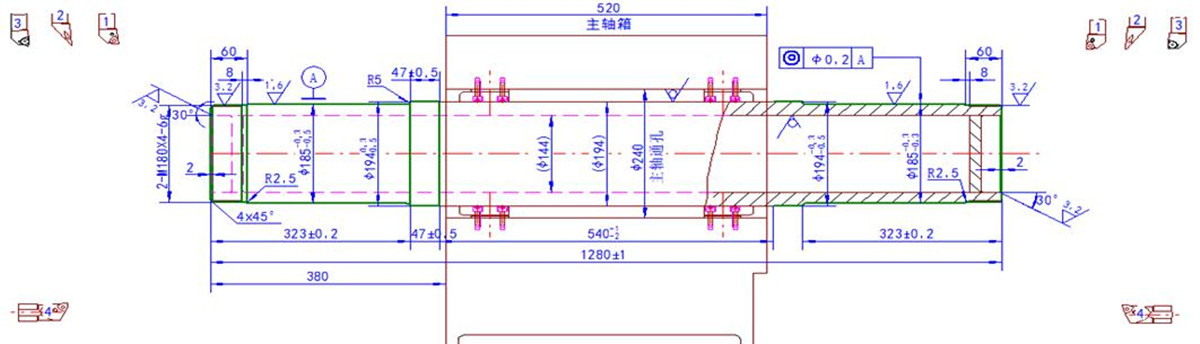
③Le modèle SCK105S est utilisé pour le traitement des tubes militaires à parois minces.
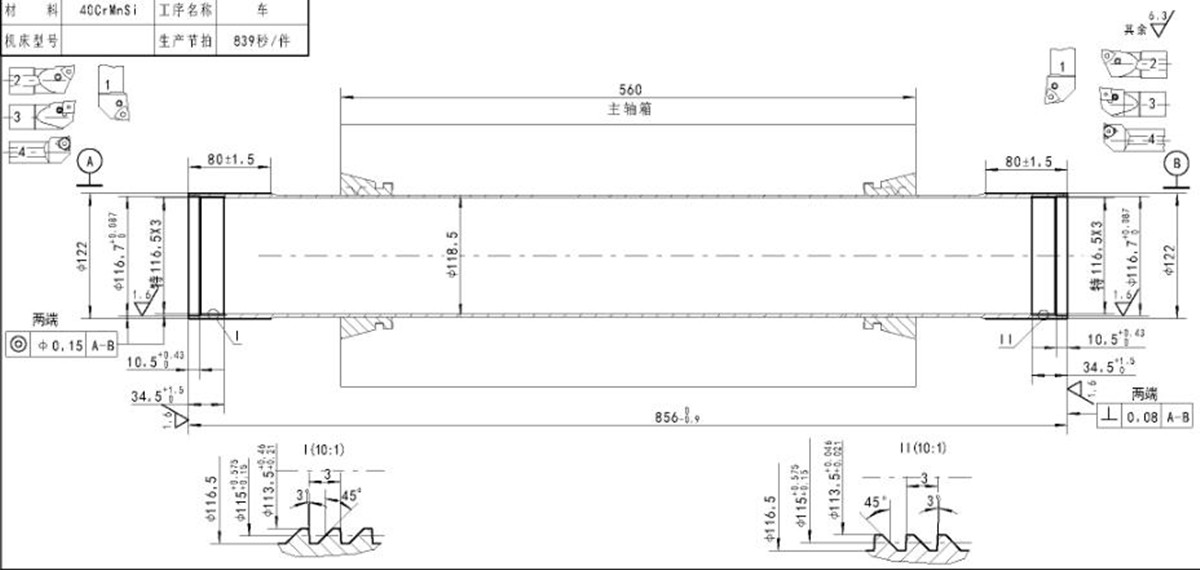
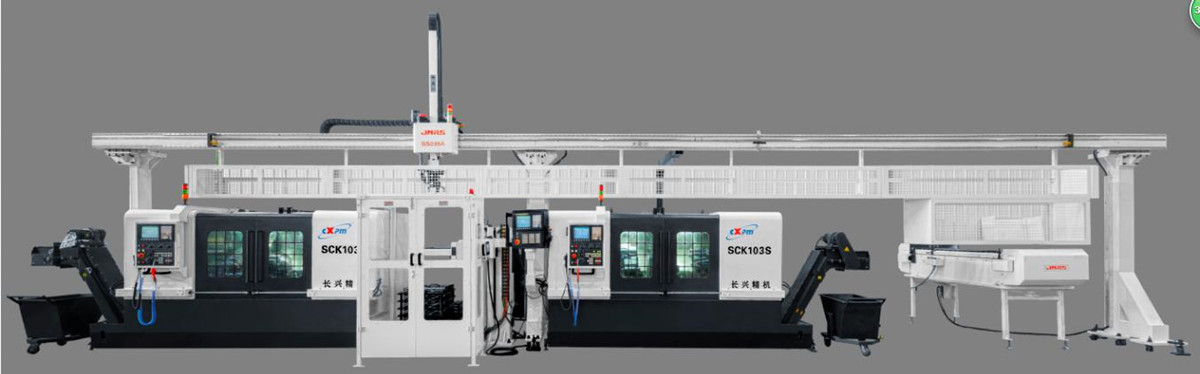
④ Pour le traitement des tubes militaires à parois minces, sélectionnez le modèle SCK103S
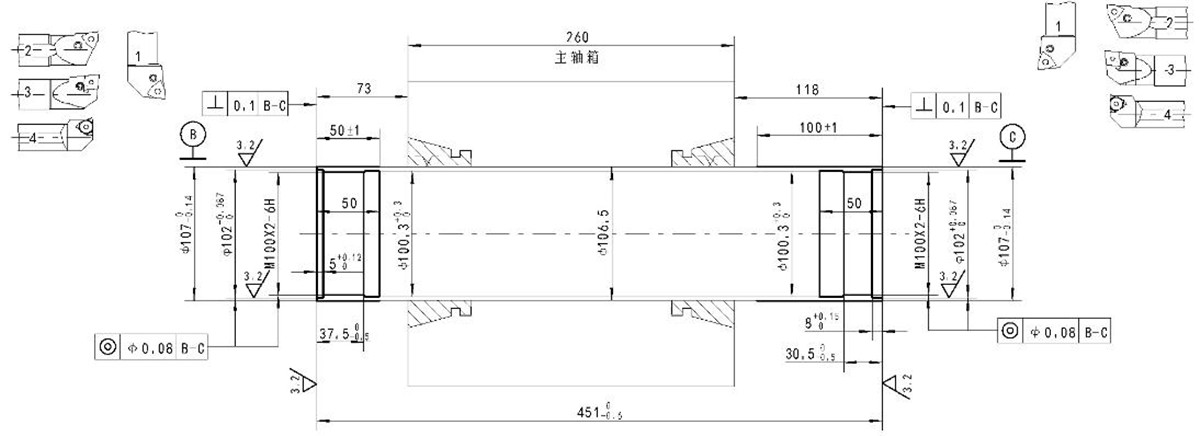
⑤ Le modèle SCK105S est sélectionné pour le traitement des conduites d'huile des machines pétrolières.
Présentation du tour CNC à double extrémité de la série SCK
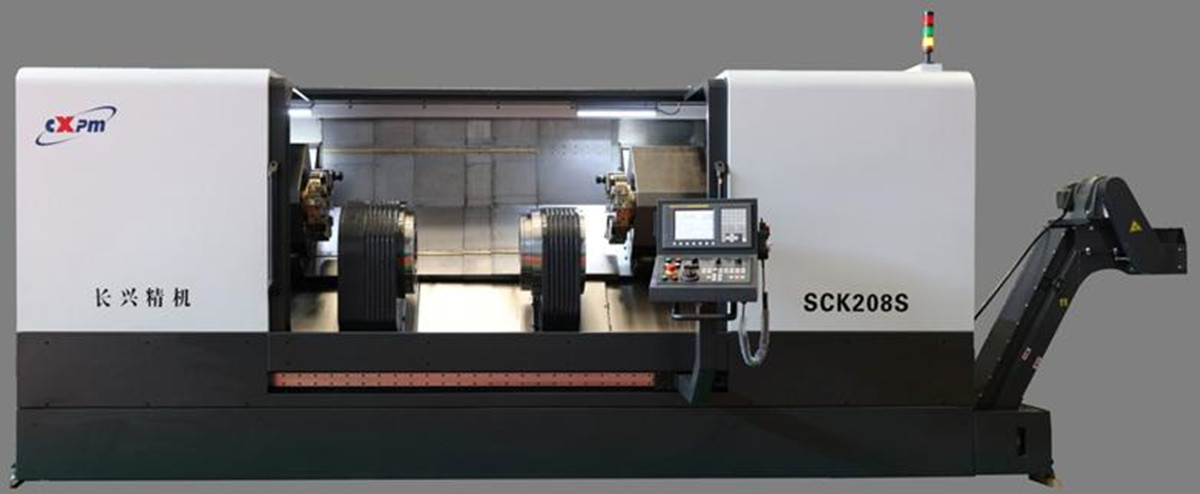
Le tour CNC spécialisé à double extrémité est un équipement de fabrication de pointe, alliant haute efficacité et haute précision. Il permet d'usiner simultanément le cercle extérieur, la face d'extrémité et l'alésage intérieur des deux extrémités de la pièce en une seule opération de serrage. Comparé au procédé traditionnel de serrage et de rotation en deux étapes, il offre une productivité accrue, une coaxialité optimale et une grande précision des pièces usinées.
Actuellement, il existe plus de 10 types de modèles, diamètre de serrage : φ5-φ250 mm, longueur de traitement : 140-3000 mm ; si l'on considère spécifiquement les pièces de la coque du tube, le diamètre de serrage peut atteindre φ400 mm.
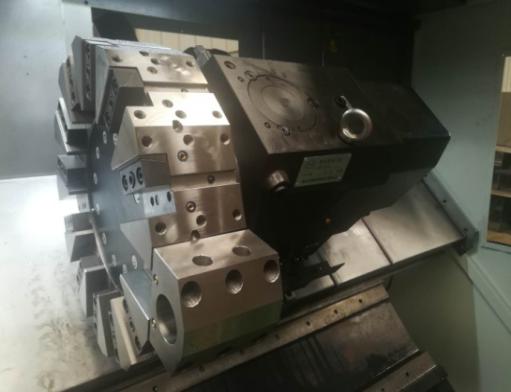
■ La machine est dotée d'un banc incliné à 45°, ce qui lui confère une grande rigidité et facilite l'évacuation des copeaux. Le boîtier de broche, intégrant un entraînement intermédiaire et un système de serrage, est placé au centre du banc, et deux porte-outils sont disposés de part et d'autre de ce boîtier.
■Grâce à un système de commande à deux canaux, les deux supports d'outils peuvent être reliés à la broche simultanément ou séparément pour effectuer un traitement simultané ou séquentiel des deux extrémités de la pièce.
■Chaque axe d'avance servo adopte une vis à billes très silencieuse, et le couplage élastique est directement connecté, avec un faible bruit, une précision de positionnement élevée et une précision de positionnement répétitive élevée.
■ Selon la longueur des pièces à usiner, une ou deux poupées intermédiaires peuvent être installées. La broche principale gauche est fixe, tandis que la contre-broche droite est entraînée par un servomoteur qui déplace la vis à billes selon l'axe Z. Pour l'usinage de pièces courtes, le bridage peut être réalisé uniquement avec la poupée principale ; pour l'usinage de pièces longues, les deux poupées peuvent être utilisées simultanément.
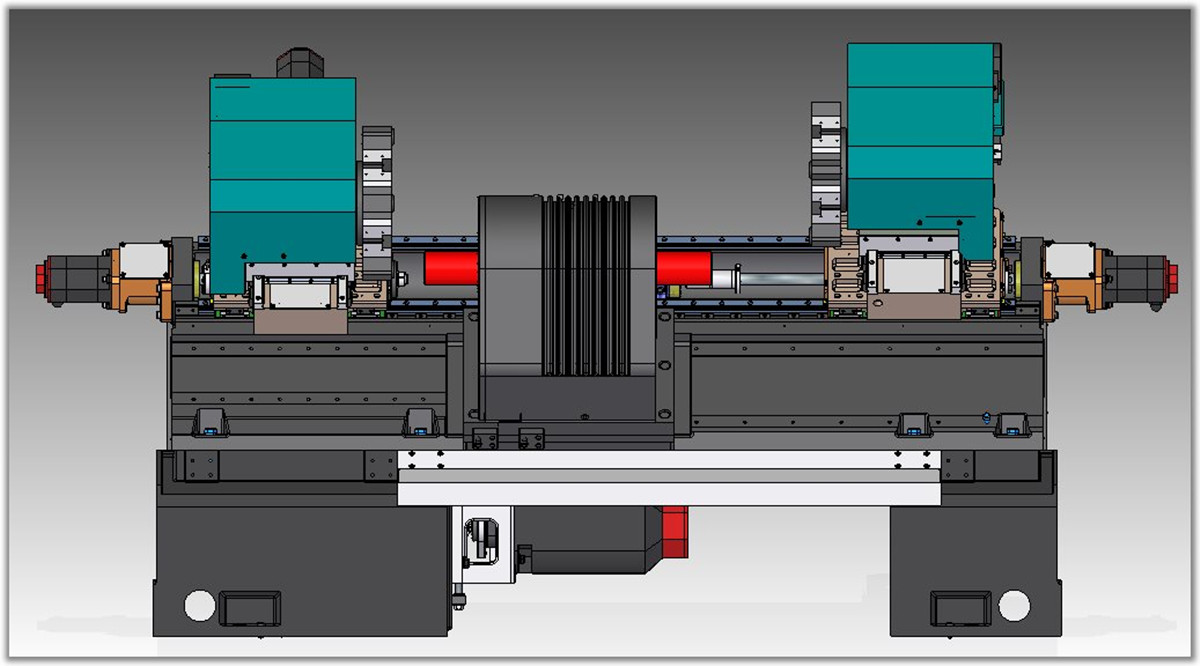

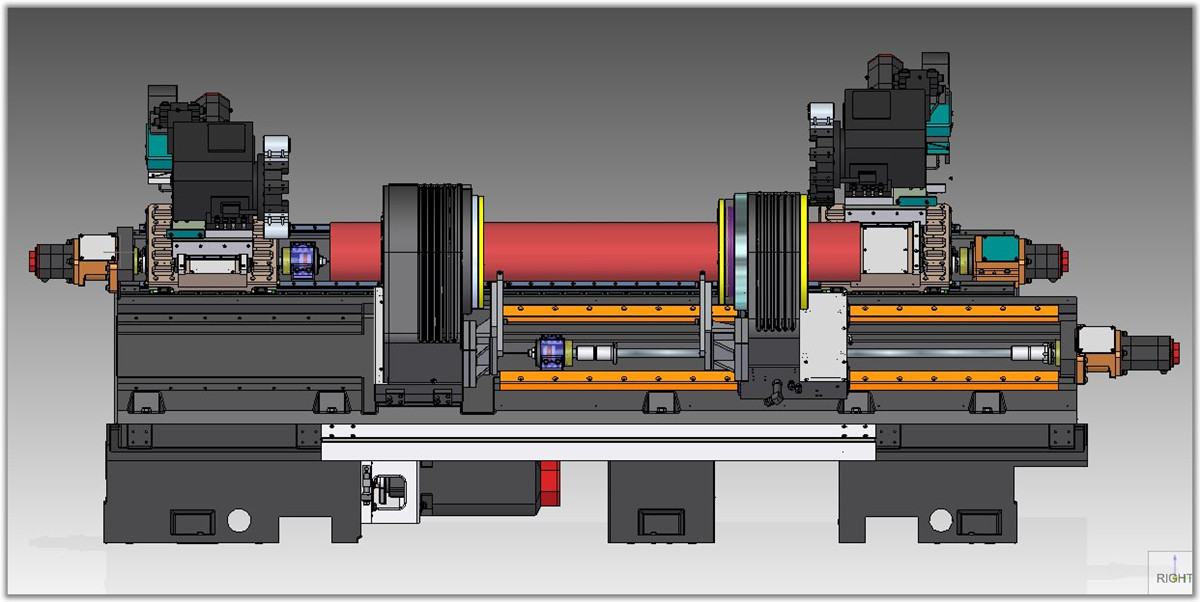
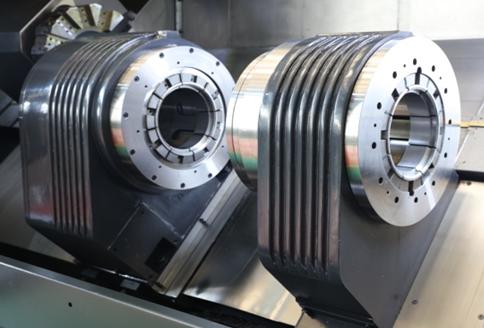
Le boîtier de broche intègre les cinq composants du système de broche : brides, vérin de serrage, système de lubrification et dispositif d’entraînement. Sa structure compacte garantit un fonctionnement fiable. Les dispositifs de serrage sont tous à commande hydraulique et la force de serrage est suffisante pour atteindre le couple de rotation maximal.
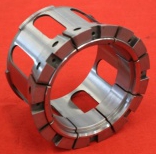
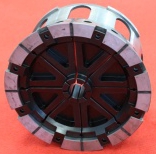
■ Des dispositifs de fixation sont installés dans le boîtier de broche. La structure de ces dispositifs comprend un système à pince avec une bride centrale et deux brides d'extrémité, ainsi qu'une bride centrale et deux mâchoires de bride d'extrémité.
Compte tenu de la facilité avec laquelle les pièces cylindriques à parois minces sont serrées, on utilise généralement des pinces de serrage. Actionnées par le piston du cylindre, ces pinces se déforment élastiquement pour permettre le serrage ou le desserrage. La déformation de la pince élastique est de 2 à 3 mm (diamètre). La pince serre la pièce sur toute sa circonférence, la force de serrage est uniforme et la déformation de la pièce est faible. Une bonne précision de surface de la pièce à serrer garantit une grande précision de serrage. Parallèlement, il est essentiel de minimiser la déformation des pièces afin d'obtenir un porte-à-faux approprié.
■ Lorsque les pièces présentent un diamètre important, la griffe de réglage peut être installée dans le mandrin. Cette griffe souple se fixe sur le diamètre intérieur de la pince. Avant utilisation, elle offre une grande précision de serrage et un remplacement rapide et facile.
La machine adopte une conception modulaire et peut présenter diverses structures, configurations et combinaisons fonctionnelles selon les besoins de l'utilisateur. De nombreuses options sont disponibles pour le porte-outil, notamment le porte-outil à rangée, le porte-outil à tourelle et la tourelle motorisée. Les deux porte-outils peuvent être reliés simultanément ou séparément à la broche pour réaliser un usinage simultané ou séquentiel des deux extrémités de la pièce.
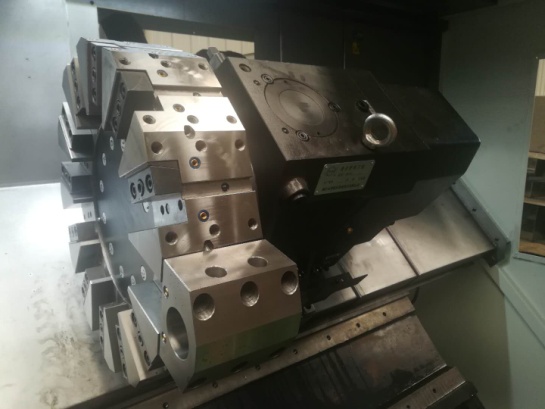
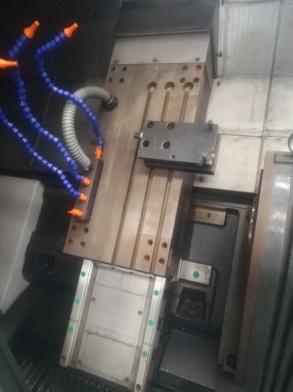
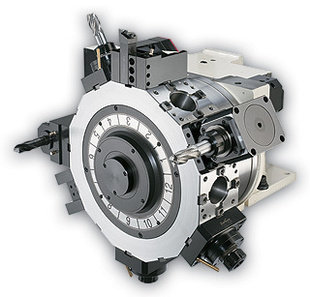
Combinaisons de porte-outils : porte-outils double ; porte-outils à double rangée ; porte-outils électriques ; porte-outils de la rangée de gauche + porte-outils de droite ; porte-outils de gauche + porte-outils de la rangée de droite.
■ La machine-outil est entièrement fermée et protégée, équipée de dispositifs de lubrification automatique et d'évacuation automatique des copeaux, offrant une bonne protection, une belle apparence, une utilisation facile et un entretien pratique.
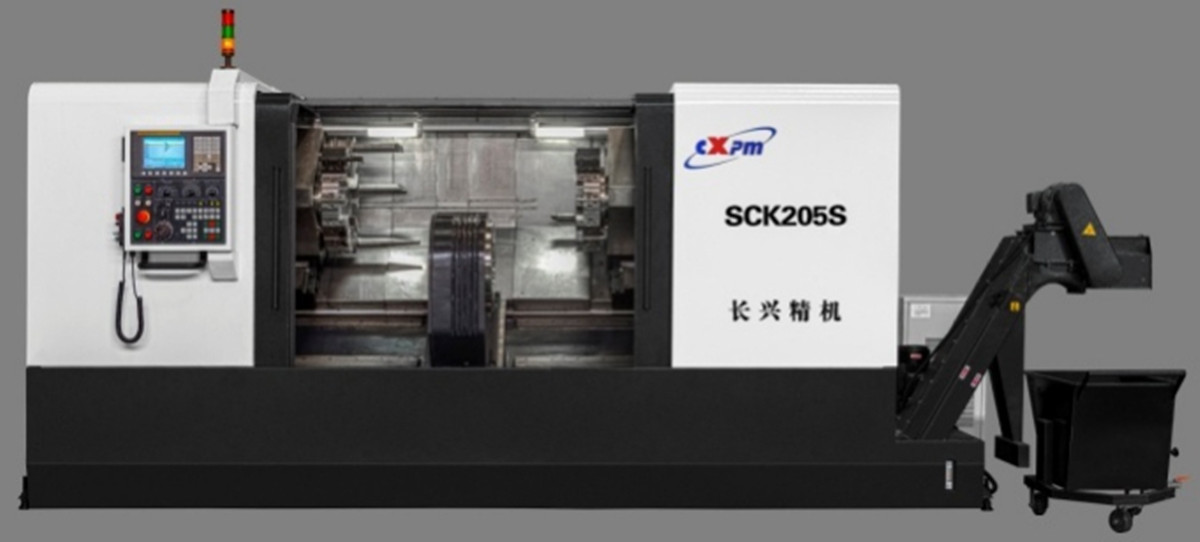
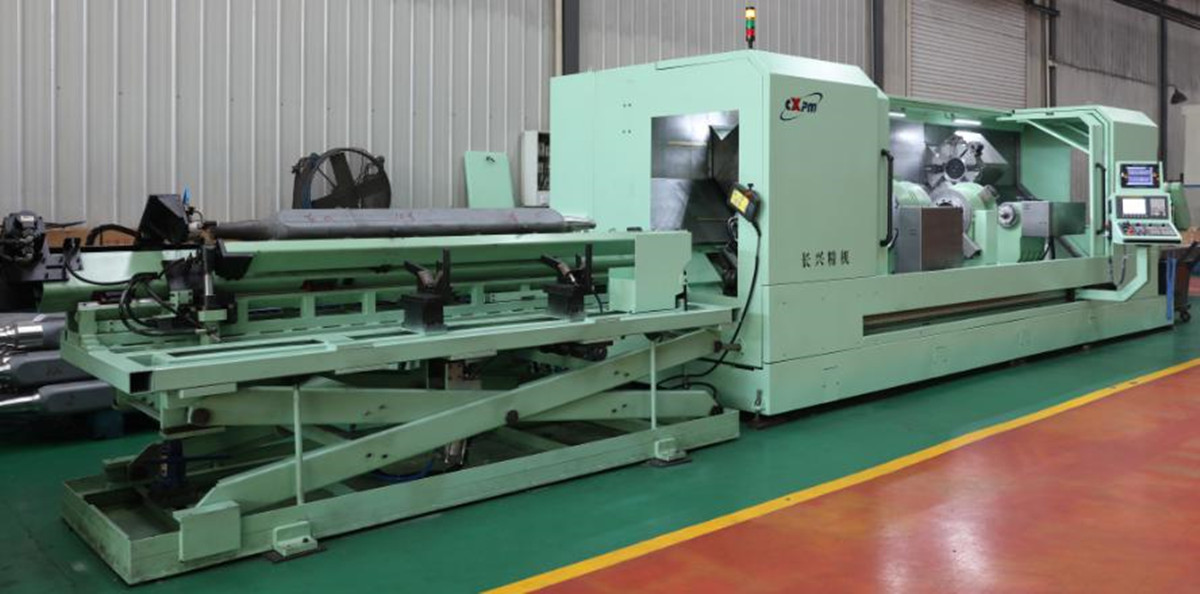
■ La machine-outil peut être équipée d'un châssis de support, d'un dispositif auxiliaire de chargement et de déchargement, ainsi que d'un dispositif de chargement et de déchargement automatique. Voir la vidéo et les photos de la machine.
Catégories de produits
-

Centre d'usinage CNC haute rigidité série VC avec...
-

Guide linéaire à colonne mobile horizontale série HP...
-

Guide linéaire à colonne mobile horizontale série HT...
-

Machine d'usinage CNC robuste à quatre pistes série VS...
-

Centre d'usinage CNC série V à haute rigidité
-

Centre d'usinage CNC à double colonne série X
-

Centre d'usinage CNC horizontal 5 axes TKG1600
-

Tournage et fraisage vertical CNC pour composites...
-

Centre d'usinage CNC haute vitesse série GM
-

Fraiseuse CNC haute vitesse série GT
-

Tour CNC à double broche SK32
-

Centre d'usinage vertical CNC RFTV510 pour roues...