


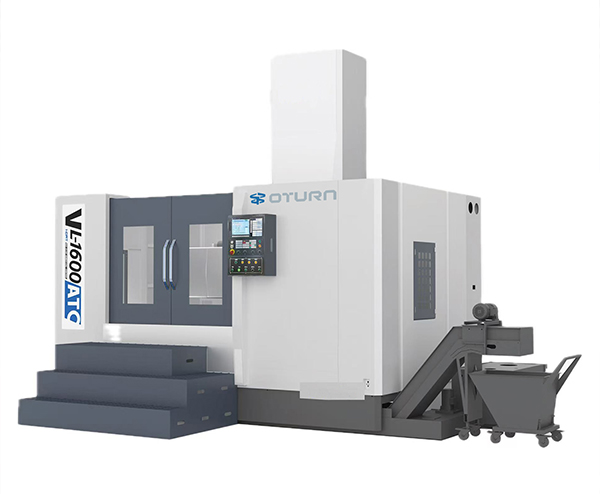
Précision de la hauteur du centre : la clé de la qualité d'usinage
In Tour vertical CNCEn usinage, la précision de la hauteur de pointe influe directement sur la qualité finale de la pièce. Même de faibles écarts peuvent engendrer des erreurs dimensionnelles et des problèmes de tolérance géométrique, susceptibles d'affecter gravement l'assemblage et la durée de vie des pièces. Par conséquent, la maîtrise de méthodes de réglage de la hauteur de pointe scientifiques et efficaces est essentielle pour garantir la stabilité et la haute précision d'usinage.
Définition de la hauteur centrale et son impact sur les erreurs
La hauteur de pointe d'un tour vertical à commande numérique (CNC) correspond à la distance perpendiculaire entre l'axe de rotation de la broche et la surface de la table de travail. Un défaut de hauteur entraîne un écart entre la trajectoire de coupe réelle de l'outil et la trajectoire idéale, provoquant des irrégularités de surface, notamment sur les pièces de type disque ou manchon. Par exemple, lors de l'usinage de manchons de roulement de haute précision, un défaut de hauteur de pointe peut engendrer des épaisseurs de paroi non uniformes, affectant directement les performances et la durée de vie du roulement.
Mesure précise : la première étape du réglage
La précision des mesures est essentielle au réglage. Parmi les outils couramment utilisés, on trouve les comparateurs de hauteur, les comparateurs à cadran et les interféromètres laser. Le comparateur de hauteur mesure la distance verticale entre la table de travail et la face d'extrémité de la broche ; le comparateur à cadran, fixé sur le rail de guidage de la machine, est en contact avec le cercle extérieur de la broche et détecte les variations de hauteur lors de sa rotation ; l'interféromètre laser permet une détection d'erreur rapide et très précise. Plusieurs mesures sont effectuées et moyennées afin de garantir la fiabilité des résultats.
Étalonnage et réglage : réponse flexible aux erreurs
Les méthodes de réglage doivent être appliquées avec souplesse en fonction des différentes erreurs. Si la hauteur de pointe est trop basse, des cales d'épaisseur appropriée peuvent être ajoutées entre le siège de broche et le bâti de la machine ; si elle est trop élevée, la surface de montage du siège de broche doit être rectifiée. Le processus suit un principe de réglage fin progressif, avec des mesures et des étalonnages répétés jusqu'à ce que la hauteur de pointe réponde aux exigences de conception. Certaines méthodes avancéestours CNC verticauxelles sont équipées de systèmes de réglage automatique actionnés par des servomoteurs et des mécanismes à vis et écrou pour la compensation de la hauteur de la broche, mais un étalonnage manuel régulier reste nécessaire.
Maintenance et inspection : garantir la stabilité
Un entretien régulier est essentiel pour garantir la stabilité de la hauteur de pointe. Nettoyez régulièrement la table de travail et la zone de montage de la broche afin d'éviter que les copeaux, l'huile et les débris n'affectent la précision des mesures. Vérifiez le serrage des boulons de fixation du support de broche et resserrez-les rapidement si nécessaire, puis effectuez une nouvelle mesure de la hauteur de pointe. Constituez un registre d'entretien pour consigner les données de mesure et de réglage, ce qui facilitera l'analyse des tendances d'erreur et la détection précoce des problèmes potentiels.
Maîtriser les méthodes fondamentales de mesure, d'étalonnage et de maintenance de la hauteur du centre pourTour vertical CNCOTURN prévient efficacement les problèmes d'usinage liés aux erreurs de hauteur de centre, garantissant ainsi la production de pièces de haute précision. L'entreprise s'engage à fournir à ses clients des équipements d'usinage de haute précision et d'une grande stabilité, ainsi qu'un support technique performant, afin de les aider à éviter les risques d'usinage dus aux écarts de hauteur de centre, à améliorer leur productivité et la qualité de leurs produits, et à propulser la fabrication intelligente vers de nouveaux sommets.
FAQ
1. Quelle est la hauteur centrale d'un tour vertical CNC ?
La hauteur du centre fait référence à la distance verticale entre le centre de rotation de la broche et la surface de la table de travail ; il s’agit d’un paramètre crucial pour garantir la précision d’usinage.
2. Quels problèmes d'usinage les erreurs de hauteur de centre peuvent-elles engendrer ?
Les erreurs de hauteur centrale peuvent entraîner un amincissement, des surfaces irrégulières et des écarts dimensionnels dans les pièces, affectant gravement l'assemblage et la durée de vie des pièces.
3. Comment mesurer précisément la hauteur centrale ?
Les instruments de mesure courants comprennent les jauges de hauteur, les comparateurs à cadran et les interféromètres laser. Plusieurs mesures sont effectuées et moyennées afin de garantir la précision des données.
4. Comment procéder en cas d'écart de hauteur au centre ?
Si la hauteur du centre est trop basse, des cales peuvent être ajoutées pour l'ajuster ; si elle est trop élevée, la surface de montage du siège de broche doit être rectifiée. Les ajustements doivent être effectués progressivement, avec des mesures et des étalonnages répétés.
5. Un tour vertical CNC possède-t-il une fonction de réglage automatique de la hauteur du centre ?
Certaines machines CNC de pointe sont équipées de systèmes de réglage automatique entraînés par des servomoteurs pour assurer une compensation automatique, mais un étalonnage manuel régulier reste nécessaire.
6. Comment assurer la stabilité à long terme de la hauteur centrale ?
Nettoyez régulièrement la table de travail de la machine et la zone de montage de la broche, vérifiez et resserrez les boulons du siège de broche et établissez des registres de maintenance pour détecter et corriger rapidement les anomalies.
Date de publication : 27 mai 2025