


Les essieux comportant des roues de part et d'autre du châssis sont collectivement appelés essieux automobiles, tandis que les essieux moteurs sont généralement désignés par le terme « essieux ». La principale différence entre les deux réside dans la présence ou non d'un système de transmission en leur centre. Dans ce document, l'essieu automobile équipé d'un système de transmission est appelé « essieu automobile », et l'essieu dépourvu de système de transmission est appelé « essieu automobile » afin de bien distinguer les deux.
Face à la demande croissante en matière de logistique et de transport, la supériorité des essieux automobiles, notamment des remorques et semi-remorques, dans le transport professionnel et les opérations spéciales devient de plus en plus évidente, et la demande du marché a considérablement augmenté.
Cette technologie analyse le processus d'usinage de l'essieu, dans l'espoir d'aider les clients à choisir la machine CNC la plus adaptée.
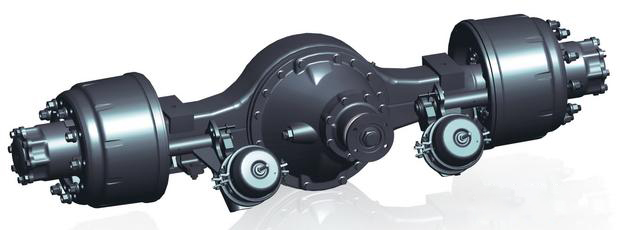
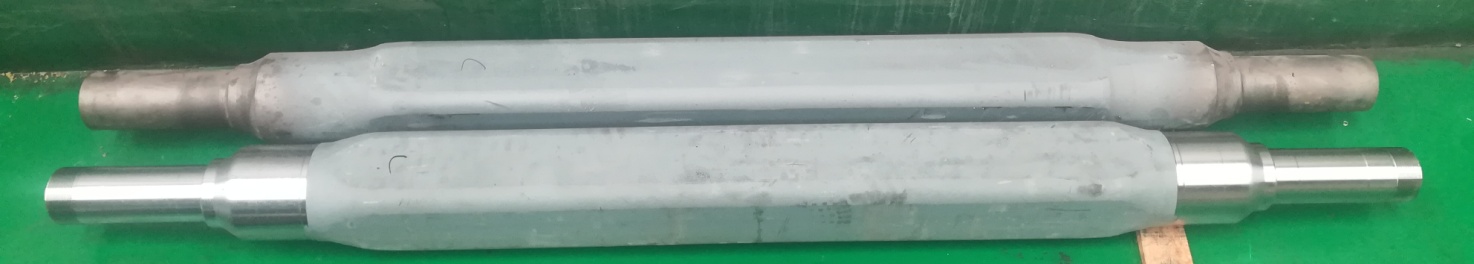
Le nouveau procédé de production de l'essieu arrière complet automobile :
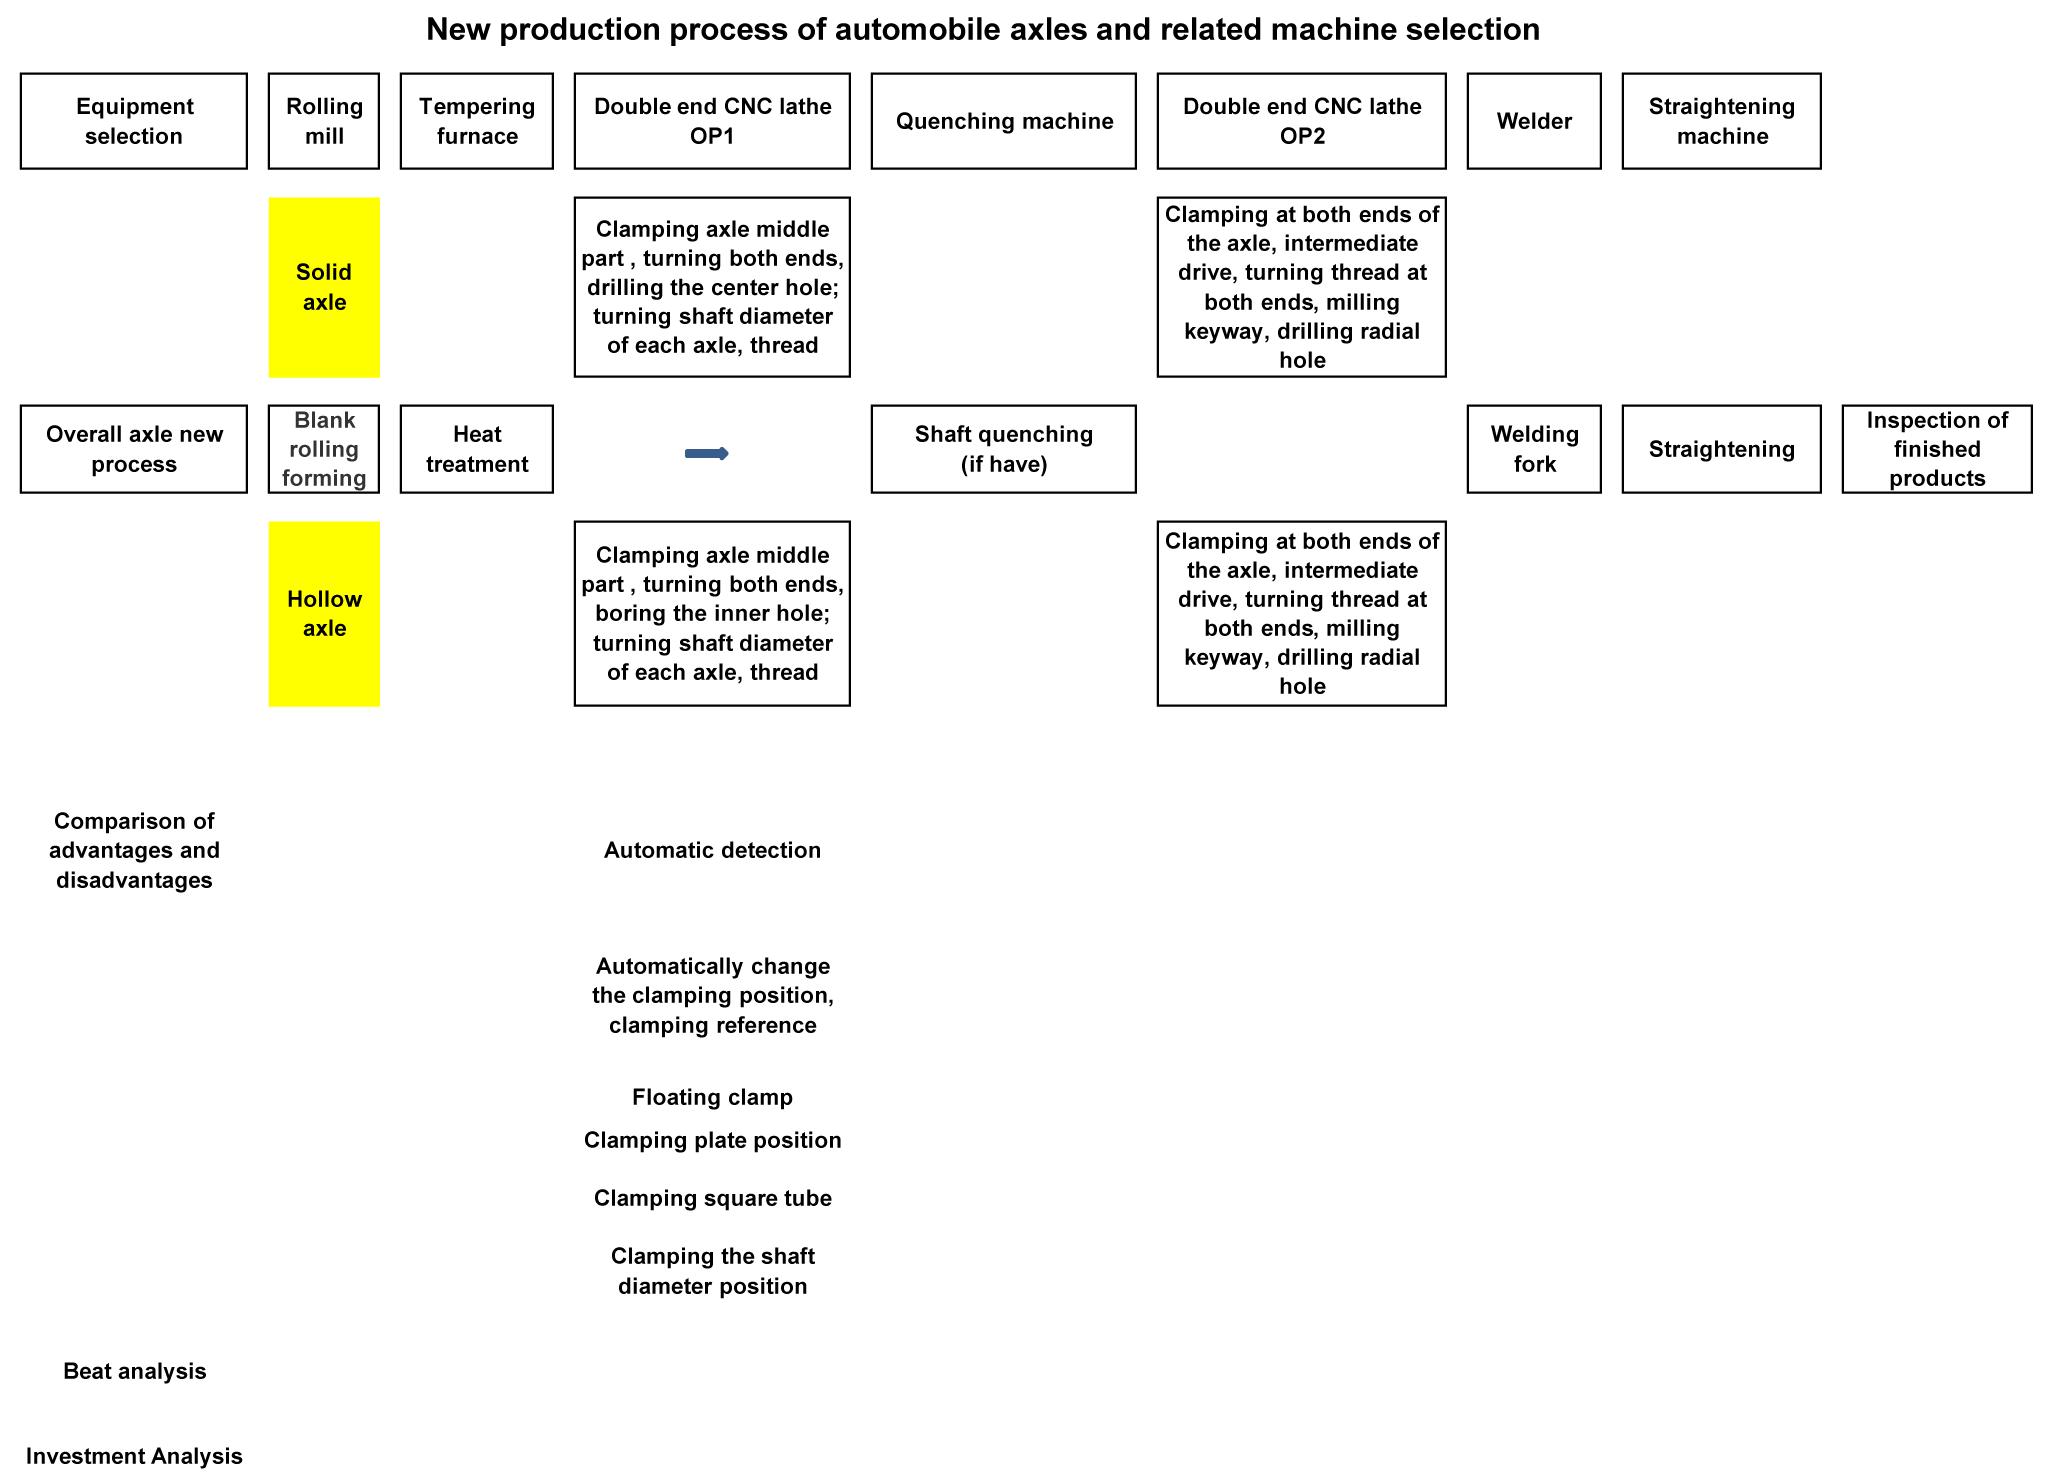
Dans le nouveau processus de production, la fraiseuse utilisée pour l'usinage (arbre plein) ou l'aléseuse double face (arbre creux) plus le tour CNC, la séquence traditionnelle de fraisage OP1, OP2, OP3 et même le perçage et le fraisage OP5 peuvent être remplacés par le tour CNC double face OP1.
Pour les essieux pleins dont le diamètre ne nécessite pas de trempe, toutes les opérations d'usinage peuvent être réalisées en une seule opération, y compris le fraisage des rainures de clavette et le perçage des trous radiaux. Pour les essieux creux dont le diamètre ne nécessite pas de trempe, le système de serrage à conversion automatique peut être mis en œuvre sur la machine-outil, et l'usinage peut être réalisé en une seule opération.
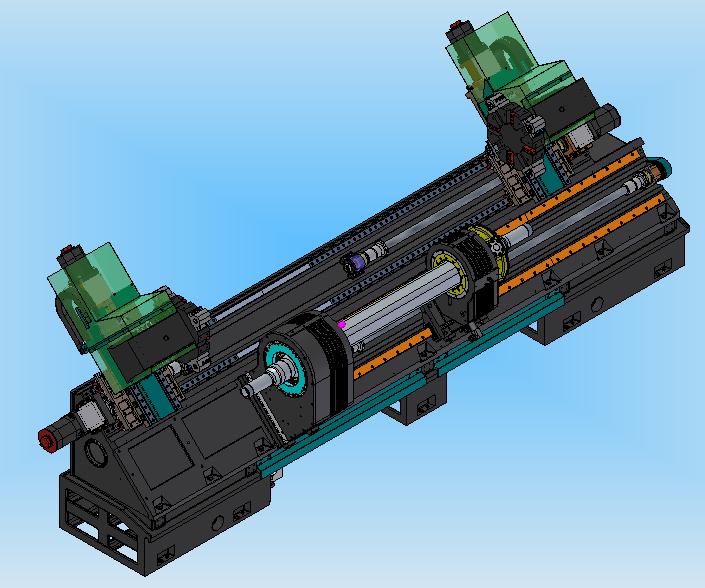
Le choix de tours CNC spéciaux à double extrémité pour l'usinage des essieux raccourcit considérablement le parcours d'usinage, et le type et la quantité de machines-outils sélectionnées seront également réduits.
Avantages et caractéristiques de la nouvelle machine de sélection de processus :
1) La concentration du processus, la réduction des temps de serrage des pièces, la réduction du temps de traitement auxiliaire, l'utilisation de la technologie de traitement simultané aux deux extrémités, améliorent considérablement l'efficacité de la production.
2) Le serrage en une seule fois et le traitement simultané aux deux extrémités améliorent la précision d'usinage et la coaxialité de l'essieu.
3) Raccourcir le processus de production, réduire la rotation des pièces sur le site de production, améliorer l'efficacité de l'utilisation du site et contribuer à améliorer l'organisation et la gestion de la production.
4) Grâce à l'utilisation d'équipements de traitement à haut rendement, il peut être équipé de dispositifs de chargement et de déchargement et de dispositifs de stockage pour parvenir à une production entièrement automatisée et réduire les coûts de main-d'œuvre.
5) La pièce est fixée en position intermédiaire, le serrage est fiable et le couple requis pour la coupe de la machine-outil est suffisant, et une grande quantité de tournage peut être effectuée.
6) La machine-outil peut être équipée d'un dispositif de détection automatique, notamment pour l'essieu creux, qui peut garantir l'épaisseur uniforme de l'essieu après usinage.
7) Pour les axes creux, lorsque les trous intérieurs aux deux extrémités du séquenceur OP1 sont terminés, le client traditionnel utilise une extrémité pour lever la bride et l'autre extrémité pour utiliser la contre-pointe afin de serrer la pièce à usiner pour le tournage, mais la taille du trou intérieur est différente. Pour le trou intérieur plus petit, la rigidité de serrage est insuffisante, le couple de serrage supérieur est insuffisant et une coupe efficace ne peut être réalisée.
Pour le nouveau tour à double face, l'essieu creux, lorsque les trous intérieurs aux deux extrémités du véhicule sont terminés, la machine change automatiquement de mode de serrage : les deux extrémités sont utilisées pour serrer la pièce à usiner, et l'entraînement central fait flotter la pièce à usiner pour transmettre le couple.
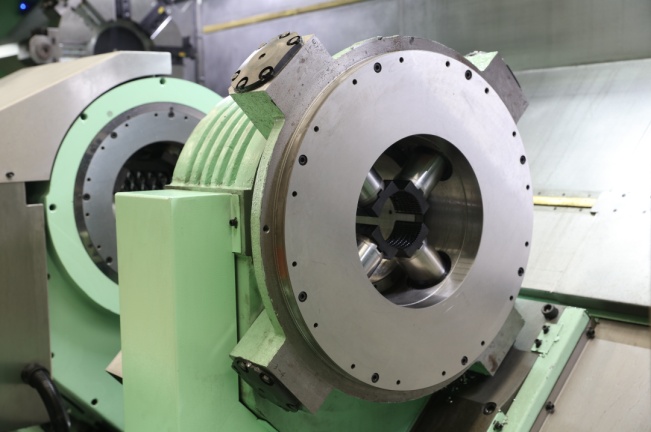
8) La poupée fixe, équipée d'un système de serrage hydraulique intégré, peut être déplacée selon l'axe Z de la machine. Le client peut ainsi maintenir la position du tube carré central (tube rond), la position de la plaque inférieure et la position du diamètre de l'arbre selon ses besoins.
Conclusion:
Compte tenu de ce qui précède, l'utilisation de tours CNC à double extrémité pour l'usinage des essieux automobiles présente des avantages considérables par rapport aux procédés traditionnels. Il s'agit d'une technologie de fabrication avancée capable de remplacer les machines-outils classiques, tant au niveau du processus de production que de la structure de la machine.
Date de publication : 15 mars 2021