


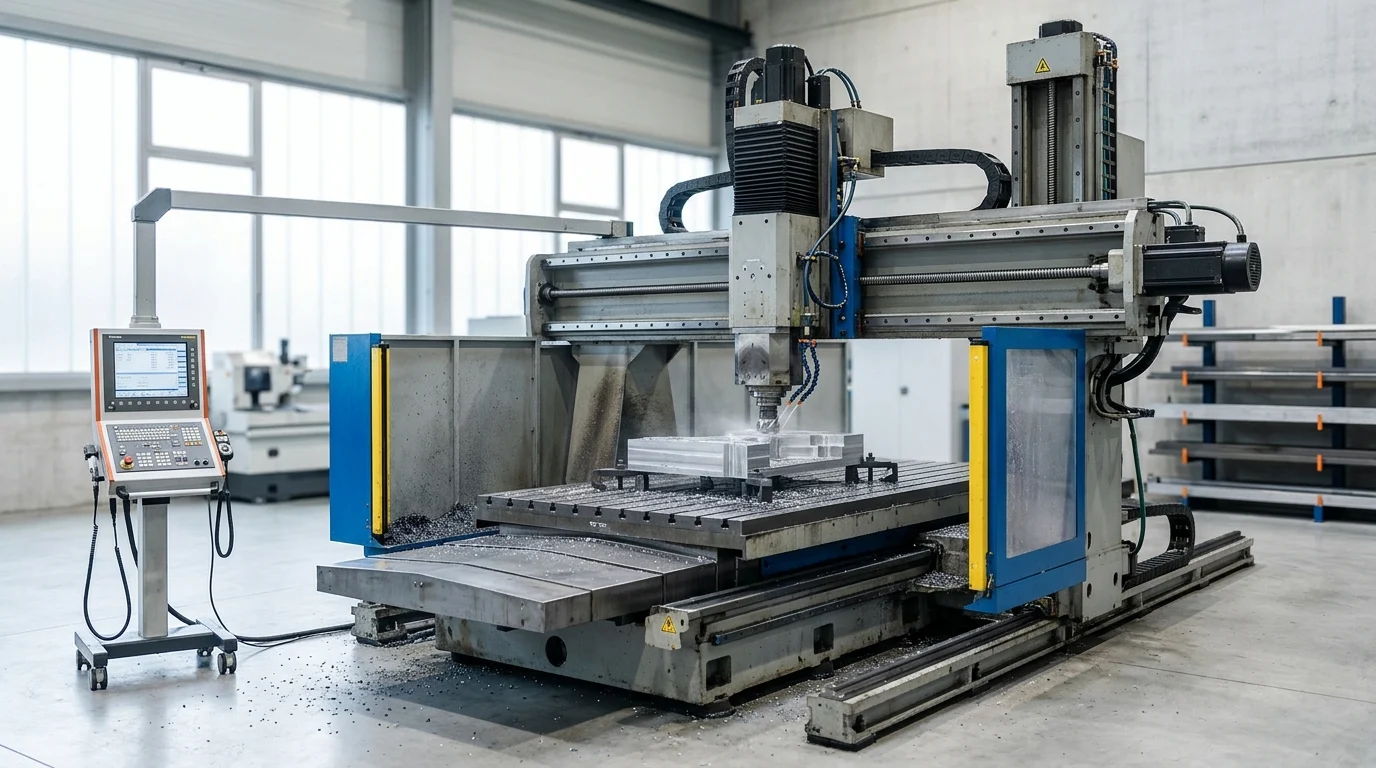
Pourquoi les fraiseuses à portique CNC constituent un investissement stratégique
Investir dans une fraiseuse à portique CNC représente une amélioration fondamentale danscapacités de travail des métaux robustespermettant aux fabricants d'usiner des pièces massives avec une rigidité sans compromis. Contrairement aux centres d'usinage verticaux classiques, l'architecture à double colonne d'une fraiseuse à portique répartit uniformément les forces de coupe, réduisant considérablement les vibrations lors de l'enlèvement de matière important. Cet avantage structurel est crucial pour les chaînes d'approvisionnement mondiales qui exigenthaute précisionsur des composants à grande échelle.
Du point de vue des dépenses d'investissement, ces systèmes nécessitent un investissement initial conséquent, souvent compris entre 150 000 $ et plus d'un million de dollars, selon la zone de travail et la configuration des axes. Cependant, en regroupant plusieurs opérations d'usinage en une seule opération, les installations réduisent fréquemment les temps de manutention des pièces jusqu'à 40 %. Cette efficacité opérationnelle accélère le retour sur investissement, permettant aux lignes de production à haut volume d'amortir leurs coûts en 18 à 24 mois.
Comment les fraiseuses à portique CNC améliorent le débit
L'optimisation du débit repose principalement sur la capacité de la machine à maintenir des taux d'enlèvement de matière (TEM) élevés sans compromettre la précision dimensionnelle. Les broches à couple élevé, dépassant souvent 600 N·m, permettent des passes d'ébauche intensives sur des alliages durs, tandis que les configurations 5 axes permettent un contournage complexe en une seule opération de serrage. Cette capacité d'usinage en continu élimine la nécessité de transférer des pièces de plusieurs tonnes entre les postes de travail.
De plus, les technologies avancées d'absorption des vibrations intégrées au bâti de la machine garantissent que les vitesses de déplacement rapides ne compromettent pas la qualité de surface. En minimisant les temps d'arrêt et en optimisant l'engagement de coupe, les équipes d'approvisionnement peuvent prévoir une augmentation constante du rendement global des équipements (OEE), permettant souvent d'atteindre des taux d'utilisation des installations supérieurs à 85 %.
Quels profils d'acheteurs en tirent le plus grand profit ?
La valeur stratégique de ces machines est particulièrement pertinente pour les équipementiers automobiles de premier rang, les entreprises aérospatiales et les fabricants de machines industrielles lourdes. Ces machines sont couramment utilisées pour l'usinage de composants surdimensionnés tels que les blocs-moteurs, les carters de turbines et les moules d'emboutissage de grande taille. Pour ces acheteurs, la possibilité d'internaliser l'usinage grand format plutôt que de le sous-traiter constitue un avantage concurrentiel majeur en matière de gestion des délais.
Les distributeurs et les centres de marketing à l'étranger bénéficient également d'une offre complètesolutions de travail des métauxaux fabricants régionaux. En s'approvisionnant en fraiseuses à portique CNC fiables auprès d'usines de groupes chinois établis, les importateurs peuvent fournir aux utilisateurs finaux des équipements hautement configurés et rentables dont les performances rivalisent avec celles des marques européennes ou japonaises traditionnelles, tout en abaissant les barrières à l'entrée.
Quelles caractéristiques techniques les acheteurs doivent-ils comparer ?
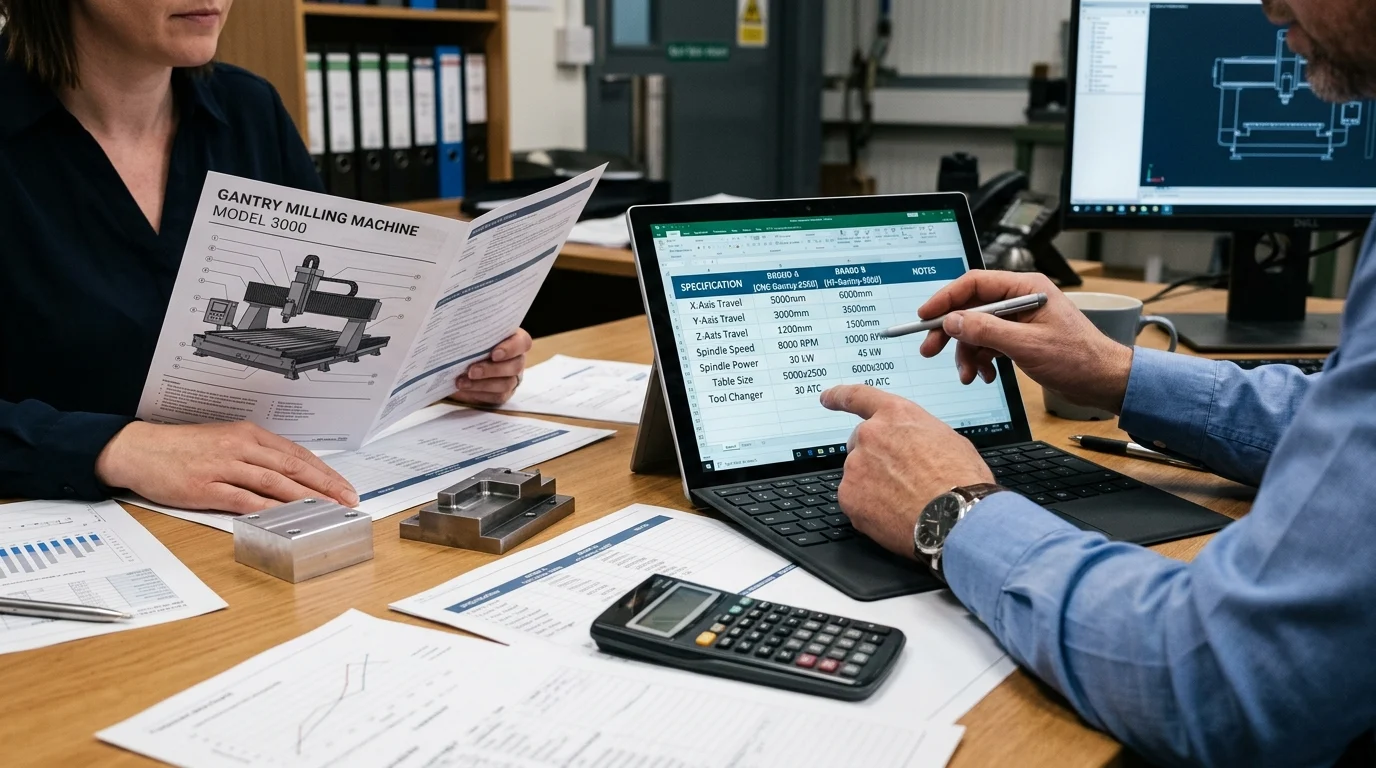
L'évaluation d'une fraiseuse à portique CNC exige une analyse rigoureuse de ses spécifications afin de garantir son adéquation aux besoins de production prévus. Les responsables des achats doivent examiner non seulement les dimensions de base, mais aussi comprendre l'interaction entre la puissance de la broche, la course des axes et la conception structurelle. Un décalage entre ces spécifications peut entraîner une usure prématurée des outils, des états de surface non optimaux ou des goulots d'étranglement dans la production.
Ces machines étant destinées à manipuler des pièces de plusieurs tonnes, la conception de leur bâti et de leurs colonnes est tout aussi cruciale que celle de leurs systèmes de commande électroniques. Les acheteurs doivent évaluer ces paramètres techniques en fonction de leurs cas d'utilisation les plus exigeants.
Quels sont les paramètres machine les plus importants ?
Les principaux paramètres déterminant les capacités d'une machine sont les courses des axes X, Y et Z, ainsi que la charge maximale admissible de la table. Les modèles robustes offrent généralement des courses sur l'axe X allant de 2 000 mm à plus de 10 000 mm, permettant ainsi l'usinage de composants structurels exceptionnellement longs. La capacité de charge de la table doit être examinée avec attention ; une capacité standard de 10 000 kg est suffisante pour la plupart des applications de fabrication de matrices et de moules, tandis que les composants industriels lourds peuvent nécessiter des tables supportant jusqu'à 30 000 kg.
Les spécifications de la broche sont tout aussi cruciales. Les acheteurs doivent choisir entre des broches à grande vitesse (par exemple, de 12 000 à 24 000 tr/min) pour les pièces aérospatiales en aluminium et des broches à engrenages à couple élevé (par exemple, de 4 000 à 6 000 tr/min avec une puissance de 30 à 45 kW) pour l’usinage de l’acier trempé et du titane. Ce choix influe directement sur la polyvalence et les temps de cycle de la machine.
Comment comparer la structure et le type de guidage
Le choix entre les glissières prismes et les guidages linéaires détermine le comportement dynamique de la machine. Les glissières prismes reposent sur des surfaces de contact métal-métal massives, offrant un amortissement et une rigidité supérieurs pour les coupes interrompues importantes. Cependant, elles sont généralement limitées à des vitesses de déplacement rapide plus faibles, typiquement de l'ordre de 10 à 12 m/min.
À l'inverse, les guidages linéaires à rouleaux utilisent des éléments roulants pour minimiser le frottement, permettant des vitesses de déplacement rapides de 24 m/min ou plus. Cette configuration est idéale pour l'usinage à grande vitesse et le contournage 3D complexe, où les changements de direction rapides sont fréquents. Les machines à portique modernes emploient souvent une approche hybride, utilisant des guidages à rouleaux sur les axes X et Y pour la vitesse, et des glissières à moule sur l'axe Z pour maintenir la rigidité lors des opérations de plongée profonde.
Quels critères de comparaison permettent d'évaluer
Pour évaluer efficacement différents modèles, les équipes d'approvisionnement devraient utiliser une matrice de comparaison standardisée. Cette approche normalise les données techniques des différentes propositions des fournisseurs, mettant en évidence les différences entre les fonctionnalités standard et optionnelles.
| Catégorie de spécification | Configuration de la voie de boîte | Configuration de guidage linéaire | Application typique |
|---|---|---|---|
| Vitesse de traversée rapide | 10 – 15 m/min | 20 – 30 m/min | Contournage à grande vitesse vs. Ébauchage lourd |
| Amortissement des vibrations | Élevé (Excellent pour les métaux durs) | Modéré (Repose sur des éléments à rouleaux) | Titane/Inconel contre aluminium/aciers doux |
| Fréquence de maintenance | Niveau supérieur (nécessite une lubrification précise) | Paliers inférieurs étanches | cycles continus à usage intensif |
| Précision du positionnement | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Fabrication de moules de haute précision |
En appliquant ces critères, les acheteurs peuvent adapter précisément le profil mécanique de la machine à leurs exigences de tolérance et à leurs volumes de production spécifiques.
Où sont utilisées les fraiseuses à portique CNC
Le déploiement des fraiseuses à portique CNC s'étend à de vastes secteurs industriels où les exigences en matière de taille des composants et de précision se recoupent. Ces plateformes imposantes ne sont pas utilisées pour le tournage en grande série de petites pièces, mais plutôt pour la fabrication de pièces à forte valeur ajoutée en petites et moyennes séries, où la défaillance d'une seule pièce peut entraîner des pertes de plusieurs dizaines de milliers de dollars en matériaux mis au rebut.
La compréhension des applications spécifiques et des exigences environnementales aide les acheteurs à configurer les options de la machine, telles que les systèmes de refroidissement, les convoyeurs à copeaux et les accessoires de broche spécialisés.
Quels secteurs stimulent la demande
L'industrie aérospatiale est un moteur essentiel de la demande, utilisant des fraiseuses à portique 5 axes pour façonner des longerons d'aile et des cloisons de fuselage complexes à partir de billettes d'aluminium massif. Dans ce secteur, le maintien d'un taux de défauts inférieur à 0,05 % est crucial, ce qui exige des machines présentant une stabilité thermique et une précision volumétrique exceptionnelles.
De même, le secteur automobile dépend de ces machines pour la production de matrices d'emboutissage de grande taille, de moules et de composants pour véhicules utilitaires lourds, commevolants d'inertieet les vilebrequins. Le secteur de l'énergie représente également un important moteur de croissance ; l'usinage des moyeux d'éoliennes, des vannes de grande taille et des composants de réacteurs nucléaires exige des capacités de table immenses et des capacités de couple élevées que seule une structure à portique à double colonne peut fournir.
Comment les matériaux, la géométrie et les tolérances influencent la sélection
Le choix d'une fraiseuse à portique est fortement influencé par les propriétés physiques des matériaux à usiner. L'usinage d'alliages durs comme l'Inconel, l'acier à outils trempé (HRC 50+) ou le titane exige une rigidité structurelle maximale pour éviter les vibrations, ce qui impose l'utilisation de glissières prismatiques et de broches à engrenages à couple élevé.
La géométrie et les tolérances jouent également un rôle primordial. Lors de la production de dispositifs de fixation pour l'aérospatiale ou de moules d'injection complexes, la machine doit respecter des tolérances de positionnement strictes, souvent de l'ordre de ±0,005 mm, avec une répétabilité de ±0,003 mm sur une vaste zone de travail. Pour ce faire, les acheteurs doivent s'assurer que la machine est équipée de règles linéaires, d'un logiciel de compensation thermique et d'encodeurs rotatifs haute résolution afin de compenser la dilatation et la contraction du bâti lors des longs cycles d'usinage.
Comment évaluer les fournisseurs de fraiseuses à portique CNC
L'acquisition d'une fraiseuse à portique CNC, notamment sur les marchés internationaux, exige un protocole d'évaluation rigoureux des fournisseurs. Les acheteurs ne se contentent pas d'acquérir un équipement ; ils s'engagent dans un partenariat à long terme qui influencera leurs capacités de production pendant une décennie, voire plus. Collaborer avec des centres de marketing internationaux professionnels représentant des usines chinoises de renom peut générer des économies substantielles, à condition que les références du fournisseur soient scrupuleusement vérifiées.
La gestion des risques pendant la phase d'approvisionnement garantit que la machine livrée correspond aux spécifications techniques promises et que les complexités logistiques du transport de machines lourdes sont gérées sans retards coûteux.
Que doivent vérifier les équipes d'approvisionnement ?
Les équipes d'approvisionnement doivent vérifier la capacité de production du fournisseur, son infrastructure de contrôle qualité et son historique d'exportations. La demande de documents attestant de la certification ISO 9001 et de la conformité CE est un prérequis. De plus, les acheteurs doivent examiner la chaîne d'approvisionnement du fournisseur pour les composants critiques ; l'utilisation de machines équipées de commandes numériques de haute qualité (par exemple, FANUC, Siemens, Heidenhain) et de roulements de précision (par exemple, SKF, NSK) témoigne d'un engagement envers la fiabilité.
Il est également essentiel de vérifier les capacités d'assistance technique du fournisseur. Un partenaire fiable doit proposer un accompagnement complet avant-vente, incluant des études de temps et la conception des dispositifs de fixation, afin de démontrer que la machine est capable de traiter les pièces spécifiques du client.
Comment évaluer la quantité minimale de commande (MOQ), le délai de livraison, l'expédition et l'installation
Compte tenu de la taille de ces machines, la quantité minimale de commande (QMC) est généralement d'une unité. Cependant, les délais de livraison constituent un facteur essentiel dans la planification des projets. Les configurations standard peuvent nécessiter de 90 à 120 jours pour l'assemblage et les tests, tandis que les configurations hautement personnalisées peuvent nécessiter un délai de 90 à 120 jours.Modèles à 5 axespeuvent porter les délais de livraison à 180 jours, voire plus.
L'expédition et l'installation représentent des défis logistiques considérables. Les broyeurs à portique doivent être démontés et transportés sur des plateaux ou dans des conteneurs ouverts. Les acheteurs doivent évaluer les protocoles d'emballage du fournisseur et s'assurer que les surfaces critiques sont protégées par des revêtements antirouille et des barrières sous vide. À l'arrivée, l'installation et la mise en service nécessitent généralement deux à quatre semaines, ce qui impose de définir clairement si le fournisseur dépêchera des techniciens de l'usine ou fera appel à des partenaires de service locaux.
Quels sont les points de contrôle de conformité et de maîtrise des risques importants ?
Afin de protéger l'investissement, les contrats d'approvisionnement doivent comporter des clauses de conformité et de contrôle des risques rigoureuses. Un test d'acceptation en usine (FAT) obligatoire doit être réalisé avant l'expédition ; ce test consiste à effectuer une coupe d'essai sur une pièce témoin afin de vérifier le faux-rond de la broche (généralement inférieur à 0,002 mm) et la précision géométrique.
| Critère d'évaluation | Norme de référence | Signal d'alarme potentiel |
|---|---|---|
| Certification de qualité | Certification ISO 9001, marquage CE | Certificats non vérifiables ou expirés |
| Traçabilité des composants | Marques mondiales de premier plan (Contrôleurs, Voies de guidage) | Électronique générique sans marque ou propriétaire |
| Tests d'acceptation | Tests d'acceptation en usine (FAT) et sur site (SAT) documentés avec étalonnage laser | Refus d'autoriser une inspection par un tiers avant l'expédition |
| Conditions de garantie | 12 à 24 mois couvrant les pièces et la main-d'œuvre | Clauses ambiguës concernant la couverture des services internationaux |
Après les tests d'acceptation en usine (FAT), un test d'acceptation sur site (SAT) chez l'acheteur permet de vérifier que la machine n'a subi aucun problème d'alignement pendant le transport. L'établissement de modalités de paiement claires, liées à ces étapes clés (par exemple, 30 % d'acompte, 60 % après les FAT et 10 % après les SAT), offre le levier financier nécessaire.
Comment choisir la bonne fraiseuse à portique CNC
Le choix final d'une fraiseuse à portique CNC nécessite de concilier exigences techniques et contraintes commerciales. L'objectif est de trouver une solution qui réponde non seulement aux tolérances de production immédiates, mais qui offre également l'évolutivité et la robustesse nécessaires pour répondre aux besoins futurs de fabrication.
En structurant le parcours d'achat à travers un cadre d'évaluation formalisé, les équipes d'approvisionnement peuvent comparer objectivement les offres concurrentes, en allant au-delà du prix de base pour comprendre le coût total de possession (CTP).
Quel processus d'achat étape par étape suivre
Le processus d'achat doit débuter par une analyse interne approfondie des besoins, définissant les dimensions maximales des pièces à usiner, la dureté du matériau et le débit requis. Ces données constituent la base d'un appel d'offres (AO) diffusé aux fournisseurs présélectionnés. Dès réception des propositions, les équipes doivent procéder à une analyse technique comparative afin de s'assurer que tous les devis incluent des options équivalentes, telles que l'arrosage par la broche, les palpeurs de contact et les systèmes de gestion des copeaux.
Suite à l'examen technique, les acheteurs doivent demander des démonstrations en direct ou des validations vidéo de machines similaires en fonctionnement. Les dernières étapes consistent à négocier le contrat commercial, à finaliser les protocoles FAT/SAT et à coordonner la préparation du site, qui implique souvent le coulage de fondations en béton spéciales pour supporter le poids considérable et les charges dynamiques du système de portique.
Comment comparer les propositions des fournisseurs et leur service après-vente
Comparer les propositions des fournisseurs exige un examen critique des structures de support après-vente et de garantie.
Points clés à retenir
- Approvisionnement en gros et implications sur la chaîne d'approvisionnement pour les fraiseuses à portique CNC
- Les acheteurs doivent valider les spécifications, la conformité et les conditions commerciales.
- Recommandations concrètes pour les distributeurs et les équipes d'approvisionnement
Foire aux questions
Quel est le principal avantage d'une fraiseuse à portique CNC ?
Elle usine des pièces volumineuses et lourdes avec une rigidité accrue et des vibrations réduites, contribuant ainsi à maintenir la précision lors des coupes profondes et à réduire le nombre de réglages nécessaires.
Quels secteurs tirent le plus grand profit des fraiseuses à portique CNC ?
Les fabricants de produits automobiles, aérospatiaux, de moules, d'énergie et d'équipements lourds en tirent le plus grand bénéfice lors de l'usinage de composants surdimensionnés ou de pièces de plusieurs tonnes.
Quelles caractéristiques les acheteurs doivent-ils comparer en premier ?
Commencez par définir les courses X/Y/Z, la charge de la table, le type de broche, la puissance de la broche et la conception des guidages. Adaptez-les à vos pièces les plus volumineuses et aux matériaux les plus résistants.
Dois-je choisir des glissières rectangulaires ou des guidages linéaires ?
Choisissez des glissières prismatiques pour les usinages intensifs et interrompus, et pour un amortissement maximal. Optez pour des guidages linéaires pour des déplacements plus rapides, un usinage à plus grande vitesse et une meilleure productivité sur les coupes légères.
Pourquoi choisir OTURN Machinery pour une solution de fraisage à portique ?
OTURN propose des solutions d'usinage et de portiques CNC économiques, fabriquées par des usines du groupe chinois, avec assistance à la configuration, un large choix de machines et une assistance technique à l'étranger.
Date de publication : 16 avril 2026